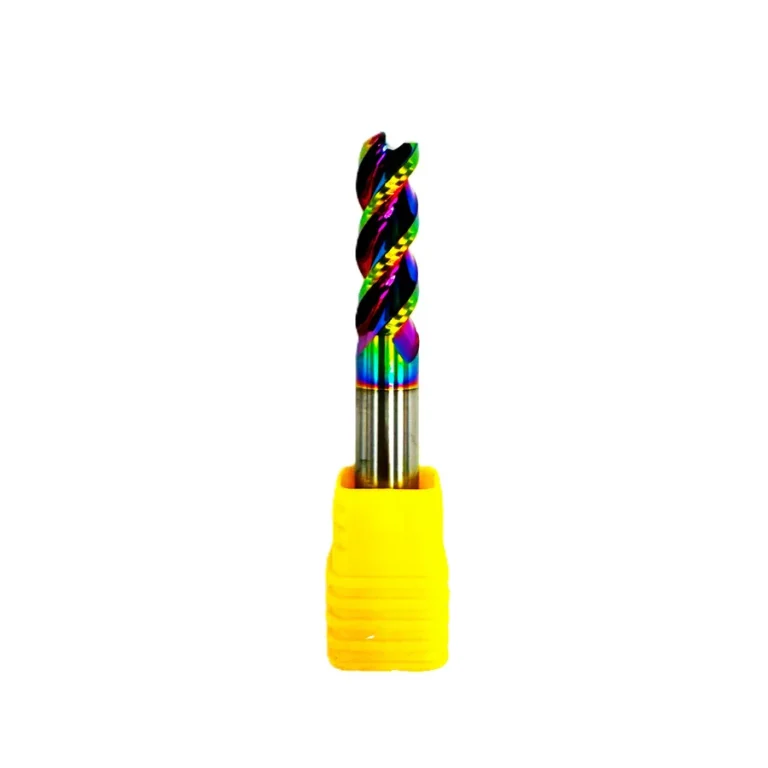
فرز انگشتی آلومینیوم را با آلیاژ و وضعیت قطعه، نوع عملیات، هندسه شیار و توان ماشین انتخاب کنید. نام «آلومینیوم» بهتنهایی برای تعیین ابزار یا پارامتر برش کافی نیست؛ کد کامل و دیتاشیت همان مدل را مبنا قرار دهید.
فرز انگشتی آلومینیوم؛ نکات تطبیق فنی و انتخاب مدل
آلیاژ و عملیات را پیش از انتخاب فرز انگشتی آلومینیوم مشخص کنید
جنس دقیق قطعه را از نقشه، سفارش یا گواهی ماده ثبت کنید. آلیاژ، سختی، عملیات حرارتی، پوسته و وضعیت سطح میتوانند بر تشکیل براده و سایش اثر بگذارند. همچنین روشن کنید فرزکاری برای کفتراشی، شیار کامل، پاکت، کانتور یا پرداخت است؛ هر مسیر میزان درگیری متفاوتی ایجاد میکند.
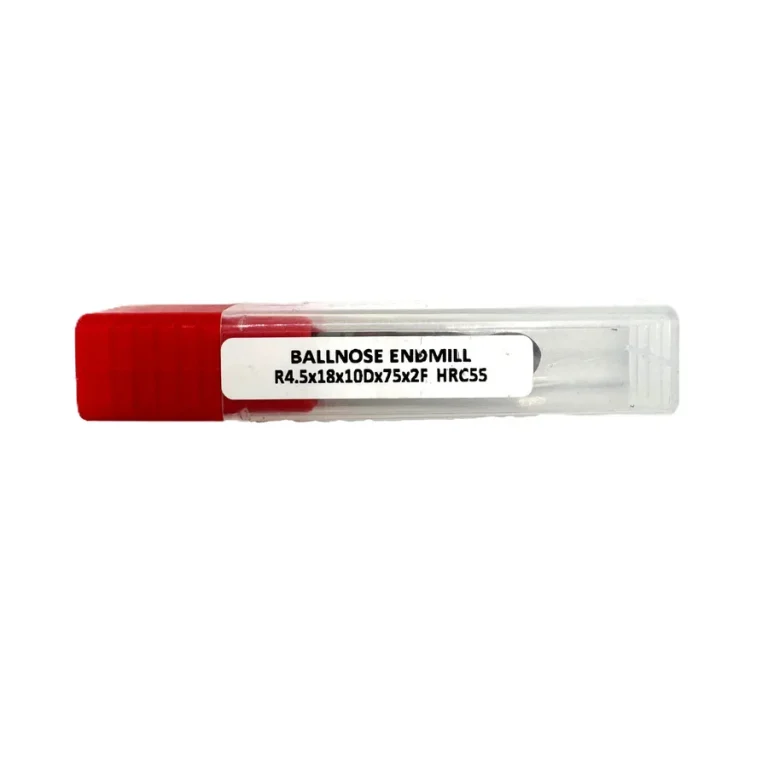
قطر برش، قطر ساق، طول برش، طول کلی و تعداد لبه را با فضای دسترسی، هولدر و عمق ویژگی قطعه بسنجید. اگر انتخاب بین دو اندازه است، به محدوده مجاز سازنده و صلبیت مجموعه توجه کنید. اطلاعات گمشده را حدس نزنید و کد را از روی مارک ابزار یا بستهبندی تطبیق دهید.
هندسه و تعداد لبه را با شیار و مسیر ابزار تطبیق دهید
تعداد لبه به فضای براده و بار هر دندانه مربوط است؛ عدد بیشتر همیشه بهتر نیست. شیار عمیق و خروج دشوار براده، شرایطی متفاوت از پرداخت کناری با درگیری کم دارد. نوع پوشش، جنس زیرلایه و شکل لبه را فقط از دیتاشیت همان مدل تأیید کنید؛ پسوندهای مشابه در برندهای مختلف الزاماً مشخصات یکسان ندارند.
برای فرز انگشتی آلومینیوم، طراحی شیار و سطح برادهرو را همراه با صافی سطح موردنیاز بررسی کنید. اگر براده به ابزار میچسبد، علت را فقط به پوشش نسبت ندهید: روانکاری، خروج براده، درگیری شعاعی، لنگی و پارامترهای واقعی ماشین را نیز بررسی کنید.
تخلیه براده در شیار، پاکت و فرزکاری عمیق
برادهای که دوباره زیر لبه برش میرود میتواند سطح را خراش دهد یا بار برش را تغییر دهد. مسیر ورود و خروج، جهت گردش، فضای آزاد پاکت و امکان استفاده از خنککاری یا هوای فشرده را پیش از اجرا بررسی کنید. در شیار عمیق از برنامهای استفاده کنید که خروج براده را ممکن سازد؛ دستورالعمل دستگاه و سازنده ابزار بر هر نسخه عمومی اولویت دارد.
در شروع کار یک متغیر را تغییر دهید و نتیجه را ثبت کنید: صدای برش، شکل براده، کیفیت سطح، بار اسپیندل و وضعیت لبه. چند عامل را همزمان تغییر ندهید؛ در غیر این صورت تشخیص علت بهبود یا خرابی دشوار میشود.
هولدر، لنگی و بیرونزدگی را کنترل کنید
ساق ابزار را با کولت یا هولدر تطبیق دهید، نشیمن را تمیز کنید و بیرونزدگی را به حد لازم محدود کنید. لنگی مجموعه، بستهشدن قطعه و وضعیت اسپیندل را کنترل کنید. اگر پرداخت یا صدای برش ناپایدار است، پیش از افزایش سرعت، سفتی قطعه و طول ابزار را بررسی کنید.
نمونههای کاتالوگ و مسیر تأمین
در کاتالوگ انوش زم نمونههایی مانند فرز انگشتی AZ برای آلومینیوم، مدل HRC55 با کد ثبتشده و مدلهای دیگر فرز انگشتی دیده میشود. نام و اندازه درجشده برای تطبیق اولیه است؛ موجودی، اصالت، کشور سازنده، پوشش و دیتاشیت هر سفارش باید برای همان کد تأیید شود. با پشتوانه ۴۰ سال تجربه ماشینکاری و مشاوره فنی و ۲٫۵ سال سابقه بازرگانی، انوش زم میتواند اطلاعات موردنیاز را برای بررسی سفارش جمعآوری کند.
در کاتالوگ فرز انگشتی مدلها را ببینید یا از فرم استعلام تأمین آلیاژ، نقشه، کد هولدر و مقدار مورد نیاز را ارسال کنید.
نمونههای مرتبط از کاتالوگ ابزار
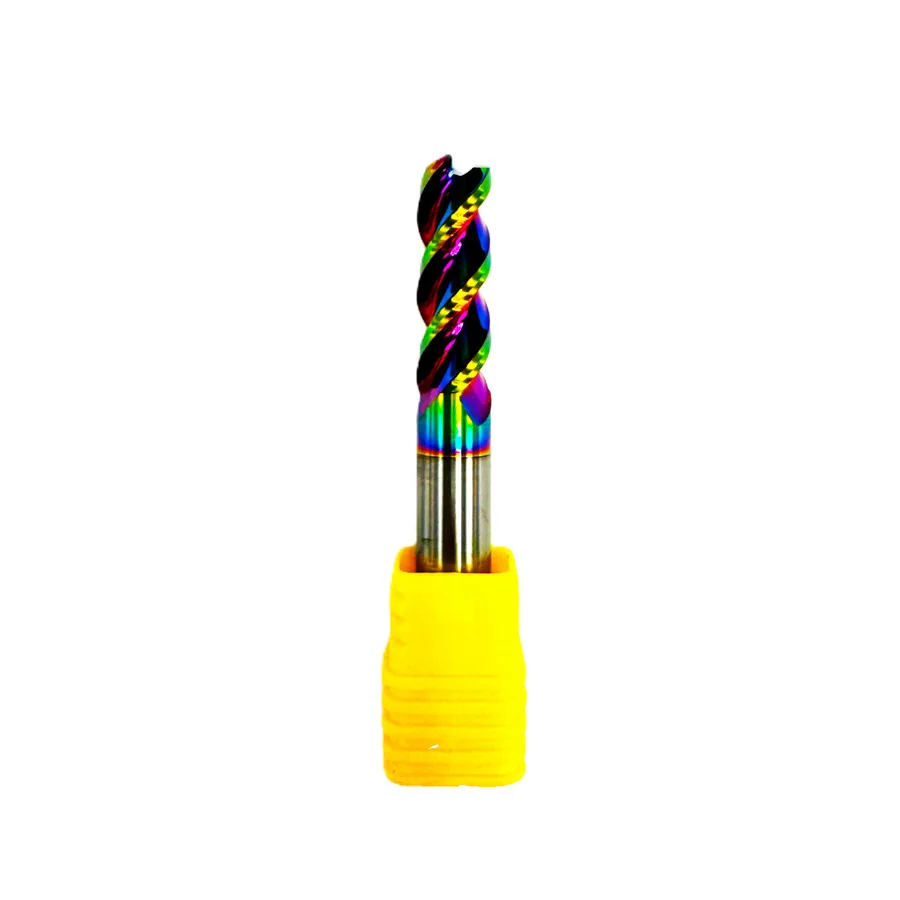
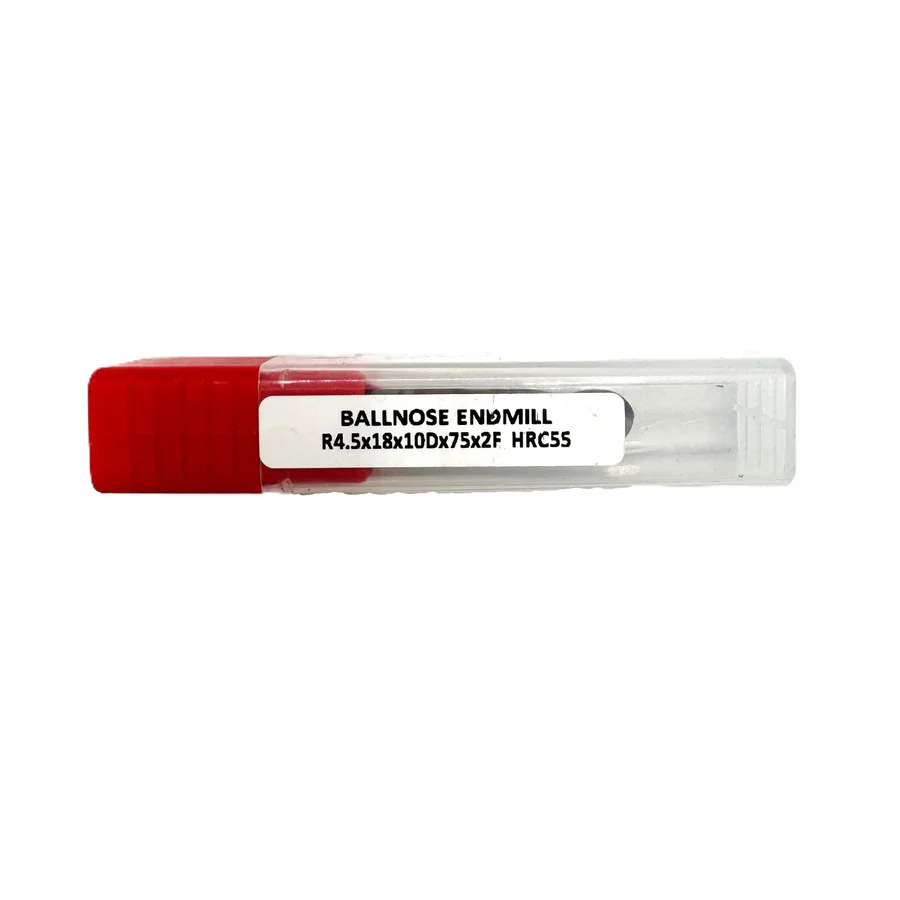
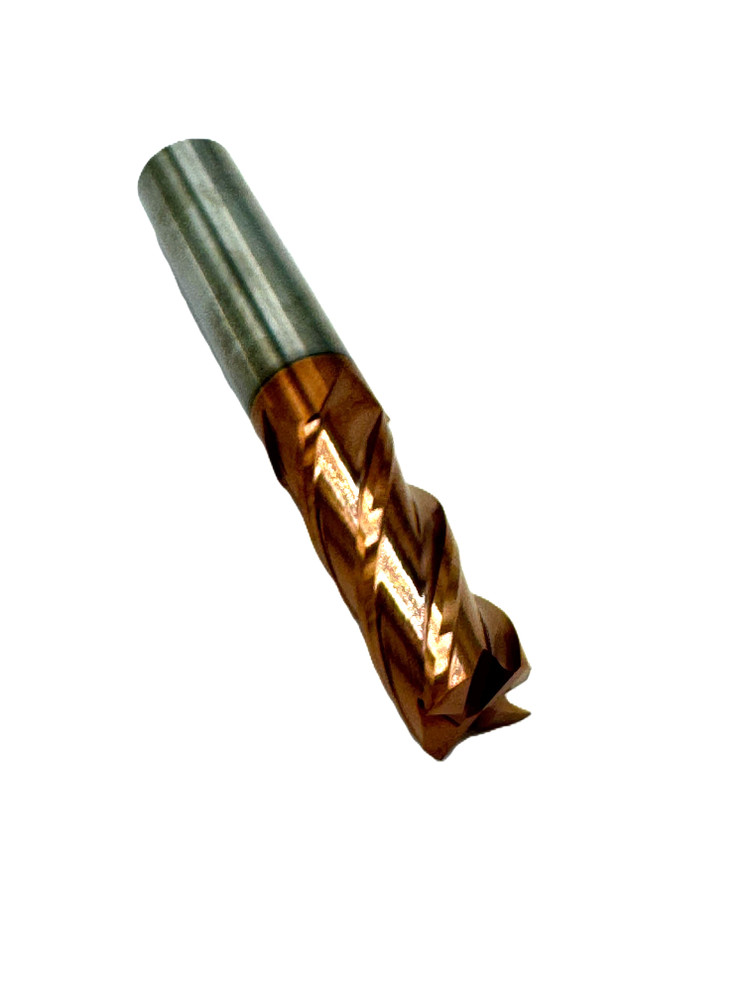
تصاویر به فهرست کاتالوگ مربوطاند؛ کد، سازگاری و موجودی سفارش را جداگانه تأیید کنید.
پرسشهای متداول درباره فرز انگشتی آلومینیوم
آیا از تعداد لبه میتوان مناسببودن یک فرز را فهمید؟
خیر. تعداد لبه باید همراه با فضای براده، مسیر، درگیری، جنس دقیق قطعه و داده سازنده بررسی شود.
چه زمانی باید فرز را عوض کرد؟
لبپریدگی، سایش مشاهدهشده، تغییر بار، پلیسه یا افت سطح را با معیار کنترل کیفیت کارگاه و شرایط مجاز سازنده مقایسه کنید.
چه اطلاعاتی برای استعلام لازم است؟
کد ابزار، آلیاژ، عملیات، ابعاد شیار یا پاکت، هولدر و عمق برش را بفرستید؛ در صورت امکان تصویر نقشه و برچسب مدل را اضافه کنید.
منابع فنی
- راهنمای شیارزنی و تخلیه براده در فرزکاری — Sandvik Coromant
- فرزکاری خشک یا با سیال برش — Sandvik Coromant
این راهنما آموزشی است و جایگزین دیتاشیت ابزار، نقشه، تنظیمات تأییدشده ماشین یا الزامات ایمنی کارگاه نیست. برای مدل و عملیات واقعی، دادههای سازنده را بررسی کنید.
چکلیست کارگاهی برای فرز انگشتی آلومینیوم
پیش از اولین برش، نقشه و مسیر را مرور کنید و ببینید ابزار در تمام طول حرکت فضای کافی دارد یا نه. در شیار بسته، براده راه خروج محدودتری از فرزکاری کناری دارد؛ عمق، طول ابزار و ترتیب پاسها را با برنامه و محدودیت ماشین هماهنگ کنید. در قطعه نازک، نیروی جانبی و روش بستن قطعه میتواند شکل نهایی را تغییر دهد، پس گیجکردن قطعه و تکیهگاهها را نیز بررسی کنید.
برای ثبت یک آزمون قابل تکرار، کد ابزار و هولدر، بیرونزدگی، آلیاژ، وضعیت ماده، مسیر، شرایط خنککاری و معیار پذیرش سطح را در برگه فرایند بنویسید. اگر هدف کاهش پلیسه است، قبل و بعد از تغییر، محل و مقدار پلیسه را با روش یکسان بسنجید. تغییر همزمان ابزار، مسیر و خنککاری نتیجه را مبهم میکند.
- کد کامل و تعداد لبه را از روی بدنه یا بستهبندی بخوانید.
- قطر ساق و نوع گیرش را با کولت یا هولدر منطبق کنید.
- مسیر تخلیه براده و خطر بازبرش را پیشبینی کنید.
- صدا، بار اسپیندل، ظاهر براده و سطح را در هر آزمون ثبت کنید.
- پس از توقف، لبه را با روش ایمن و طبق دستور کارگاه بررسی کنید.
اگر نتیجه با داده سازنده همخوان نیست، پیش از افزایش دور، وضعیت لنگی، گیرش قطعه، توان و طول آزاد ابزار را بررسی کنید. سرعت و پیشروی نهایی را به اپراتور یا مسئول فرایند بسپارید تا با داده همان کد و ظرفیت دستگاه تأیید شود.
نمونهبرداری و ثبت نتیجه برای فرز انگشتی آلومینیوم
در یک کار جدید، نخست یک قطعه یا مسیر نماینده انتخاب کنید و معیار قبولی را پیشاپیش با واحد روشن بنویسید. برای فرز انگشتی آلومینیوم، ثبت زمان سیکل بدون ثبت کیفیت لبه و سطح تصویر ناقصی میدهد؛ براده، پلیسه و اندازه قطعه را هم با روش کنترل ثابت بررسی کنید. اگر قطعه چند ویژگی دارد، شیار عمیق و سطح پرداخت را جداگانه ارزیابی کنید تا اثر مسیرها با هم قاطی نشود.
در پایان آزمون، کد ابزار و شماره برنامه را به گزارش پیوند دهید. این کار به اپراتور بعدی کمک میکند بداند چه چیزی واقعاً امتحان شده است. اگر سفارش به ابزار جایگزین نیاز دارد، کد، طولها و تعداد لبه را با مدل قبلی مقایسه کنید و تفاوتها را ثبت کنید؛ عنوان مشابه به معنای همارزی نیست. برای استعلام فرز انگشتی آلومینیوم، عکس برچسب، نقشه و جنس قطعه پاسخ دقیقتری از یک درخواست کلی میدهد.
ثبت نتیجه برای فرز انگشتی آلومینیوم
برای مقایسه مدلها، کد و قطر فرز انگشتی آلومینیوم، آلیاژ قطعه، مسیر، بیرونزدگی و وضعیت خروج براده را در یک برگه ثبت کنید. اگر میان دو مدل مردد هستید، فرز انگشتی آلومینیوم را با همان عملیات و معیار بازرسی بسنجید؛ تغییر همزمان ابزار و مسیر، نتیجه را مبهم میکند.
این راهنما برای شناخت و مقایسهٔ اولیه است. برای حدود مجاز، ایمنی و تنظیمات دقیق، دفترچه و دیتاشیت همان مدل ابزار و دستورالعمل محل کار را ملاک قرار دهید.