سرعت برش و پیشروی CNC باید از داده ابزار، جنس و وضعیت قطعه و توان ماشین به دست آید. عددی که برای یک جنس، قطر یا عملیات معتبر است، نسخه همگانی نیست. این راهنما نشان میدهد چطور منبع داده را ثبت کنید و آن را به دور اسپیندل و نرخ پیشروی تبدیل کنید.
سرعت برش؛ نکات تطبیق فنی و انتخاب مدل
داده برش را از منبع درست بردارید
کد ابزار و گرید، ماده یا گروه ماده، عملیات، قطر درگیر، عمق محوری و شعاعی و شرایط خنککاری را با جدول سازنده تطبیق دهید. تاریخ یا نسخه راهنما را هم ثبت کنید. سرعت برش (Vc)، پیشروی هر دندانه (fz)، تعداد دندانههای مؤثر (zc) و دور اسپیندل (n) متغیرهای جدا هستند؛ پیشروی خطی را با سرعت برش اشتباه نگیرید.
پارامترها به دستگاه، هولدر، بیرونزدگی، گیرش قطعه، لرزش و کیفیت هدف نیز وابستهاند. اگر دیتاشیت برای ترکیب دقیق شما داده ندارد، از سازنده یا کارشناس فرایند تأیید بگیرید.
محاسبه دور و پیشروی فرزکاری
با قطر برش D بر حسب میلیمتر و Vc بر حسب متر در دقیقه، رابطه متداول محاسبه دور چنین است: n = (1000 × Vc) ÷ (π × D). اگر پیشروی هر دندانه fz بر حسب میلیمتر و تعداد دندانههای مؤثر zc معلوم باشد، نرخ پیشروی خطی برابر است با: vf = fz × zc × n. واحدها را یکسان نگه دارید و مقدار را با سقف دور، پیشروی، توان و گشتاور ماشین کنترل کنید.
این فرمولها تبدیل واحدند، نه پیشنهاد یک مقدار برش. مقدار Vc و fz را از منبع تأییدشده برای همان ابزار و ماده بردارید. هیچ فرمولی جای محدودیت ماشین یا توصیه ایمنی سازنده را نمیگیرد.
قطر مؤثر برای بال نوز و درگیری کم
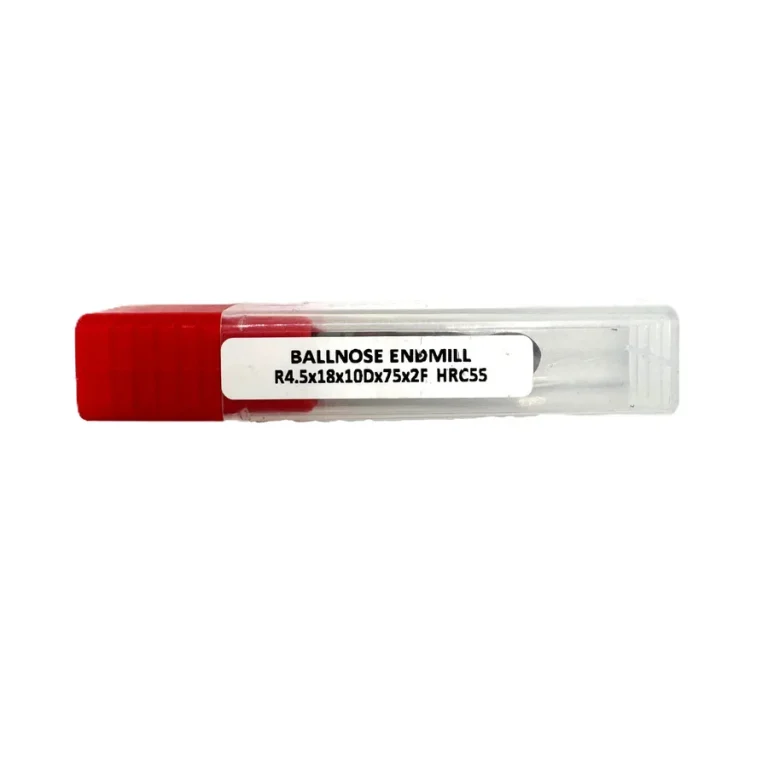
در فرز بال نوز و ابزارهای شعاعدار، قطر مؤثر در محل تماس میتواند از قطر اسمی کوچکتر باشد. اگر سرعت را با قطر اسمی حساب کنید، ممکن است سرعت واقعی لبه درگیر کمتر شود. عمق برش، زاویه سطح و نقطه تماس را در محاسبه سازنده لحاظ کنید. نمونههای بال نوز و توروس کاتالوگ، مثل فرز بال نوز AZ، باید با کد، اندازه و جدول همان مدل بررسی شوند.
آزمون یکمتغیره و ثبت نتیجه
- ماده و وضعیت قطعه، نقشه و معیار سطح یا تلرانس را ثبت کنید.
- کد فرز، گرید یا مشخصات، هولدر، بیرونزدگی و قطر مؤثر را یادداشت کنید.
- منبع Vc و fz و نسخه برنامه را بنویسید.
- یک تغییر انجام دهید و بار، صدا، شکل براده، سایش و کیفیت سطح را بسنجید.
- معیار توقف و پذیرش را با مسئول ماشینکاری تأیید کنید.
تغییر چند پارامتر همزمان علت نتیجه را مبهم میکند. برای ابزار تراشکاری نیز سرعت، پیشروی بر دور و عمق برش بر عمر ابزار و کنترل براده اثر دارند، پس دادههای مخصوص فرز و تراش را با هم جایگزین نکنید.
کاتالوگ و مشاوره فنی انوش زم
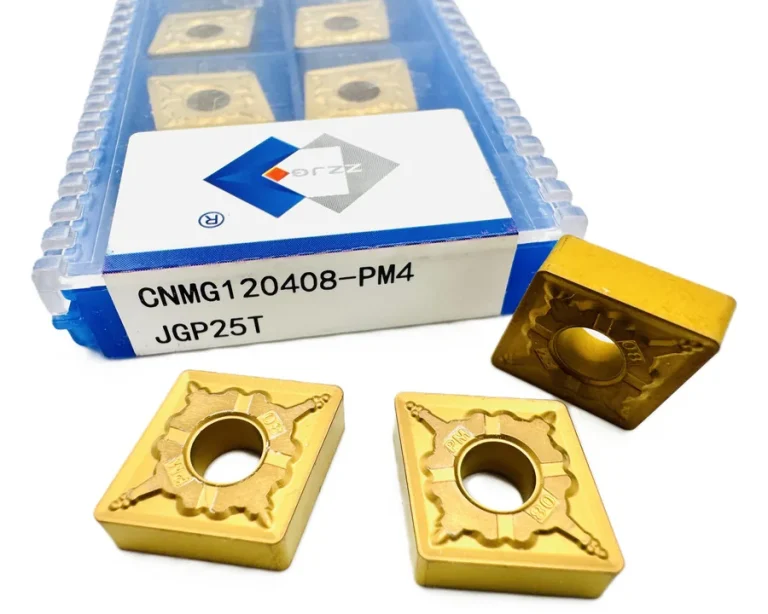
در کاتالوگ انوش زم محصولاتی از جمله اینسرت تراشکاری ZZJG با کد CNMG120408-PM4 JGP25T و ابزارهای فرزکاری عرضه شدهاند. این صفحه ادعای پارامتر برش یا کیفیت تضمینی برای همه کاربردها ندارد؛ مدل، اصالت، مدارک، موجودی و شرایط تأمین هر سفارش باید جداگانه بررسی شود. انوش زم ۴۰ سال تجربهٔ ماشینکاری و مشاوره فنی و ۲٫۵ سال سابقه بازرگانی را اعلام کرده است.
برای پاسخ دقیق، کد ابزار، جنس قطعه، قطر درگیر، عملیات و مدل ماشین را در استعلام فنی ارسال کنید.
نمونههای مرتبط از کاتالوگ ابزار
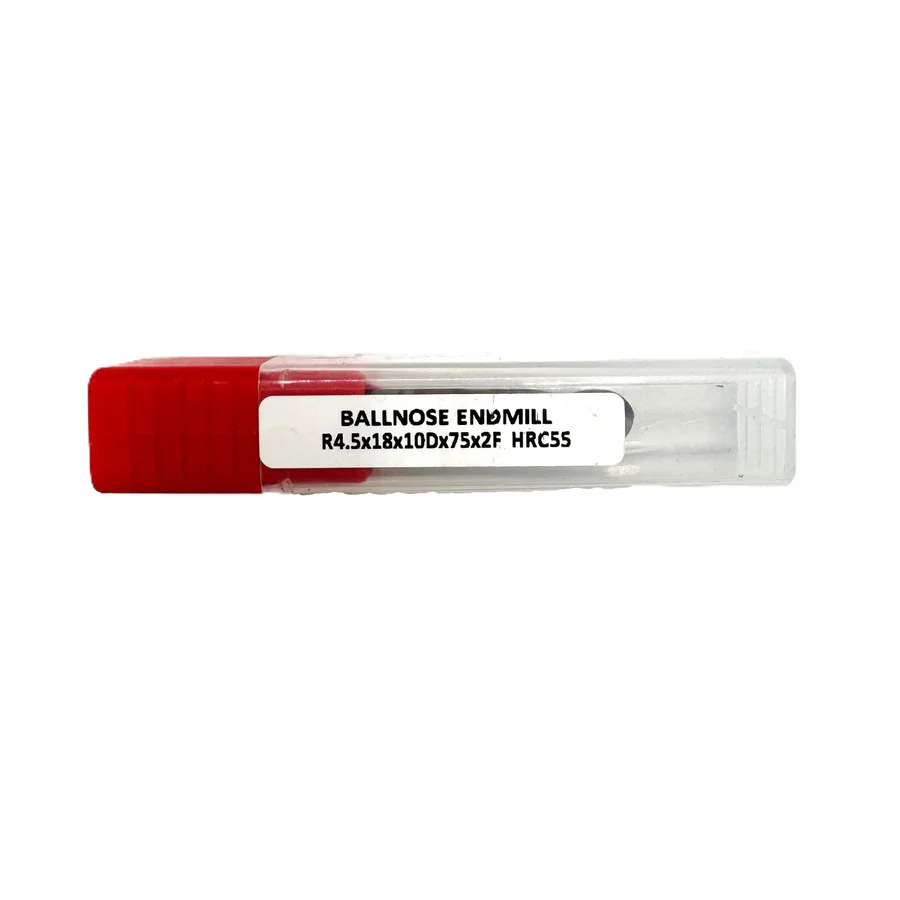
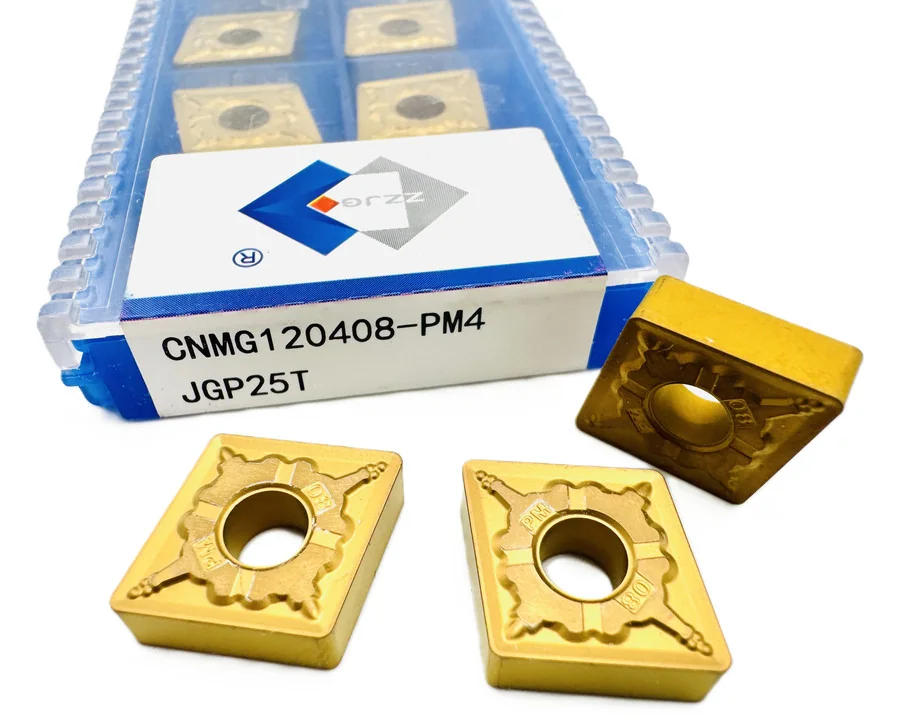
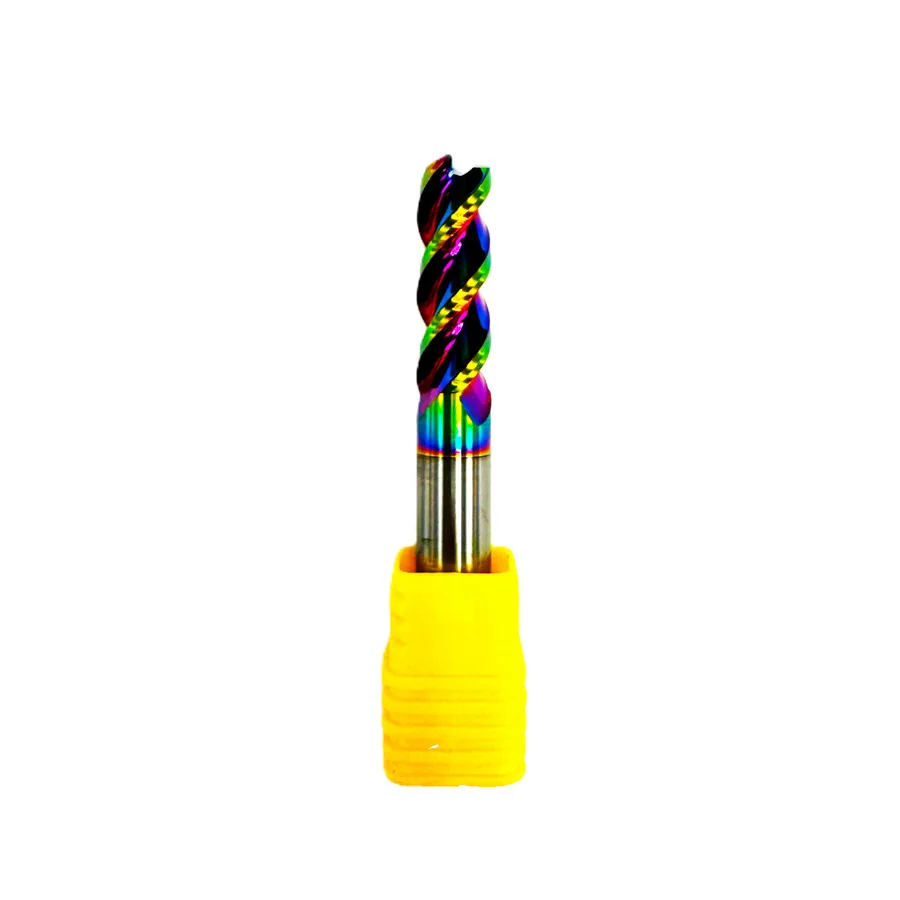
تصاویر به فهرست کاتالوگ مربوطاند؛ کد، سازگاری و موجودی سفارش را جداگانه تأیید کنید.
پرسشهای رایج سرعت برش و پیشروی
آیا دور اسپیندل و سرعت برش یکی هستند؟
نه. Vc سرعت خطی لبه برش است و n دور اسپیندل؛ قطر درگیر برای تبدیل آنها لازم است.
آیا میتوان عدد کاتالوگ یک برند را برای ابزار مشابه به کار برد؟
فقط وقتی سازنده و مسئول فرایند سازگاری را تأیید کنند؛ هندسه و گرید مشابه کافی نیست.
منابع فنی
- فرمولهای سرعت برش و پیشروی فرزکاری — Sandvik Coromant
- قطر مؤثر ابزار بال نوز — Sandvik Coromant
- سرعت، پیشروی و عمق در تراشکاری — Sandvik Coromant
پارامترهای ماشینکاری را فقط از دیتاشیت دقیق، برنامه تأییدشده و رویه ایمنی کارگاه استخراج کنید.
سرعت برش و پیشروی CNC را در یک برگه فرایند ثبت کنید
برای اینکه آزمون بعدی قابل تکرار باشد، یک شناسه برای قطعه و برنامه تعیین کنید و واحدها را کنار هر مقدار بنویسید. دور بر دقیقه، میلیمتر بر دقیقه و میلیمتر بر دندانه کمیتهای متفاوتاند. در گزارش، منبع Vc و fz، نسخه دیتاشیت، قطر اسمی یا مؤثر، تعداد دندانه، جنس قطعه، گرید ابزار، نوع عملیات و شرایط خنککاری را نگه دارید.
قبل از اجرای مقدار محاسبهشده، کنترل کنید آیا قطر واقعی درگیری با فرض فرمول یکی است، آیا تعداد دندانه مؤثر درست در نظر گرفته شده و آیا کنترلر واحد صحیح دارد. سقف دور اسپیندل، نرخ پیشروی محور، توان و گشتاور در دور انتخابشده ممکن است محدودکننده باشند. ظرفیت هولدر، بیرونزدگی، گیرش قطعه و خطر برخورد را نیز در شبیهسازی یا بازبینی برنامه لحاظ کنید.
در یک آزمون مرحلهای، نقطه شروع را از توصیه سازنده برای همان ابزار و ماده بگیرید و نتایج را با معیارهای مشخص مقایسه کنید:
- بار اسپیندل، صدای فرایند و هر لرزش غیرعادی.
- شکل و رنگ براده، فقط بهعنوان نشانه در کنار سایر دادهها.
- سایش لبه پس از بازه کاری یکسان و طبق روش بازرسی کارگاه.
- کیفیت سطح، اندازه نهایی و زمان سیکل.
- هر توقف، تغییر برنامه یا تغییر شرایط خنککاری.
از نتیجه یک قطعه، قانون همگانی نسازید. اگر ابزار، ماده، هولدر یا طول آزاد تغییر کند، فرضهای قبلی را دوباره ارزیابی کنید. در صورت نبود داده سازنده، برای مقدار برش از حدس استفاده نکنید و موضوع را با مسئول فرایند یا تأمینکننده فنی در میان بگذارید.
اشتباههای رایج در تبدیل سرعت و پیشروی
یکی از خطاهای متداول، جابهجا گرفتن واحد متر بر دقیقه و میلیمتر بر دقیقه یا استفاده از قطر اشتباه در فرمول است. خطای دیگر این است که تعداد لبه اسمی را بدون توجه به دندانه مؤثر در مسیر وارد کنید. در دستگاههای دارای محدودیت دور، عدد محاسبهشده ممکن است از سقف مجاز عبور کند؛ کنترلر، هولدر و شرایط گیرش را پیش از اجرا بررسی کنید.
در فرز بال نوز یا ابزار شعاعدار، محل تماس به عمق و شیب سطح بستگی دارد و سرعت محاسبهشده بر اساس قطر اسمی ممکن است نماینده تماس واقعی نباشد. برای هر محاسبه، واحد، منبع و نسخه دیتاشیت را کنار نتیجه ذخیره کنید. مسئول فرایند باید محدوده امن و معیار توقف را تعیین کند. این روش باعث میشود سرعت برش و پیشروی CNC در سفارش بعدی قابل بازبینی باشد، نه اینکه یک عدد بدون زمینه میان قطعات مختلف منتقل شود.
ثبت سرعت برش در برگه فرایند
هنگام ثبت سرعت برش، واحد، قطر مؤثر و منبع دیتاشیت را کنار دور و پیشروی بنویسید؛ این کار از انتقال یک عدد بدون زمینه به ابزار یا ماده دیگر جلوگیری میکند. در گزارش نهایی، سرعت برش را همراه کد ابزار و جنس قطعه نگه دارید تا بعداً قابل بازبینی باشد.
این راهنما برای شناخت و مقایسهٔ اولیه است. برای حدود مجاز، ایمنی و تنظیمات دقیق، دفترچه و دیتاشیت همان مدل ابزار و دستورالعمل محل کار را ملاک قرار دهید.