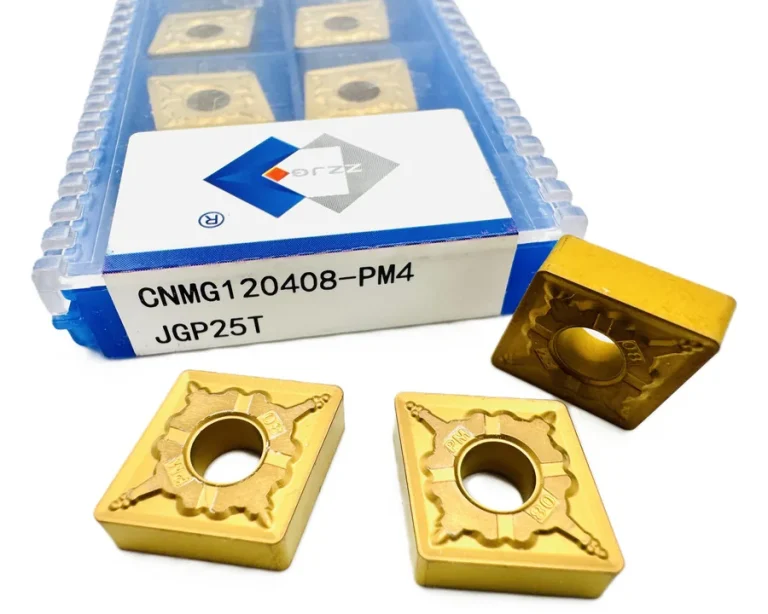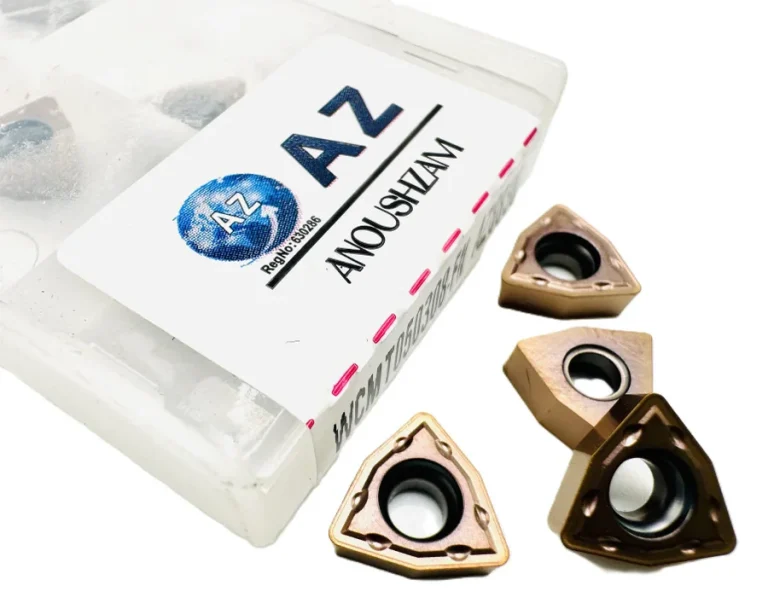
کد روی جعبهٔ اینسرت فقط نام محصول نیست؛ بخشی از زبان مشترک نقشهٔ ابزار، هلدر و سفارش خرید است. با این حال، خواندن چهار حرف اول برای انتخاب نهایی کافی نیست. دو اینسرت با عبارت CNMG120408 ممکن است از نظر گرید، آمادهسازی لبه و برادهشکن متفاوت باشند و در یک کار مشخص نتیجهٔ یکسانی ندهند. هدف این راهنما، تبدیل کد به چند پرسش قابل بررسی پیش از خرید است.
«الماس تراشکاری» لزوماً الماس نیست
ابزاری که در گفتوگوی کارگاهی «الماس» نامیده میشود ممکن است اینسرت کاربیدی پوششدار باشد، نه ابزار PCD. کاربید، سرمت، سرامیک، CBN و الماس زینترشده خانوادههای جداگانهاند؛ معرفی مواد ابزار میتسوبیشی این تفکیک را نشان میدهد. در درخواست خرید، جنس لبه و کد گرید را روشن بنویسید تا واژهٔ بازاری به انتخاب مادهٔ اشتباه منجر نشود.
چهار حرف CNMG چه اطلاعاتی دارند؟
| بخش | معنی در این خانواده | کنترل عملی |
|---|---|---|
| C | شکل لوزی با زاویهٔ رأس ۸۰ درجه | شکل نشیمن و دسترسی به پروفیل قطعه |
| N | زاویهٔ آزاد اسمی صفر درجه؛ خانوادهٔ منفی | سازگاری با هلدر و زاویهٔ نصب |
| M | کلاس تلرانس ابعادی اینسرت | ارجاع به جدول سازنده، نه برداشت «دقت متوسط قطعه» |
| G | آرایش سوراخ و برادهشکن دوطرفه | نوع بست و نقشهٔ دقیق اینسرت |
ساختار کد و مفهوم تلرانس را در آموزش شناسایی اینسرت میتسوبیشی ببینید. آرایش G در جدول کدگذاری کنامتال نیز توضیح داده شده است. زاویهٔ آزاد صفر، به معنی صفر بودن همهٔ زاویههای مؤثر ابزار نصبشده نیست.
اعداد را بهعنوان کد اندازه بخوانید
در نمونهٔ متریک CNMG120408، «12» را قطر ۱۲ میلیمتر و «04» را ضخامت ۴ میلیمتر فرض نکنید. جدول یک نمونهٔ تأییدشدهٔ میتسوبیشی چنین است:
| بخش کد | بعد نمونه |
|---|---|
| 12 | دایرهٔ محاطی ۱۲٫۷ میلیمتر |
| 04 | ضخامت ۴٫۷۶ میلیمتر |
| 08 | شعاع نوک ۰٫۸ میلیمتر |
این مقادیر از جدول CNMG120408 میتسوبیشی گرفته شدهاند. برای سفارش واقعی، شمارهٔ کامل همان محصول و نقشهٔ ابعادی آن را بررسی کنید؛ تبدیل کدهای متریک و اینچی از روی شباهت ظاهری قابل اتکا نیست.
گرید و برادهشکن را حذف نکنید
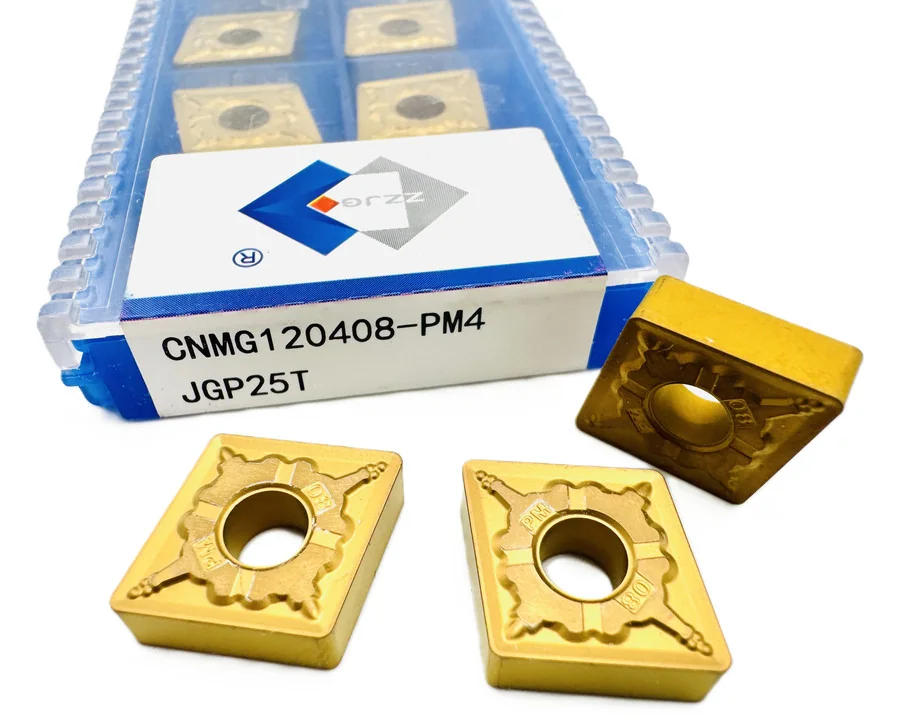
گرید، انتخاب مادهٔ ابزار و ویژگیهای آن را مشخص میکند؛ برادهشکن به نحوهٔ شکلگیری و کنترل براده مربوط است. پسوندها و نام گرید بین سازندگان الزاماً هممعنی نیستند. اگر ابزار قبلی عملکرد خوبی داشته، عکس واضح از کل برچسب جعبه، نه فقط نوشتهٔ CNMG، نگه دارید. هر پیشنهاد جایگزین باید با جنس و سختی قطعه و عملیات شما مقایسه شود.
هندسهٔ پرداخت برای برش سبک و هندسهٔ خشنکاری برای بار سنگینتر طراحی میشوند. استفادهٔ جابهجا میتواند به لبپریدگی، مالش یا کنترل نامناسب براده منجر شود؛ توضیح هندسههای تراشکاری سندویک همین رابطه را بیان میکند. انتخاب را با نمودار عمق برش و پیشرویِ همان برادهشکن تطبیق دهید، نه فقط رنگ یا قیمت اینسرت.
چکلیست تطبیق با هلدر و کارگاه
- کد کامل هلدر، نشیمن، زیرلایه و بست را ثبت کنید.
- شکل، اندازه، ضخامت و شعاع نوک اینسرت را کنترل کنید.
- آلیاژ، سختی و حالت سطح قطعه را مشخص کنید.
- پیوسته یا منقطع بودن برش و محل شیارها را بنویسید.
- خشنکاری، نیمهپرداخت یا پرداخت و کیفیت مورد انتظار را روشن کنید.
- بیرونآمدگی ابزار، مهار قطعه و خنککاری را به بررسی اضافه کنید.
- پیش از تولید سری، نتیجهٔ آزمون و الگوی سایش را ثبت کنید.
سازگاری مکانیکی فقط یک بخش انتخاب است. راهنمای تراش خارجی سندویک نیز انتخاب بست، زاویهٔ ورود و دسترسی به شکل قطعه را کنار هم بررسی میکند.
پرسشهای کوتاه
آیا CNMG یکسان از دو برند، جایگزین قطعی است؟
خیر. ابعاد و نشیمن باید تطبیق داده شوند و گرید، برادهشکن و دادهٔ برش هم بررسی شوند. یکسان بودن کد پایه به معنی یکسان بودن عملکرد نیست.
آیا شعاع نوک بزرگتر همیشه سطح بهتری میدهد؟
انتخاب به پروفیل، پیشروی و پایداری مجموعه وابسته است. عدد بزرگتر را بدون بررسی محدودیت گوشه و شرایط برش جایگزین نکنید.
برای انتخاب، اینسرتهای موجود در کاتالوگ را بررسی کنید. در درخواست استعلام اینسرت، عکس برچسب، کد هلدر و اطلاعات قطعه را بفرستید تا پیشنهاد قابل تطبیق دریافت کنید.
کد CNMG را کامل بخوانید
شکل، زاویهٔ آزاد، تلرانس، نوع بست، اندازه، ضخامت و شعاع نوک را از کد روی اینسرت ثبت کنید. ترتیب و معنای کد ممکن است در سامانههای نامگذاری فرق کند؛ کل کد را با جدول رسمی همان سازنده تطبیق دهید. یک حرف یا عدد منفرد برای تأیید جایگزینی کافی نیست. عکس بستهبندی و دو سمت اینسرت را کنار کد نگه دارید.
گرید و برادهشکن در کاربرد واقعی
گرید را از جنس قطعه بهتنهایی نتیجه نگیرید. پیوستگی برش، سختی، پوستهٔ سطح، پایداری ماشین و خنککاری هم مؤثرند. هندسهٔ برادهشکن برای خشنکاری، پرداخت و برش ناپیوسته رفتار یکسانی ندارد. جدول سازنده نقطهٔ شروع است، نه تضمین نتیجه برای هر کارگاه؛ انتخاب را با عملیات و مادهٔ واقعی بسنجید.
جایگزینی را مرحلهای تأیید کنید
ابعاد نشیمن، بست، جهت ابزار، ارتفاع مرکز و شعاع نوک را با هولدر تطبیق دهید. در یک آزمون محدود، کیفیت سطح، اندازه، شکل براده و عمر لبه را ثبت کنید. تغییر همزمان گرید، هندسه و پارامترها علت نتیجه را نامشخص میکند. در فرم سفارش، کد کامل، سازنده، گرید، هندسه، تعداد و کاربرد را جداگانه بنویسید.
برای بررسی مدلهای موجود، جستوجو در کاتالوگ ابزار صنعتی کنید یا برای تطبیق کد و مشخصات، درخواست استعلام فنی بفرستید.
چکلیست استعلام CNMG
برای بررسی CNMG، کد کامل و منبع مشخصات را ثبت کنید. نوع عملیات، ماده یا قطعه، شرایط ماشین، ابعاد موردنیاز و معیار پذیرش را جداگانه بنویسید؛ اگر دادهای در دسترس نیست، آن را نامشخص علامت بزنید تا پیش از پیشنهاد مدل روشن شود.
در استعلام CNMG، عکس برچسب یا نقشه را در کنار شرح کاربرد بفرستید. تشابه نام یا ظاهر بهتنهایی سازگاری را اثبات نمیکند. قیمت، موجودی، مبدأ و مدارک برای همان کد باید پیش از سفارش تأیید شوند.
آیا همهٔ کدهای CNMG یکسان تفسیر میشوند؟
نه لزوماً. کد کامل را با استاندارد و جدول همان سازنده بخوانید؛ یک حرف منفرد بدون ابعاد و جدول مرجع برای جایگزینی کافی نیست. کد بسته، گرید و نقشهٔ کاربرد را کنار هم نگه دارید.
چطور گرید اینسرت CNMG را بررسی کنم؟
جنس و سختی قطعه، نوع عملیات، پیوستگی تماس، وضعیت ماشین و خنککاری را مشخص کنید و سپس محدودهٔ گرید سازنده را ببینید. کد هندسه یا عنوان CNMG بهتنهایی گرید یا قابلیت برش را تعیین نمیکند.
برای مقایسهٔ دو اینسرت چه چیزی را ثابت نگه دارم؟
ماده، نقشه، ابزارگیر، عملیات و معیار پذیرش را تا حد ممکن ثابت نگه دارید. اگر گرید و پارامتر را همزمان عوض کنید، معلوم نمیشود کدام عامل نتیجه را تغییر داده است. آزمون محدود را با مسئول فرایند طراحی کنید.
برای مشاهدهٔ کالاهای مرتبط به کاتالوگ ابزار صنعتی بروید؛ برای تطبیق کد و کاربرد درخواست استعلام فنی ثبت کنید.
منابع فنی
منابع سازنده برای نکات مطرحشده؛ انتخاب محصول همچنان به دادههای جاریِ همان ابزار نیاز دارد.
- Mitsubishi Materials — Kinds of tool materials
- Mitsubishi Materials — Insert turning identification code
- Kennametal — Insert designation reference
- Mitsubishi Materials — ISO Turning Inserts, B214G
- Sandvik Coromant — Turning Geometry: Finish, Medium, Rough
- Sandvik Coromant — External turning
این راهنما برای شناخت و مقایسهٔ اولیه است. برای حدود مجاز، ایمنی و تنظیمات دقیق، دفترچه و دیتاشیت همان مدل ابزار و دستورالعمل محل کار را ملاک قرار دهید.