یو دریل CNC را با قطر سوراخ، عمق، جنس قطعه و نوع اینسرت تطبیق دهید. ظاهر بدنه یا نام WCMT بهتنهایی سازگاری را ثابت نمیکند؛ کد بدنه و دیتاشیت مجموعه باید با دستگاه و قطعه هماهنگ باشد.
یو دریل؛ نکات تطبیق فنی و انتخاب مدل
از نقشه و قطر سوراخ شروع کنید
قطر نهایی، عمق، تلرانس، کیفیت سطح و اینکه سوراخ کور است یا عبوری را مشخص کنید. جنس و وضعیت قطعه، پوسته، سوراخ اولیه و محدودیت عمق را هم ثبت کنید. برای سوراخهای عمقدار، نسبت عمق به قطر و روش تخلیه براده بر انتخاب ابزار اثر دارند؛ معیار را از جدول سازنده همان مته بگیرید.
کد محصول، قطر اسمی، حداقل و حداکثر عمق توصیهشده، اتصال بدنه و نوع خنککاری را با دیتاشیت تطبیق دهید. سازگاری با کولت، هولدر یا اسپیندل را با اینترفیس دقیق کنترل کنید.
بدنه یو دریل و هولدر
برای بدنه، قطر، طول کلی، طول برش، نوع ساق و کانال خنککاری مهماند. بیرونزدگی بلندتر از نیاز میتواند پایداری را کم کند. پیش از اجرا لنگی، نشست هولدر و گیرش قطعه را بررسی کنید. اندازه بدنه را با فضای آزاد فیکسچر و مسیر حرکت تطبیق دهید و برخورد احتمالی را در شبیهسازی بسنجید.
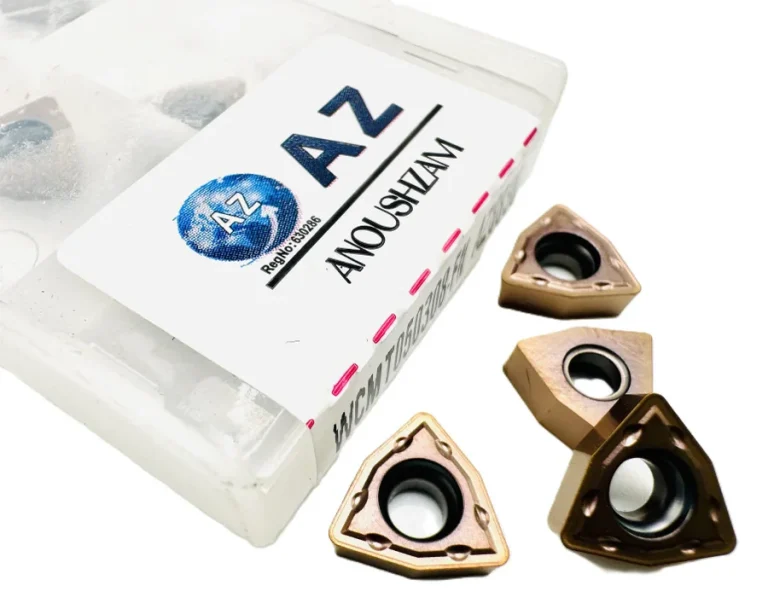
کد اینسرت WCMT و مشخصات گرید
در یو دریل، گرید و شکل اینسرت مرکزی و پیرامونی ممکن است متفاوت باشد. کد کامل، موقعیت نشیمن، شعاع نوک و محدوده ماده را از دیتاشیت بخوانید؛ فقط از روی پیشوند WCMT نوع عملیات، گرید یا پارامتر را حدس نزنید. پیچ، نشیمن و جهت نصب را کنترل کنید و از اینسرتی استفاده کنید که سازنده برای همان بدنه معرفی کرده است.
کاتالوگ انوش زم نمونهای مانند اینسرت ثبتشده برای یو دریل با کد WCMT050308-FN-AZ8830 دارد. تطبیق نهایی باید با بدنه و دیتاشیت مربوط به همان کد انجام شود؛ این صفحه ادعای سازگاری با همه یو دریلها ندارد.
عمق سوراخ و خروج براده
براده باید از شیار خارج شود. در سوراخ کور، تراشههای انباشته یا خنککاری ناکافی میتوانند خطر شکست ابزار را بالا ببرند. چرخه سوراخکاری، ورود، مکث و خروج را طبق دستورالعمل ابزار و ماشین تنظیم کنید و هرگز عمق یا پیشروی را از یک مثال عمومی کپی نکنید. برای سوراخ عبوری، توجه کنید که ممکن است دیسک براده با سرعت خارج شود؛ محافظ و رویه ایمنی دستگاه را رعایت کنید.
نصب و ایمنی
- ماشین را طبق رویه کارگاه متوقف و نشیمن را تمیز کنید.
- کد و جهت اینسرت را با نقشه نشیمن مقایسه کنید.
- پیچ و گشتاور بستن توصیهشده را از سازنده ابزار بررسی کنید.
- ابزار را با برنامه و محافظ مناسب راهاندازی کنید و بار ماشین را زیر نظر بگیرید.
- پس از آزمون، اندازه، کیفیت دیواره، براده و وضعیت لبه را ثبت کنید.
انوش زم سابقهٔ اعلامشدهٔ ۴۰ ساله در ماشینکاری و مشاورهٔ فنی و ۲٫۵ سال فعالیت بازرگانی دارد. برای دریافت پاسخ دقیق، قطر و عمق سوراخ، جنس قطعه، کد بدنه، کد اینسرت و مقدار موردنیاز را در فرم استعلام بفرستید.
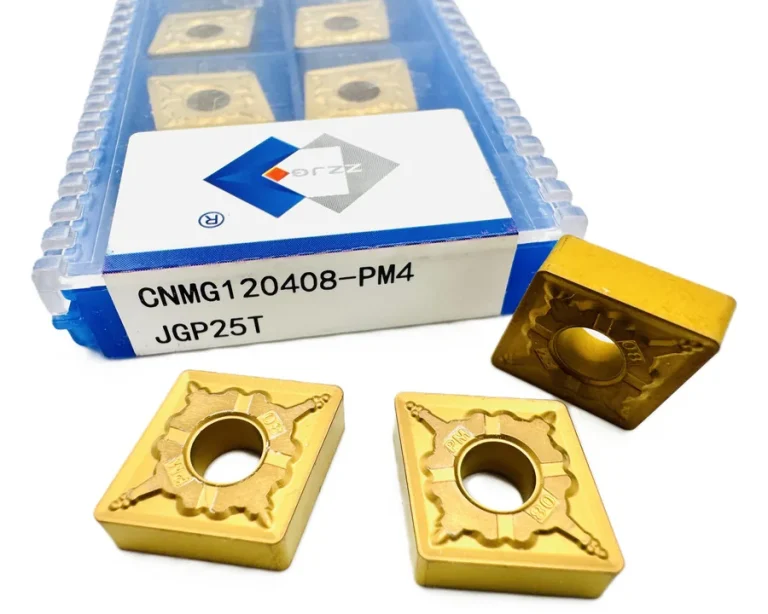
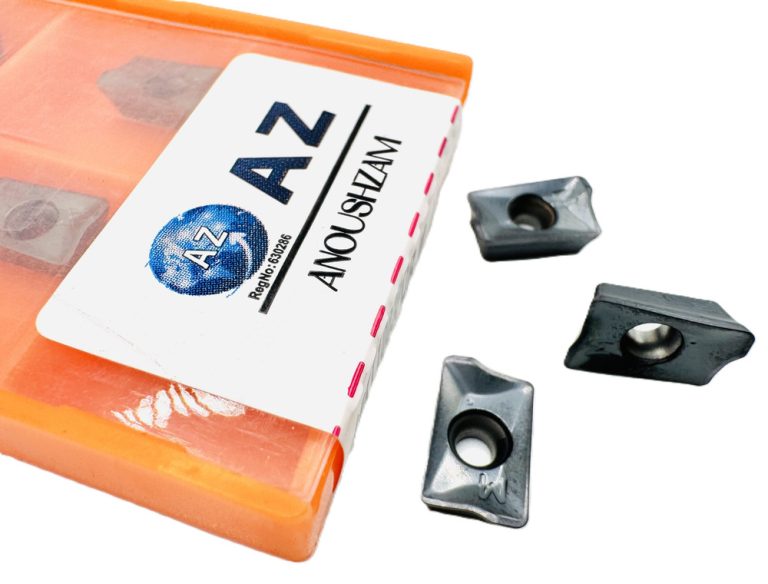
نمونههای مرتبط از کاتالوگ ابزار
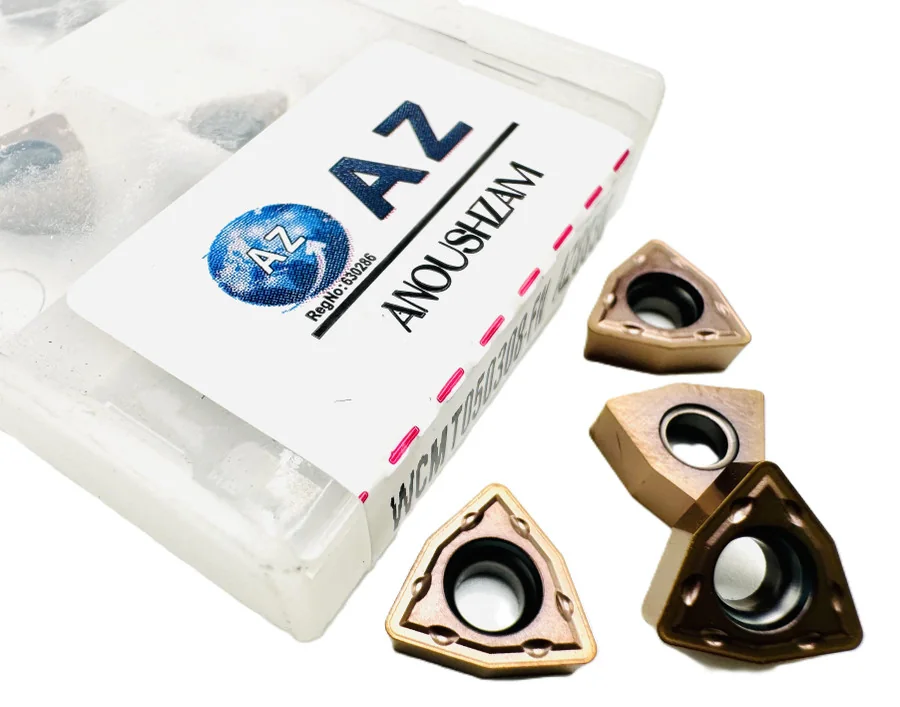
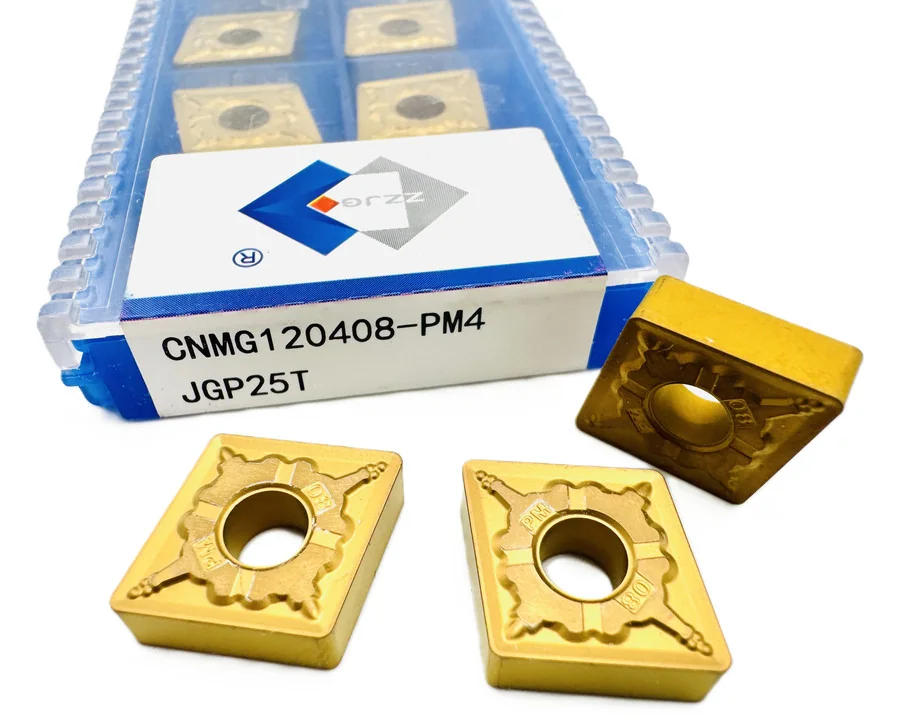
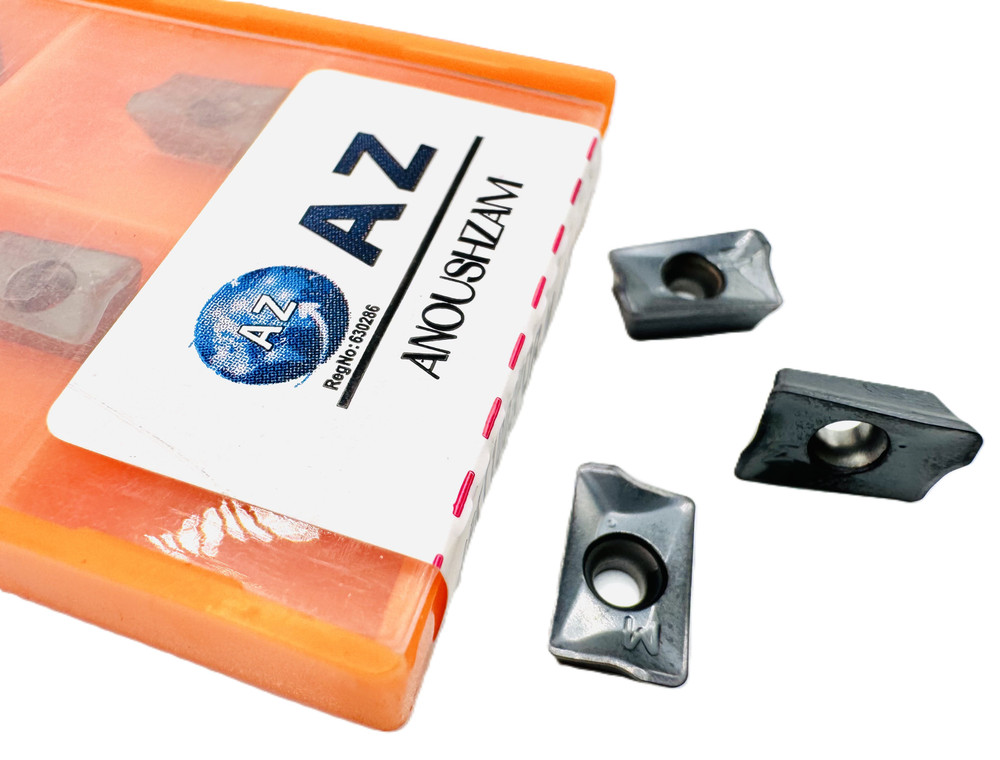
تصاویر به فهرست کاتالوگ مربوطاند؛ کد، سازگاری و موجودی سفارش را جداگانه تأیید کنید.
پرسشهای رایج یو دریل CNC
آیا هر اینسرت WCMT روی هر یو دریل نصب میشود؟
خیر. فرم، اندازه، نشیمن، جهت و تأییدیه سازنده بدنه را با کد کامل بررسی کنید.
چه زمانی باید اینسرت را عوض کنم؟
لبپریدگی، سایش، تغییر بار و کیفیت سوراخ را با معیار سازنده و کنترل کیفیت مقایسه کنید.
منابع ایمنی و ابزار
برای مته و ماشین واقعی، دیتاشیت، برنامه تأییدشده و دستورالعمل ایمنی دستگاه مرجع است.
پیش از خرید یو دریل، قطر و عمق سوراخ را از نقشه بخوانید
بدنه مته و اینسرت باید بهعنوان یک مجموعه بررسی شوند. قطر نهایی سوراخ، عمق، تلرانس، طول آزاد، جنس قطعه و نوع ورود یا خروج را از نقشه استخراج کنید. همچنین ببینید سوراخ کور است یا عبوری، آیا کف تخت نیاز دارد و براده از کدام مسیر خارج میشود. سازگاری WCMT فقط با شباهت ظاهری یا نام عمومی فرم اینسرت قابل تأیید نیست.
کد بدنه، قطر، محل نشیمن، پیچ یا گیره، کد کامل اینسرت و گرید آن را با جدول سازنده تطبیق دهید. جهت نصب، وضعیت نشیمن و سفتکردن قطعات باید طبق دستور همان محصول باشد. اینسرت آسیبدیده، نشیمن آلوده یا پیچ نامناسب میتواند خطر جداشدن یا شکست ایجاد کند؛ سرویس را در حالت توقف ایمن انجام دهید.
- قطر و عمق سوراخ و تلرانس نقشه را ثبت کنید.
- کد بدنه و اینسرت را دقیقاً از روی قطعه بخوانید.
- جنس قطعه، سختی یا شرایط حرارتی را مشخص کنید.
- نوع دستگاه، هولدر، طول بیرونزدگی و شرایط خنککاری را بنویسید.
- برای سوراخ عمیق، مسیر خروج براده و محدودیت سازنده را بررسی کنید.
در سفارش جایگزین، شماره فنی قبلی و عکس نشیمن میتواند از اشتباه در تطبیق جلوگیری کند؛ ابعاد را نیز با ابزار اندازهگیری مناسب کنترل کنید. کاتالوگ انوش زم شامل نمونههایی از اینسرت و ابزار سوراخکاری است، اما موجودی، گرید، کشور سازنده و اصالت هر قلم برای همان سفارش باید تأیید شود. اطلاعات کامل را همراه درخواست استعلام ارسال کنید تا امکان بررسی دقیقتر فراهم باشد.
بازرسی نشیمن و اینسرت پیش از سوراخکاری
هنگام تعویض، از توقف و قفلکردن ایمن دستگاه طبق رویه محل کار شروع کنید. نشیمن را از ذرات و آلودگی پاک کنید و آسیب یا لبپریدگی را بررسی کنید. پیچ، گیره و ابزار نصب باید با دستور سازنده هماهنگ باشند؛ استفاده از قطعه فرسوده یا سفتکردن خارج از روش تعیینشده میتواند به ابزار یا اپراتور آسیب بزند. پس از نصب، کد و جهت اینسرت را دوباره با دستور مدل تطبیق دهید.
برای یو دریل CNC در سوراخهای عمیق، طرح خروج براده و شرایط خنککاری را پیش از تولید کنترل کنید. آزمون نخست را با برنامه و پارامترهای تأییدشده انجام دهید و قطر سوراخ و وضعیت لبه را در بازه تعریفشده اندازه بگیرید. اگر مقدار اندازهگیری خارج از تلرانس است، پیش از ادامه تولید علت را بررسی کنید. کد بدنه، کد WCMT، ماده قطعه و عکس نشیمن را برای تأمین جایگزین بفرستید تا تطبیق بر مبنای همان مجموعه انجام شود.
این راهنما برای شناخت و مقایسهٔ اولیه است. برای حدود مجاز، ایمنی و تنظیمات دقیق، دفترچه و دیتاشیت همان مدل ابزار و دستورالعمل محل کار را ملاک قرار دهید.