
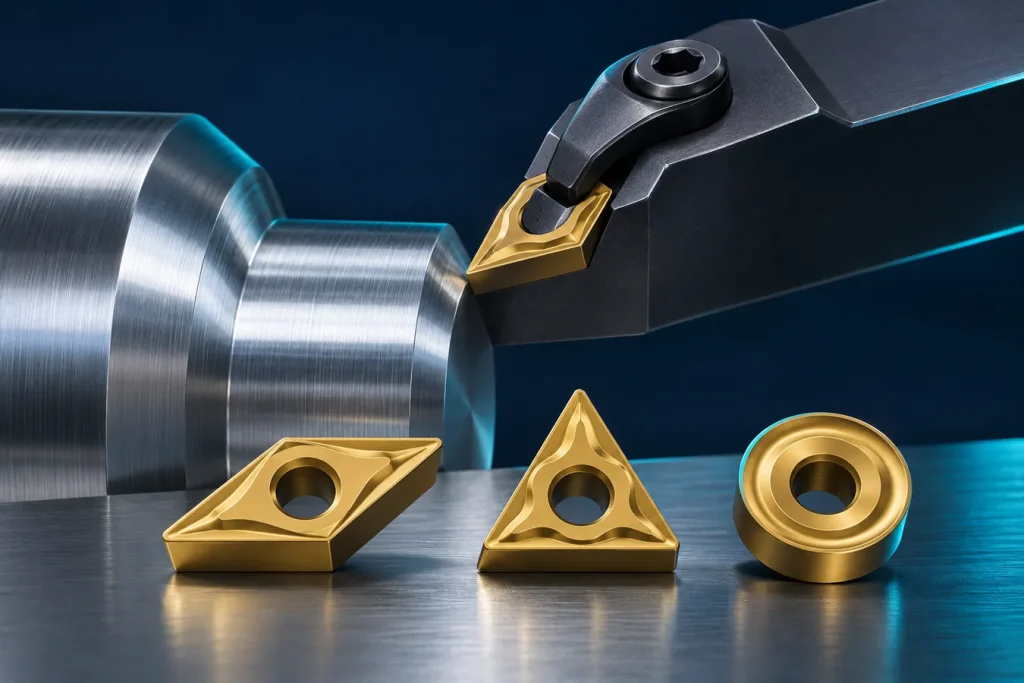
هندسه اینسرت تراشکاری بر شکل براده، نیرو و امکان دسترسی به سطح اثر میگذارد. برای انتخاب، فقط مثلثی یا لوزیبودن را نبینید؛ زاویهٔ نوک، زاویهٔ ورود ابزار، زاویهٔ براده، شعاع گوشه و میزان تقویت لبه هم مهماند. این موارد با نوع عملیات و صلبیت دستگاه ترکیب میشوند و یک پاسخ همیشگی برای همهٔ قطعات وجود ندارد.
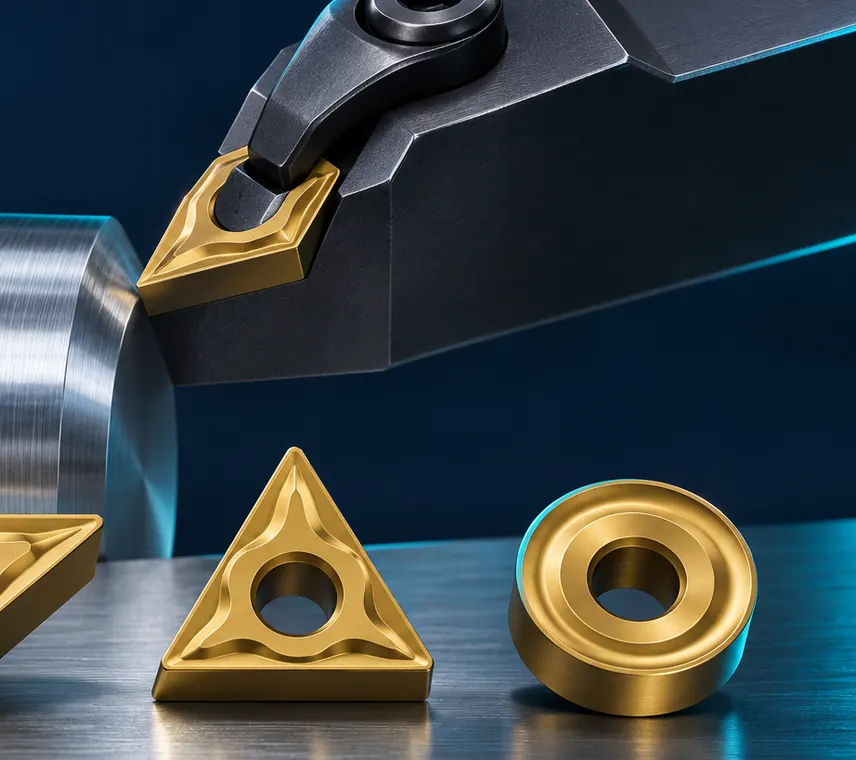
هندسه اینسرت تراشکاری را در یک برش مشخص مقایسه کنید
برای آزمون هندسه اینسرت تراشکاری، ابتدا عملیات و محدودهٔ مجاز سازنده را ثابت نگه دارید. کد کامل، شکل نوک، شعاع گوشه، نیرو یا صدای غیرعادی، سطح و وضعیت لبه را ثبت کنید. سپس یک هندسهٔ جایگزین را در شرایط همسان بسنجید. بهبود سطح بهتنهایی نشان نمیدهد که لبه برای تولید پایدارتر شده است؛ تغییر ابعاد، براده و عمر ثبتشده را هم مقایسه کنید.
اگر فقط نام تجاری و شکل ظاهری هندسه اینسرت تراشکاری را میدانید، از روی عکس کد را حدس نزنید. از فروشنده کاتالوگ همان مدل را بخواهید و شکل، اندازه، نشیمن و برادهشکن را تطبیق دهید. کد کامل و عکس هولدر را در استعلام بفرستید.
۱. هندسه اینسرت تراشکاری را با عملیات شروع کنید
مشخص کنید طولیتراشی، پیشانیتراشی، فرمتراشی، شانه، پخ، سوراختراشی یا پرداخت کدام است. نقشهٔ قطعه را در ناحیهٔ تماس ابزار بررسی کنید و مشخص کنید چه سطحهایی باید بدون برخورد ماشینکاری شوند. هولدر و زاویهٔ ورود هم بخشی از انتخاباند؛ یک اینسرت مناسب ممکن است با هولدر نامتناسب به شانه نرسد یا به سطح مجاور برخورد کند.
جنس قطعه، عمق و پیشروی واقعی، پیوسته یا منقطعبودن برش و صلبیت ماشین را یادداشت کنید. راهنمای انتخاب سازنده نیز معمولاً جنس ماده، نوع عملیات و شرایط دستگاه را کنار هم قرار میدهد. اگر برنامهٔ فعلی کیفیت مناسبی دارد، کد کامل ابزار را بهعنوان خط مبنا ثبت کنید.
۲. هندسهٔ مثبت و منفی را براساس نیرو و استحکام بسنجید
زاویهٔ برادهٔ مثبت معمولاً نیروی برش را کاهش میدهد، اما هندسهٔ تیزتر ممکن است لبهٔ مقاوم کمتری داشته باشد. لبهٔ قویتر میتواند برای بار و ناپایداری مناسبتر باشد، ولی ممکن است نیرو و توان مورد نیاز را بالا ببرد. انتخاب باید بین جنس قطعه، استحکام لبه، توان ماشین، میزان لرزش و کیفیت سطح تعادل برقرار کند. واژهٔ مثبت یا منفی به تنهایی رتبهٔ کیفیت یا تناسب را تعیین نمیکند.
در ماشین یا فیکسچر کمصلب، کاهش نیرو و بیرونزدگی میتواند اهمیت پیدا کند؛ در برش منقطع یا خشنتراشی ممکن است لبهٔ تقویتشده اولویت داشته باشد. سازنده ممکن است هندسهٔ متفاوتی برای هر محدوده عرضه کند؛ جدول همان برند را برای کاربرد مشخص مقایسه کنید.
۳. شکل و زاویهٔ نوک را با دسترسی و پایداری تطبیق دهید
زاویهٔ بزرگتر نوک معمولاً لبهٔ بیشتری در تماس میگذارد و میتواند استحکام ایجاد کند، اما دسترسی و نیروی برش را هم تغییر میدهد. زاویهٔ کوچکتر ممکن است برای پروفیل یا دسترسی پشت شانه مناسب باشد، ولی لبهٔ درگیر کوچکتر است. زاویهٔ ورود هولدر بر ضخامت براده و جهت نیرو اثر دارد. برای انتخاب نهایی، مسیر واقعی ابزار، شانهها، قوسها و توان دستگاه را روی نقشه بررسی کنید.
شکل اینسرت را با هولدر و عملیات تطبیق دهید؛ مثلاً اینسرتی که برای پروفیلتراشی دسترسی میدهد الزاماً بهترین گزینه برای خشنتراشی طولی نیست. کد کامل و جهت راست/چپ را از دیتاشیت بخوانید و سازگاری فیزیکی نشیمن را تأیید کنید.
۴. شعاع گوشه را با کیفیت سطح و لرزش موازنه کنید
شعاع بزرگتر میتواند لبه را تقویت کند و برای پیشروی/بار مناسب در شرایط سازگار سطحی پایدار بسازد، اما نیروهای شعاعی را هم تغییر میدهد. شعاع کوچکتر برای دسترسی به گوشه یا پروفیل ممکن است لازم باشد و فشار روی نوک را افزایش دهد. مقدار را تنها با فرض «شعاع بزرگتر یعنی سطح بهتر» انتخاب نکنید؛ نوع عملیات، پیشروی، عمق، لرزش و الزام نقشه را کنار هم ببینید.
اگر ارتعاش ایجاد میشود، علاوه بر هندسه، بیرونزدگی، گیرش قطعه، ارتفاع نوک و لنگی را بررسی کنید. تغییر اینسرت بدون رفع منشأ ناپایداری ممکن است فقط شکل ارتعاش را عوض کند.
۵. هندسهٔ لبه و برادهشکن را همراه گرید انتخاب کنید
هندسهٔ finishing، medium و roughing میتواند لبه و برادهشکن متفاوت داشته باشد. برادهشکن برای بازهای از عمق و پیشروی طراحی میشود. در انتخاب، جنس قطعه و پیوستگی برش را هم وارد کنید؛ برادهٔ کوتاه، سطح قطعه، خروج براده و محدودیت توان را با راهنمای همان سری بررسی کنید. گرید هم باید برای جنس و شرایط انتخاب شود، چون پوشش و زیرلایه بین محصولات متفاوتاند.
اگر کد روی بسته شامل فرم اینسرت، زاویه، تلرانس یا ضخامت است، آن را حرفبهحرف با کاتالوگ تطبیق دهید. برای آشنایی با کد و برادهشکن، مقالهٔ خواندن کد CNMG و برای مقایسهٔ جنس لبه، راهنمای PCD و CBN را ببینید.
چکلیست انتخاب هندسه
- نوع عملیات و شانه/پروفیلهای نزدیک.
- جنس و سختی مستند قطعه.
- پیوسته یا منقطعبودن برش و صلبیت سیستم.
- کد هولدر، جهت ابزار، زاویهٔ ورود و فضای دسترسی.
- شعاع گوشه و الزام سطح/تلرانس.
- محدودهٔ پیشروی و عمق برادهشکن از کاتالوگ.
- توان و محدودیت ماشین، خنککاری و تخلیهٔ براده.
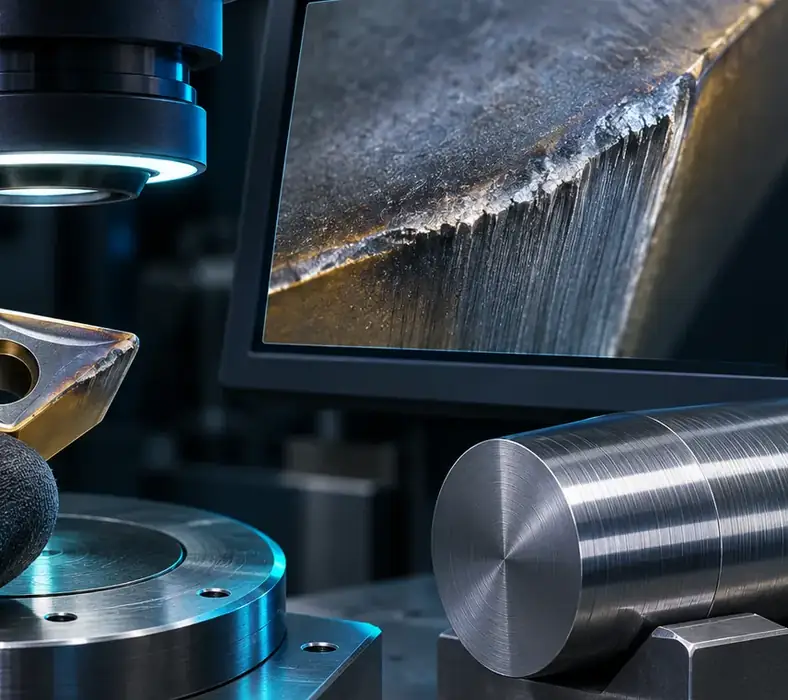
هندسه را با مسیر برش هماهنگ کنید
شکل اینسرت بر دسترسی به گوشه، استحکام لبه و خروج براده اثر دارد. شکل درجشده در کد فقط یکی از مؤلفههاست؛ نشیمن، بست، جهت ابزار و مسیر واقعی را هم با دستگاه تطبیق دهید.
شعاع نوک و صلبیت ماشین
شعاع بزرگتر همیشه انتخاب بهتر نیست و ممکن است نیروهای برش را تغییر دهد. مقدار را با صلبیت ماشین، کیفیت سطح و نقشه بسنجید. فضای آزاد و احتمال برخورد هولدر را پیش از تغییر هندسه بررسی کنید.
تشخیص سایش بدون فرض قطعی
از محل لبه و براده عکس بگیرید و ماده، عملیات و شرایط را ثبت کنید. یک نشانه ممکن است چند علت داشته باشد. هممحوری، ارتفاع مرکز، گیرهبندی و ابزارگیر را بررسی کنید و در آزمون محدود یک تغییر را در هر نوبت اعمال کنید.
برای بررسی مدلهای موجود، جستوجو در کاتالوگ ابزار صنعتی کنید یا برای تطبیق کد و مشخصات، درخواست استعلام فنی بفرستید.
پرسشهای رایج
هندسهٔ مثبت همیشه بهتر است؟
خیر. نیروی پایینتر میتواند مفید باشد، اما استحکام لبه و پایداری فرایند هم باید با شرایط واقعی سنجیده شود.
آیا میتوان فقط از روی شکل CNMG انتخاب کرد؟
خیر. کد کامل شامل اطلاعات بیشتری از شکل است و گرید، برادهشکن، ابعاد و شرایط کاربرد باید تأیید شوند.
برای بررسی هندسه اینسرت تراشکاری، نقشه و کد ابزار فعلی را در فرم استعلام ارسال کنید. مبانی انتخاب را در راهنمای رسمی Sandvik Coromant دربارهٔ انتخاب اینسرت و راهنمای نیرو و هندسهٔ تراشکاری بخوانید.
توصیهٔ عمومی؛ هندسه و پارامتر برش نهایی را با دیتاشیت همان اینسرت، نقشه، ماشین و مسئول فرایند تأیید کنید.
برای تطبیق هندسه اینسرت تراشکاری با کاربرد خود، کد کامل ابزار و نقشه را همراه استعلام بفرستید.
چکلیست استعلام هندسه اینسرت تراشکاری
برای بررسی هندسه اینسرت تراشکاری، کد کامل و منبع مشخصات را ثبت کنید. نوع عملیات، ماده یا قطعه، شرایط ماشین، ابعاد موردنیاز و معیار پذیرش را جداگانه بنویسید؛ اگر دادهای در دسترس نیست، آن را نامشخص علامت بزنید تا پیش از پیشنهاد مدل روشن شود.
در استعلام هندسه اینسرت تراشکاری، عکس برچسب یا نقشه را در کنار شرح کاربرد بفرستید. تشابه نام یا ظاهر بهتنهایی سازگاری را اثبات نمیکند. قیمت، موجودی، مبدأ و مدارک برای همان کد باید پیش از سفارش تأیید شوند.
آیا شعاع نوک بزرگتر همیشه سطح بهتری میدهد؟
نه لزوماً. صلبیت، نیروی برش، مسیر ابزار، جنس قطعه و شکل نهایی هم اثر دارند. شعاع و هندسه را با مشخصات سازنده و نقشه بررسی کنید.
تغییر هندسه چه ریسکهایی دارد؟
برخورد هولدر، تغییر بار لبه، دسترسی ناکافی یا تفاوت نشیمن ممکن است رخ دهد. کد، بست و جهت را با ابزارگیر تطبیق دهید و تغییر را محدود آزمایش کنید.
چطور سایش را به هندسه ارتباط دهم؟
محل و شکل سایش را از چند زاویه ثبت کنید و شرایط ماشین، ماده و براده را بررسی کنید. تنها پس از بررسی نصب و فرایند دربارهٔ تغییر هندسه تصمیم بگیرید.
برای مشاهدهٔ کالاهای مرتبط به کاتالوگ ابزار صنعتی بروید؛ برای تطبیق کد و کاربرد درخواست استعلام فنی ثبت کنید.
این راهنما برای شناخت و مقایسهٔ اولیه است. برای حدود مجاز، ایمنی و تنظیمات دقیق، دفترچه و دیتاشیت همان مدل ابزار و دستورالعمل محل کار را ملاک قرار دهید.