
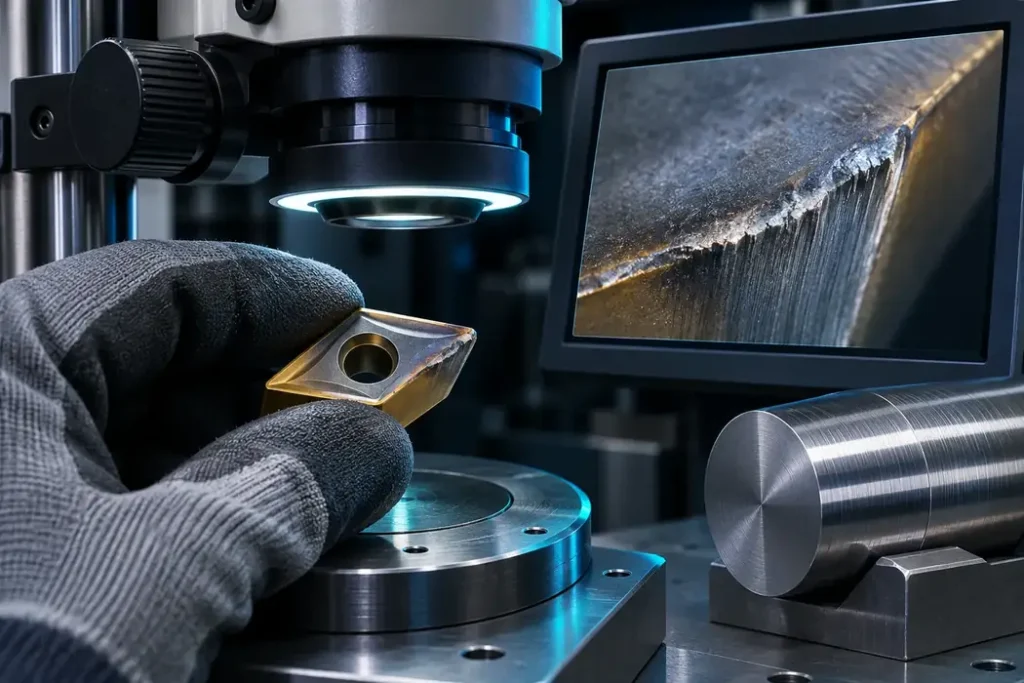
لرزش تراشکاری CNC: پیش از تعویض اینسرت، گیرش قطعه، بیرونزدگی، نشیمن و لنگی را بررسی و هر تغییر را کنترلشده ثبت کنید.
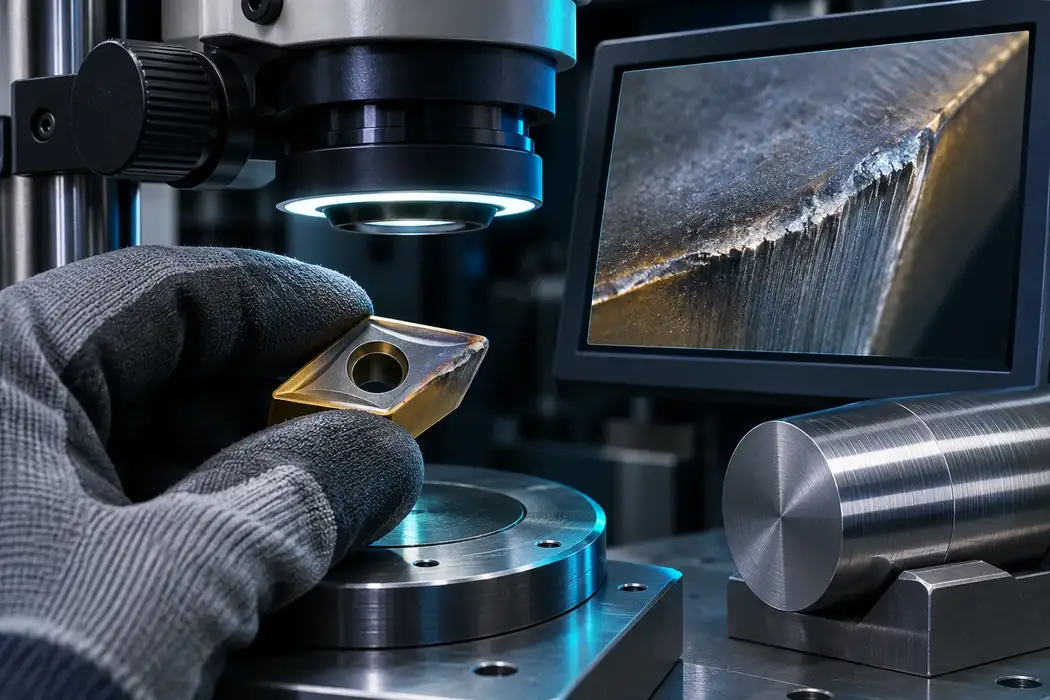
ایمنی و زمان شروع را ثبت کنید
مشخص کنید لرزش بعد از تعویض ابزار، تغییر قطعه، تعمیر ماشین یا اصلاح برنامه شروع شده است. زمان، محل بروز و مرحله عملیات را یادداشت کنید. صدای غیرعادی یا احتمال برخورد را جدی بگیرید و طبق دستور ایمنی ماشین را متوقف کنید.
از نزدیک شدن به محور در حال چرخش یا گرفتن براده خودداری کنید. پس از توقف و ایمنسازی، سطح، لبه و وضعیت بست را عکس بگیرید؛ نشانههای ظاهری سرنخاند، نه تشخیص نهایی.
گیرش قطعه و فیکسچر را بررسی کنید
وضعیت فک، سطح تماس، تکیهگاه و طول آزاد قطعه را با روش سازنده ماشین و رویه کارگاه تطبیق دهید. تماس ناقص یا قطعهای که بیش از نیاز بیرون مانده، میتواند پایداری را تغییر دهد. هر اصلاح سهنظام باید توسط فرد مجاز انجام شود.
اگر اثر لرزش فقط در قطر یا طول مشخص دیده میشود، آن موقعیت را روی نقشه علامت بزنید. جنس و هندسه قطعه را همراه با نوع بست گزارش کنید؛ قطعههای ظاهراً مشابه الزاماً شرایط یکسان ندارند.
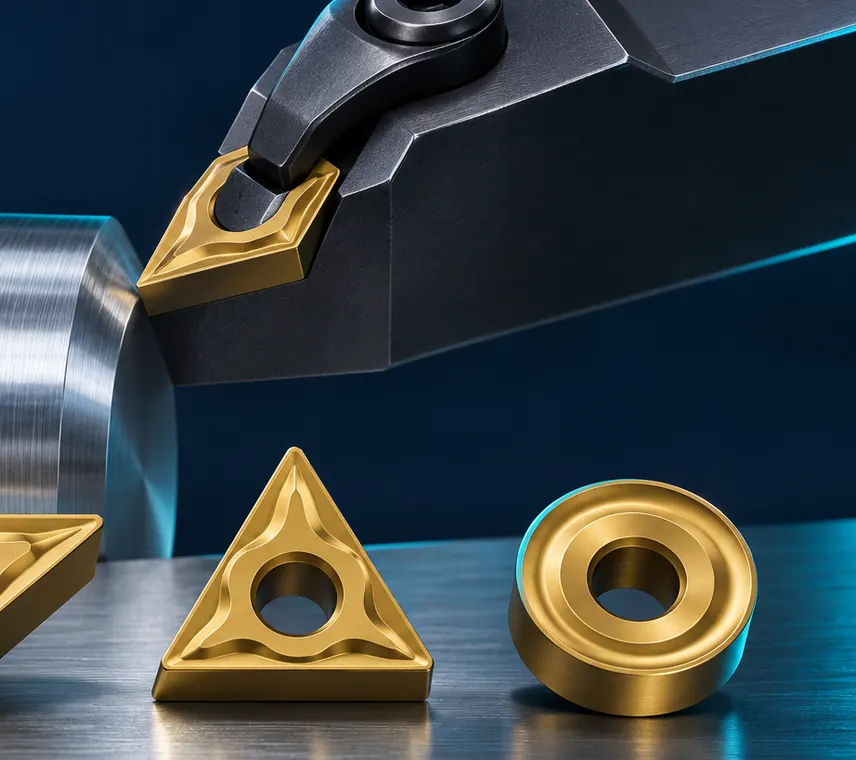
بیرونزدگی و هولدر را اندازه بگیرید
بیرونزدگی ابزار و نسبت طول به قطر در داخلتراشی را اندازه بگیرید و با توصیه همان هولدر مقایسه کنید. طول بیشتر ممکن است انعطاف را بالا ببرد؛ مقدار مجاز و روش استفاده را از دیتاشیت بردارید.
سطح اتصال برجک، قفل هولدر و نشیمن را طبق روش ایمن بررسی کنید. اگر ابزار دمپشده است، علامت محدوده طول مجاز را رعایت کنید. تغییر جهت یا آرایش ابزار فقط طبق دستور سازنده و ارزیابی مسئول انجام شود.
لبه و نشیمن اینسرت را کنترل کنید
پس از توقف، نشیمن را از آلودگی و پلیسه پاک و پیچ یا کلمپ را بررسی کنید. کد اینسرت، شعاع نوک، گرید و هندسه باید برای ماده و عملیات سازگار باشند. لبه لبپریده میتواند کیفیت را تغییر دهد اما علت لرزش را به تنهایی ثابت نمیکند.
گشتاور بست و ابزار نصب را از کاتالوگ همان محصول بگیرید. عکس کد و لبه مصرفشده را با نمونه سالم مقایسه کنید و هرگونه شکست را قبل از راهاندازی مجدد با مسئول کارگاه مرور کنید.
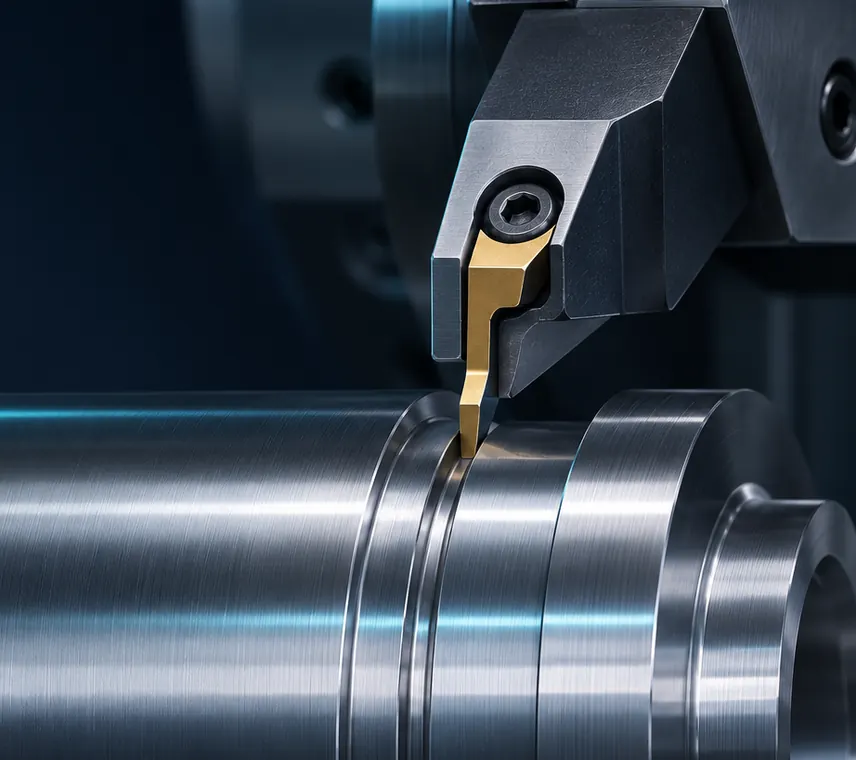
داده برش را یک عامل در هر نوبت بررسی کنید
سرعت، پیشروی، عمق، مسیر و وضعیت خنککاری را از برنامه معتبر استخراج کنید. آنها را با محدوده سازنده برای همان گرید و ماده مقایسه کنید؛ به عدد عمومی از ماشین یا قطعهای دیگر تکیه نکنید.
هر تغییر باید در محدوده مجاز و با تأیید مسئول فرایند باشد. یک عامل را تغییر دهید و نتیجه را بر اساس سطح، ابعاد و وضعیت لبه ثبت کنید. تغییر همزمان چند پارامتر تشخیص علت را دشوار میکند.
چکلیست بررسی و استعلام
مدل ماشین، کد هولدر و اینسرت، ماده، طول آزاد، زمان شروع لرزش و محل عیب را جمع کنید. تغییرهای قبلی و نتیجه هرکدام را بنویسید. این موارد بررسی را دقیقتر از درخواست کلی «لرزش دارد» میکنند.
برای بررسی شعاع نوک، راهنمای شعاع نوک اینسرت و انتخاب اینسرت تراشکاری را ببینید. کدها و عکس ایمن را در فرم استعلام ابزار CNC بفرستید.
محل و زمان شروع لرزش را تفکیک کنید
برای عیبیابی لرزش تراشکاری CNC، ثبت کنید صدا یا اثر سطح در کدام عملیات و کدام بخش طول قطعه پدیدار میشود. لرزش پیوسته، رگههای دورهای و ضربه در ورود ابزار نشانههای یکسانی نیستند. جهت ردها، محل روی قطعه، ابزار درگیر و تغییر آن در طول برش را بنویسید. از نزدیکشدن به قطعه چرخان یا لمس مجموعه در حال کار خودداری کنید؛ مشاهده ابزار باید پس از توقف امن باشد. فیلم یا عکس تنها از فاصله مجاز و طبق مقررات محل کار تهیه شود. شرح دقیق به تشخیص کمک میکند اما به تنهایی علت را ثابت نمیکند.
گیرش قطعه را طبق دفترچه بررسی کنید
قطعه بلند، دیواره نازک، بیرونزدگی زیاد یا تماس نامناسب با فک میتواند صلبیت مجموعه را کم کند. وضعیت ابزارگیر و فکها، تکیهگاه و طول آزاد باید توسط فرد مجاز و مطابق دستورالعمل ماشین بررسی شود. نیروی بستن را از روی حدس زیاد نکنید؛ فشار نامناسب میتواند به قطعه، فک یا ماشین آسیب بزند. هر قطعهای که شکل و وزنش به روش نگهداری خاص نیاز دارد باید با تأیید مسئول ایمنی و دستورالعمل دستگاه بسته شود. برای تحلیل لرزش، اطلاعات قطر و طول آزاد را در کنار نقشه ثبت کنید.
بیرونزدگی و اتصال ابزار را اندازهگیری کنید
بیرونزدگی هولدر یا میلبار را تا اندازه لازم برای دسترسی محدود کنید و کد ابزارگیر را از روی مستندات تأیید کنید. در داخلتراشی نسبت طول به قطر، قطر میلبار و مسیر خروج براده مهماند. نشیمن کثیف، بست فرسوده یا قطعه ناسازگار ممکن است پایداری را کاهش دهد. اندازهگیری و بازبینی فقط هنگام توقف، با روش ایمن و ابزار مناسب انجام شود. اگر از سامانه دمپشده استفاده میشود، دستور نصب و محدوده کاربرد همان سازنده را رعایت کنید؛ نمیتوان هر نوع لرزش را با یک مدل هولدر حل کرد.
لبه و هندسه را از روی شواهد بررسی کنید
پس از توقف ایمن، لبه را از نظر لبپریدگی، سایش یکنواخت، چسبندگی ماده یا آسیب غیرمعمول بررسی و با عکس مقیاسدار ثبت کنید. گرید و هندسه باید برای ماده و عملیات واقعی انتخاب شوند؛ اینسرت نامناسب میتواند نیرو یا ضربه را تغییر دهد، ولی تعویض تصادفی ابزار تشخیص را دشوارتر میکند. شعاع بزرگتر به تنهایی درمان عمومی لرزش نیست، زیرا نیرو و سطح تماس هم تغییر میکند. گزینهها را با داده سازنده و مسئول فنی مقایسه کنید و برای هر آزمون تنها یک تغییر کنترلشده داشته باشید.
صدا، سایش و کیفیت سطح را به هم ربط دهید
گزارش خوب چند داده را کنار هم میگذارد: محل صدای غیرعادی، زمان وقوع، کیفیت سطح، اندازه کنترلشده، کد ابزار و تعداد قطعه. این دادهها نشان میدهند آیا پدیده به ورود ابزار، خروج براده، مرحله خاص یا طول آزاد قطعه وابسته است. صدای ماشین به تنهایی معیار تنظیم دور یا پیشروی نیست. اگر کیفیت قطعه خارج از معیار است، تولید را طبق رویه کیفیت متوقف یا ارجاع دهید؛ قطعه مشکوک را بدون تأیید دوباره وارد جریان نکنید. هیچ تغییر برنامهای را بدون مجوز و محدوده معتبر اعمال نکنید.
فرم عیبیابی لرزش برای ارجاع فنی
به درخواست فنی این موارد را اضافه کنید: مدل ماشین، عملیات، ماده و وضعیت قطعه، قطر و طول آزاد، نوع بست و هولدر، کد کامل اینسرت، نقطه شروع علامت، معیار سطح و اندازه، تعداد قطعه تا بروز مشکل و هر تغییر اخیر در ابزار یا فیکسچر. دور و پیشروی را فقط از برنامه تأییدشده نقل کنید. اطلاعات محرمانه نقشه را بدون مجوز عمومی نکنید. این فرم کمک میکند کارشناس ابتدا سازگاری و علتهای محتمل را بررسی کند و سپس در محدوده مستند گزینه پیشنهاد دهد؛ توصیه قطعی بدون دیدن شرایط واقعی امکانپذیر نیست.
فرق بین ارتعاش گذرا و لرزش پایدار را ثبت کنید
در گزارش لرزش تراشکاری CNC، مشخص کنید علامت فقط در لحظه ورود ابزار ظاهر میشود یا در تمام برش ادامه دارد. تفاوت زمانی میتواند مسیر بررسی را محدود کند، اما به تنهایی تشخیص قطعی نیست. محل اثر روی قطعه، مرحله عملیات و طولی که رد تکرار میشود را بنویسید. اگر صدا یا علامت ناگهانی تازه رخ داده، وضعیت را طبق رویه ایمنی ارجاع دهید. برای جمعآوری داده به سمت قطعه در حال دوران نروید. بررسی تکرار تنها با روش مجاز ماشین و توسط اپراتور واجد شرایط انجام شود.
تغییر اخیر را در پرونده ابزار بنویسید
زمان شروع مشکل را با تغییرات اخیر تطبیق دهید: بچ ماده، فک، هولدر، کد اینسرت، مسیر برنامه، تعمیر یا سرویس. همزمانی تغییر با شروع لرزش سرنخ است، نه مدرک علت. کد و نسخه قبلی و فعلی را در گزارش نگه دارید تا امکان مقایسه باشد. اگر برنامه یا فیکسچر تغییر کرده، مسئول فنی باید تأیید کند کدام آزمون ایمن است. بازگرداندن شرایط قبلی نیز فقط بر مبنای دستورالعمل مجاز انجام شود. این تاریخچه از تعویض بیهدف چند ابزار جلوگیری میکند و درخواست عیبیابی را مفیدتر میسازد.
داده سایش را در بازبینی ایمن جمع کنید
پس از توقف ایمن، وضعیت گوشه فعال و سطح برش را طبق دستورالعمل کارگاه بازرسی کنید. اگر ابزار شکسته یا تغییر شکل داده، دستکاری آن ممکن است خطرناک باشد؛ روش ایمن و تجهیزات حفاظت فردی محل کار را رعایت کنید. نوع و محل اثر را همراه کد دقیق ثبت کنید، اما اندازه سایش را فقط با روش معتبر گزارش دهید. عکس از فاصله امن میتواند برای تطبیق اولیه مفید باشد، ولی جای نمونهبرداری کنترلشده یا بررسی حضوری را نمیگیرد. داده سایش را با کیفیت سطح و شمار قطعات مرتبط کنید.
قطر و طول آزاد را در تحلیل ذکر کنید
قطر قطعه، طول بدون تکیهگاه، ضخامت دیواره و موقعیت تکیهگاه بر پایداری اثر دارند. این ابعاد را از نقشه و setup واقعی استخراج کنید و نسخه را ثبت کنید. تغییر فک یا تکیهگاه را خودسرانه انجام ندهید؛ روش نصب و محدوده مجاز از دفترچه همان ماشین میآید. اگر ابزار در داخل سوراخ کار میکند، طول میلبار و نسبت آن را هم ثبت کنید. یکسان بودن کد اینسرت به معنی شرایط مکانیکی یکسان نیست. این دادهها در تشخیص لرزش تراشکاری CNC مسیر بررسی را روشنتر میکنند.
سطح و اندازه را با معیار مصوب کنترل کنید
پس از آزمون تأییدشده، اندازه و کیفیت را با روش کنترل کیفیت مصوب بسنجید و محل اندازهگیری را ثابت نگه دارید. رگه بصری یا صدای ماشین معیار جایگزین تلرانس نیست. قطعه خارج از معیار باید طبق رویه جداسازی و گزارش شود. برای مقایسه قبل و بعد، نمونه و ابزار اندازهگیری یکسان به کار ببرید و نتایج را با شناسه برنامه و ابزار مرتبط کنید. نتیجه یک قطعه موفق تضمین کل بچ نیست؛ تعداد نمونه را مسئول کیفیت تعیین میکند. اگر وضعیت ناپایدار است، آزمون را متوقف و موضوع را ارجاع دهید.
شرایط آزمون را بدون دستکاری چند متغیر حفظ کنید
آزمون تشخیصی زمانی مفید است که یک عامل مجاز تغییر کند و بقیه شرایط ثبت شوند. برای مثال اگر هندسه اینسرت بررسی میشود، وضعیت فیکسچر و معیار اندازهگیری را ثابت نگه دارید و برنامه را فقط طبق مجوز تغییر دهید. همزمان تغییر سرعت، پیشروی، شعاع، هولدر و بست امکان تعیین علت را کم میکند. معیار توقف و شخص تأییدکننده را از پیش مشخص کنید. اگر تغییر خطر یا قطعه خارج از معیار ایجاد کرد، بر اساس رویه محل کار توقف کنید؛ برای اثبات فرض خود تولید را ادامه ندهید.
زمان ارجاع به سازنده یا سرویس را بشناسید
اگر لرزش پس از بررسیهای مجاز ادامه دارد، صدای غیرعادی ماشین تازه است، بست آسیب دیده یا کیفیت به شکل تکرارشونده خارج از معیار است، پرونده را به مسئول سرویس یا سازنده ماشین ارجاع دهید. اطلاعات مدل، کد خطا، زمان رخداد و هر اقدام قبلی را فراهم کنید. قطعات حفاظتی یا تنظیمات را باز نکنید مگر دستورالعمل و صلاحیت لازم وجود داشته باشد. تشخیص نگهداری از راه دور بر پایه چند کلمه قطعی نیست. مستندات دستگاه و خدمات فنی باید بر توصیه عمومی وبلاگ اولویت داشته باشند.
قالب ارجاع را به جلسه شیفت منتقل کنید
خلاصه یک صفحهای شامل نشانه، محل، زمان، ماده، فیکسچر، هولدر، اینسرت، معیار قطعه و آخرین تغییر تهیه کنید. سپس مشخص کنید چه کسی مسئول بررسی است و کدام شرایط تا زمان تأیید نباید تغییر کند. اطلاعات را در محل مجاز شرکت ذخیره کنید و نقشه مشتری را بدون مجوز به اشتراک نگذارید. این قالب کمک میکند شیفت بعدی همان بررسی را از ابتدا تکرار نکند و دادههای متناقض وارد پرونده نشوند. اگر علت هنوز معلوم نیست، همین را صادقانه بنویسید؛ «نامشخص» بهتر از تشخیص حدسی است.
جمعبندی اجرایی
در گزارش لرزش تراشکاری CNC مشخص کنید آیا سطح قطعه یا اندازه از معیار خارج شده است و کدام دسته از قطعات باید قرنطینه یا بازبینی شود. این تصمیم را رویه کیفیت شرکت تعیین میکند، نه توصیه این راهنما. هر قطعهای که شک به انطباق آن وجود دارد مطابق روش داخلی علامتگذاری شود. هنگام تحویل شیفت، داده اندازهگیری، زمان رخداد و تغییرهای انجامشده منتقل شود تا اپراتور بعدی با حدس یا تنظیم تازه فرایند را ادامه ندهد.
اگر چند علت محتمل وجود دارد، فهرست را بر اساس شواهد مرتب کنید: اتصال ابزار، گیرش قطعه، مسیر و شرایط برش، وضعیت لبه، و سرویس ماشین. این ترتیب نسخه ثابت برای همه دستگاهها نیست؛ فقط چارچوب ثبت و ارجاع است. مسئول فنی باید اولویت آزمون و محدوده امن را تعیین کند. لرزش تراشکاری CNC میتواند علتهای متفاوت داشته باشد و تشخیص قطعی از روی تصویر یا صدای ضبطشده ممکن نیست. نگهداشتن دادههای خام از نتیجهگیری زودهنگام بهتر است.
پس از تأیید اصلاح، نتیجه را روی نمونه و معیار تعریفشده ثبت کنید و نسخه تنظیمات را به پرونده وصل کنید. آیا لرزش کمتر شد؟ آیا اندازه و سطح همچنان مطابق نقشه است؟ آیا نتیجه در نمونههای بعدی تکرار شد؟ پاسخ این پرسشها از یک جمله «مشکل برطرف شد» مفیدتر است. اگر مسئله در ماشین یا ماده دیگری تکرار شد، پرونده جدید بسازید و فرض نکنید همان علت قبلی برقرار است. در استعلام خدمات یا ابزار، شواهدی ارسال کنید که اشتراکگذاری آنها از نظر محرمانگی مجاز باشد.
برگه ثبت نشانههای لرزش
برای بررسی لرزش، محل و زمان ظهور نشانه، مرحله عملیات و اثر روی سطح را ثبت کنید. این اطلاعات نشان میدهد لرزش دائمی است یا فقط در بخشی از مسیر رخ میدهد، اما علت را به تنهایی ثابت نمیکند. در گزارش لرزش، کد هولدر، اینسرت، طول آزاد قطعه، ماده و آخرین تغییر را اضافه کنید. اگر لرزش کیفیت یا ایمنی را تحت تأثیر گذاشته، طبق رویه کارگاه موضوع را ارجاع دهید و تنظیمات را حدسی تغییر ندهید. بررسی لرزش تراشکاری CNC باید با دستورالعمل ماشین و مسئول فرایند هماهنگ باشد. نمونه خارج از معیار را طبق روش کیفیت نگه دارید و سابقه آزمون را برای شیفت بعدی ثبت کنید.
برگه ثبت نشانههای لرزش
برای بررسی لرزش، محل و زمان ظهور نشانه، مرحله عملیات و اثر روی سطح را ثبت کنید. این اطلاعات نشان میدهد لرزش دائمی است یا فقط در بخشی از مسیر رخ میدهد، اما علت را به تنهایی ثابت نمیکند. در گزارش لرزش، کد هولدر، اینسرت، طول آزاد قطعه، ماده و آخرین تغییر را اضافه کنید. اگر لرزش کیفیت یا ایمنی را تحت تأثیر گذاشته، طبق رویه کارگاه موضوع را ارجاع دهید و تنظیمات را حدسی تغییر ندهید. بررسی لرزش تراشکاری CNC باید با دستورالعمل ماشین و مسئول فرایند هماهنگ باشد. نمونه خارج از معیار را طبق روش کیفیت نگه دارید و سابقه آزمون را برای شیفت بعدی ثبت کنید.
پرسشهای رایج
آیا تعویض اینسرت همیشه لرزش را برطرف میکند؟
خیر. بست، بیرونزدگی، نشیمن و شرایط برنامه را هم بررسی کنید؛ تغییر گرید مشکل نصب را حل نمیکند.
سطح موجدار علت را مشخص میکند؟
نه. محل، زمان، قطعه، ابزار و شرایط ماشین باید با هم بررسی شوند.
آیا میتوانم سرعت را خودم تغییر بدهم؟
فقط در محدوده سازنده و با تأیید مسئول فرایند و دستورالعمل ایمنی محل کار.
منابع فنی
این راهنما عمومی است و جایگزین نقشه، داده سازنده، دستور ایمنی یا تأیید مسئول فرایند نیست. مدل، گرید و پارامتر را برای قطعه و ماشین واقعی بررسی کنید.
این راهنما برای شناخت و مقایسهٔ اولیه است. برای حدود مجاز، ایمنی و تنظیمات دقیق، دفترچه و دیتاشیت همان مدل ابزار و دستورالعمل محل کار را ملاک قرار دهید.