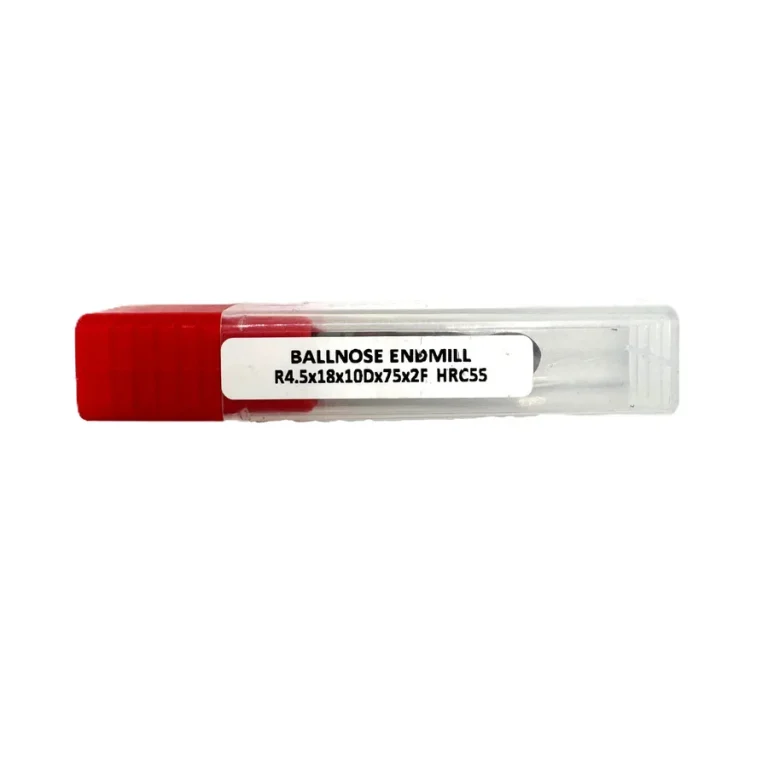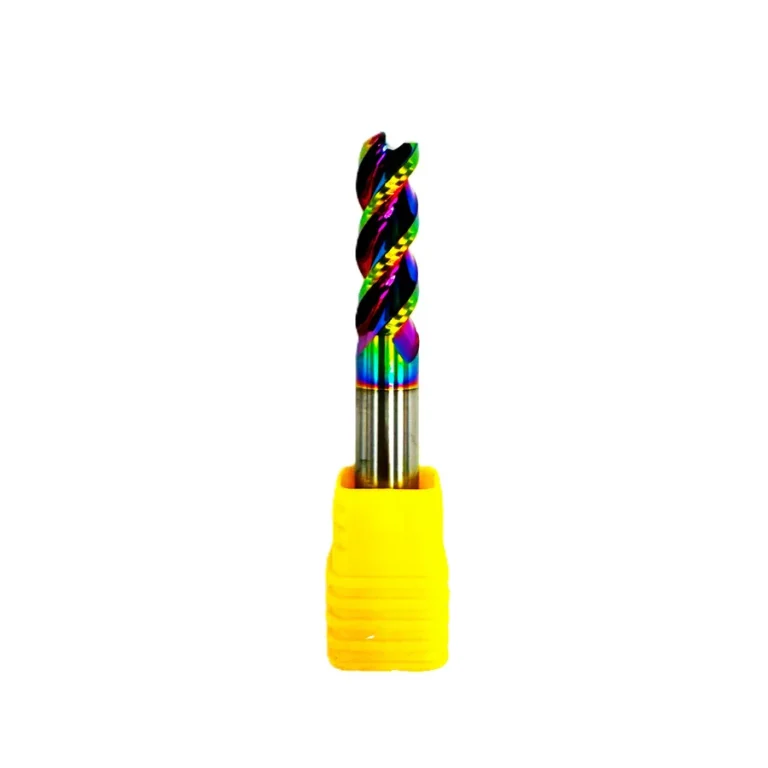
خرید فرز انگشتی با گفتن «قطر ده، چهارپر» کامل نمیشود. دو ابزار با قطر یکسان ممکن است برای دو جنس قطعه و دو مسیر کاملاً متفاوت ساخته شده باشند. انتخاب خوب باید بین نیاز نقشه، توان دستگاه و شرایط واقعی بستن قطعه ارتباط برقرار کند. پیش از مقایسهٔ قیمت، یک برگهٔ کوتاه از کاربرد آماده کنید؛ این کار احتمال خرید ابزاری را که فقط از نظر ظاهری مناسب است کم میکند.
اول جنس قطعه و عملیات را مشخص کنید
نام دقیق آلیاژ، سختی پس از عملیات حرارتی و وضعیت سطح اولیه را بنویسید. «آهن» یا «آلومینیوم» برای انتخاب گرید کافی نیست. بعد روشن کنید هدف، شیار کامل، بغلتراشی، خشنکاری حفره یا پرداخت سطح سهبعدی است. عرض و عمق شیار و دسترسی ابزار در انتخاب روش و خانوادهٔ فرز اثر دارند؛ راهنمای شیارزنی سندویک این تفاوت کاربردها را توضیح میدهد.
| پرسش پیش از انتخاب | اطلاعاتی که ثبت میکنید |
|---|---|
| روی چه چیزی کار میکنید؟ | گرید آلیاژ، سختی، پوشش یا پوستهٔ اولیه |
| چه شکلی میسازید؟ | نقشه، شعاع گوشه، عمق و امکان ورود ابزار |
| دستگاه چه محدودیتی دارد؟ | دور، توان، نگهدارنده و کیفیت بستن قطعه |
| نتیجهٔ قابل قبول چیست؟ | تلرانس، زبری سطح، تعداد قطعه و زمان مجاز |
هندسه را با شکل نهایی تطبیق دهید
برای کف تخت، گوشهٔ دارای شعاع و سطح فرمدار، یک شکل نوک را بهصورت خودکار جایگزین دیگری نکنید. شعاع ابزار باید با نقشه و مسیر برنامه سازگار باشد. قطر بزرگتر هم همیشه انتخاب بهتر نیست: امکان رسیدن به گوشه، فضای خروج براده و برخورد بدنه با دیواره را بررسی کنید. قابلیت رمپ، ورود مارپیچ یا برش از مرکز باید در مشخصات همان ابزار تأیید شود؛ نام «فرز انگشتی» بهتنهایی این قابلیتها را تضمین نمیکند.
تعداد پر را جدا از مسیر ابزار انتخاب نکنید
تعداد پر بر ظرفیت فضای براده و پیشروی قابل استفاده اثر میگذارد. سکو توضیح میدهد که پر کمتر، فضای بیشتری برای تشکیل براده میدهد و انتخاب باید با درگیری شعاعی و پیشروی متعادل شود. بنابراین قاعدهٔ «پر بیشتر همیشه سریعتر است» کامل نیست. توضیح فنی در راهنمای خشنکاری بهینهٔ سکو آمده است.
برای آلومینیوم نیز عدد ثابتی را برای همهٔ کارها پیشنهاد ندهید. وجود ابزارهای دو و سهپر و همچنین نمونههای پنجپرِ مخصوص مسیرهای پویا در خانوادهٔ فرزهای آلومینیوم سکو نشان میدهد که هندسه، تخلیهٔ براده و روش ماشینکاری باید با هم دیده شوند. از این نمونهها نمیتوان نتیجه گرفت هر فرز پنجپر برای هر شیار آلومینیومی مناسب است.
طول مورد نیاز را از طول اضافه جدا کنید
عمق دسترسی، طول قسمت برنده و طول بیرونآمده از نگهدارنده را جداگانه روی برگه بنویسید. اگر ابزار بلند لازم است، علت آن را با نقشه مشخص کنید. برای انتخاب نگهدارنده هم فقط قطر ساق را نبینید: وضعیت کولت، تمیزی محل تماس و لنگی مجموعه در کیفیت کار مؤثرند. پیش از تغییر برند ابزار، یکبار همین مجموعه و شیوهٔ بستن قطعه را بررسی کنید.
دادهٔ برش را از کاتالوگ همان گرید شروع کنید
در واحد متریک، رابطهٔ پایهٔ دور چنین است: n = 1000 × vc ÷ (π × Dcap) و پیشروی میز از vf = fz × n × z_eff به دست میآید. واحدهای n، vc، Dcap، vf و fz بهترتیب دوربردقیقه، متربردقیقه، میلیمتر، میلیمتربردقیقه و میلیمتربردندانهاند؛ z_eff تعداد دندانههای مؤثر است. در بالنوز، قطر مؤثر به عمق برش وابسته است. تعریفهای سندویک را ببینید. vc و fz مناسب را از راهنمای همان گرید برای ماده و درگیری واقعی انتخاب کنید؛ فرمول بهتنهایی آنها را تعیین نمیکند.
پیش از خرید و اولین برش
- کد کامل ابزار، گرید و پوشش را با پیشفاکتور تطبیق دهید.
- حد مجاز دورِ ابزار و نگهدارنده و شیوهٔ بستن را بررسی کنید.
- مسیر، جبران شعاع و فاصلهٔ برخورد را در برنامه کنترل کنید.
- روش روانکاری و خروج براده را مطابق راهنمای سازنده تعیین کنید.
- آزمون اولیه را کنترلشده انجام دهید و نتیجه و سایش را ثبت کنید.
پرسشهای کوتاه
آیا فرز چهارپر برای همهٔ فولادها مناسب است؟
خیر. جنس، سختی، هندسه، گرید و نوع عملیات هم مهماند. یک نام عمومی یا تعداد پر، جای محدودهٔ کاربرد سازنده را نمیگیرد.
اگر سطح بد شد، اول ابزار را عوض کنم؟
ابتدا علائم را ثبت کنید: محل لرزش، وضعیت لبه، لنگی، بستن قطعه و خروج براده. تغییر همزمان چند عامل، تشخیص علت را دشوار میکند.
برای مقایسه، ابزارهای CNC همین کاتالوگ را ببینید. برای استعلام فرز متناسب با کارتان، گرید قطعه، نقشه یا ابعاد، عملیات و مشخصات دستگاه را بفرستید.
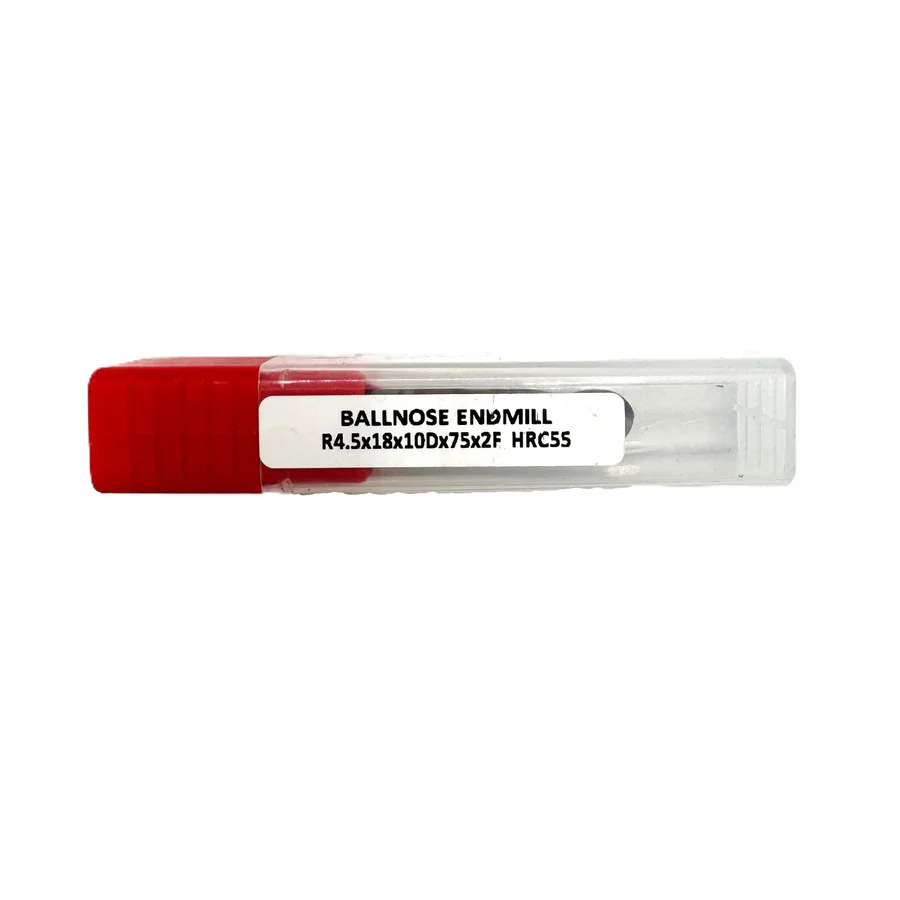
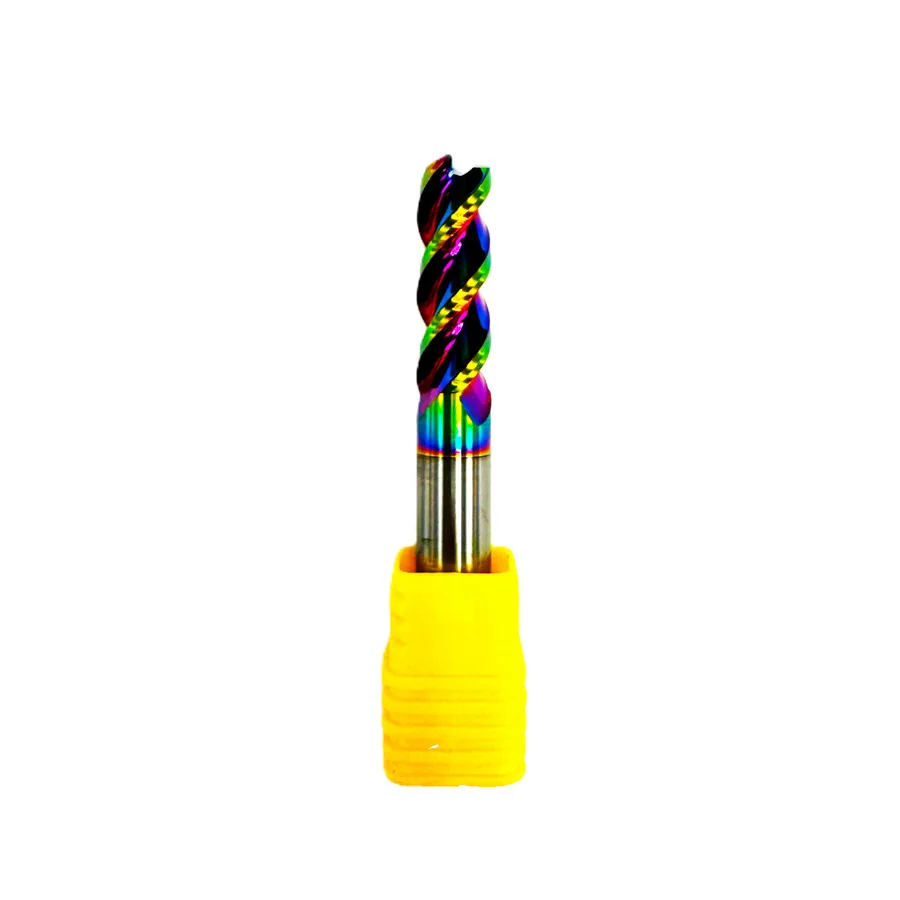
برگهٔ انتخاب فرز انگشتی
پیش از مقایسهٔ قیمت، جنس و سختی قطعه، عرض و عمق شیار، شعاع گوشه، طول دسترسی، روش ورود ابزار، نوع هلدر و محدودیت دور یا توان ماشین را ثبت کنید. کنار هر مقدار، منبع آن را بنویسید: نقشه، دستور کار یا اندازهگیری مستقیم. اگر دادهای ندارید، آن را «نیازمند تأیید» علامت بزنید تا دو ابزار فقط بر اساس قطر اسمی مقایسه نشوند.
هندسه و مجموعهٔ ابزارگیر
کد کامل ابزار را با طول برش، طول کلی، ساق، تعداد پر و هندسهٔ نوک از دیتاشیت همان مدل تطبیق دهید. پوشش یا جنس کاربید را از روی رنگ یا عنوان عمومی حدس نزنید. بیرونزدگی را به اندازهٔ لازم برای دسترسی محدود کنید و وضعیت کولت، سطوح تماس و لنگی مجموعه را کنترل کنید. قابلیت شیارزنی یا ورود مارپیچی باید برای همان ابزار تأیید شود.
آزمون قابلاندازهگیری
در آزمون نخست، یک متغیر را در هر نوبت تغییر دهید و کد ابزار، ماده، گیرهبندی، مسیر، کیفیت سطح و وضعیت لبه را ثبت کنید. مقدار شروع برش را از توصیهٔ سازنده و محدودیت ماشین بگیرید؛ این راهنما پارامتر ثابت برای همهٔ آلیاژها تعیین نمیکند. برای استعلام، نقشه یا ابعاد، جنس قطعه، کد ابزار و هلدر را بفرستید.
برای بررسی مدلهای موجود، جستوجو در کاتالوگ ابزار صنعتی کنید یا برای تطبیق کد و مشخصات، درخواست استعلام فنی بفرستید.
چکلیست استعلام فرز انگشتی
برای بررسی فرز انگشتی، کد کامل و منبع مشخصات را ثبت کنید. نوع عملیات، ماده یا قطعه، شرایط ماشین، ابعاد موردنیاز و معیار پذیرش را جداگانه بنویسید؛ اگر دادهای در دسترس نیست، آن را نامشخص علامت بزنید تا پیش از پیشنهاد مدل روشن شود.
در استعلام فرز انگشتی، عکس برچسب یا نقشه را در کنار شرح کاربرد بفرستید. تشابه نام یا ظاهر بهتنهایی سازگاری را اثبات نمیکند. قیمت، موجودی، مبدأ و مدارک برای همان کد باید پیش از سفارش تأیید شوند.
آیا قطر یکسان، دو فرز انگشتی را قابلجایگزینی میکند؟
خیر. جنس و سختی قطعه، طول برش، تعداد پر، هندسهٔ نوک، مسیر ابزار و سازگاری ساق و هلدر هم باید بررسی شود. قطر فقط یکی از ورودیهای انتخاب فرز انگشتی است. کد کامل و دیتاشیت همان مدل را کنار نقشه بگذارید.
برای انتخاب فرز انگشتی از کدام داده شروع کنم؟
از آلیاژ و سختی قطعه و عملیات شروع کنید؛ سپس ابعاد شیار، عمق، شعاع گوشه، دسترسی، ابزارگیر و محدودیت ماشین را ثبت کنید. در انتخاب فرز انگشتی اطلاعاتی را که ندارید بهعنوان فرض پنهان نکنید و پیش از سفارش بپرسید.
آیا تعداد پر بیشتر همیشه بهتر است؟
خیر. تعداد پر با فضای براده، نوع ماده، درگیری شعاعی و مسیر برش مرتبط است. گزینهٔ مناسب را از جدول سازنده برای مدل و عملیات دقیق بررسی کنید؛ یک قاعدهٔ واحد برای شیار کامل و پرداخت همهٔ مواد وجود ندارد.
برای مشاهدهٔ کالاهای مرتبط به کاتالوگ ابزار صنعتی بروید؛ برای تطبیق کد و کاربرد درخواست استعلام فنی ثبت کنید.
منابع فنی
منابع سازنده برای نکات مطرحشده؛ انتخاب محصول همچنان به دادههای جاریِ همان ابزار نیاز دارد.
- Sandvik Coromant — Groove or slot milling
- Seco Tools — Optimized Roughing
- Seco Tools — Solid End Mills for Aluminum
- Sandvik Coromant — Milling formulas and definitions
این راهنما برای شناخت و مقایسهٔ اولیه است. برای حدود مجاز، ایمنی و تنظیمات دقیق، دفترچه و دیتاشیت همان مدل ابزار و دستورالعمل محل کار را ملاک قرار دهید.