
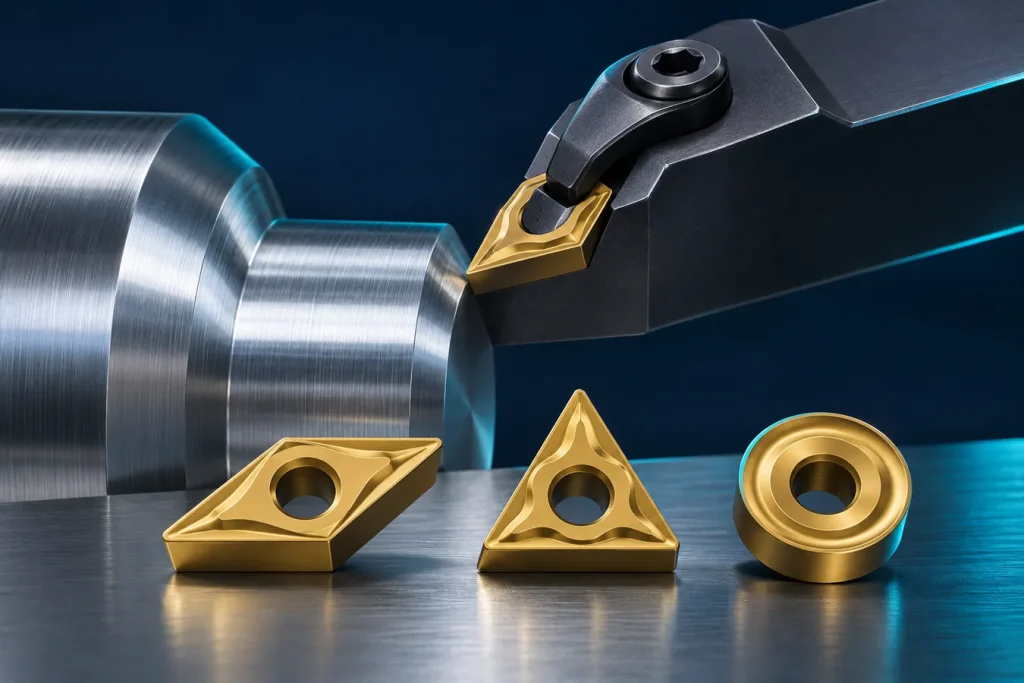
شعاع نوک اینسرت: شعاع نوک اینسرت روی درگیری لبه اثر دارد؛ آن را با نقشه، مسیر، صلبیت ابزار، بار برش و توصیه سازنده بررسی کنید.
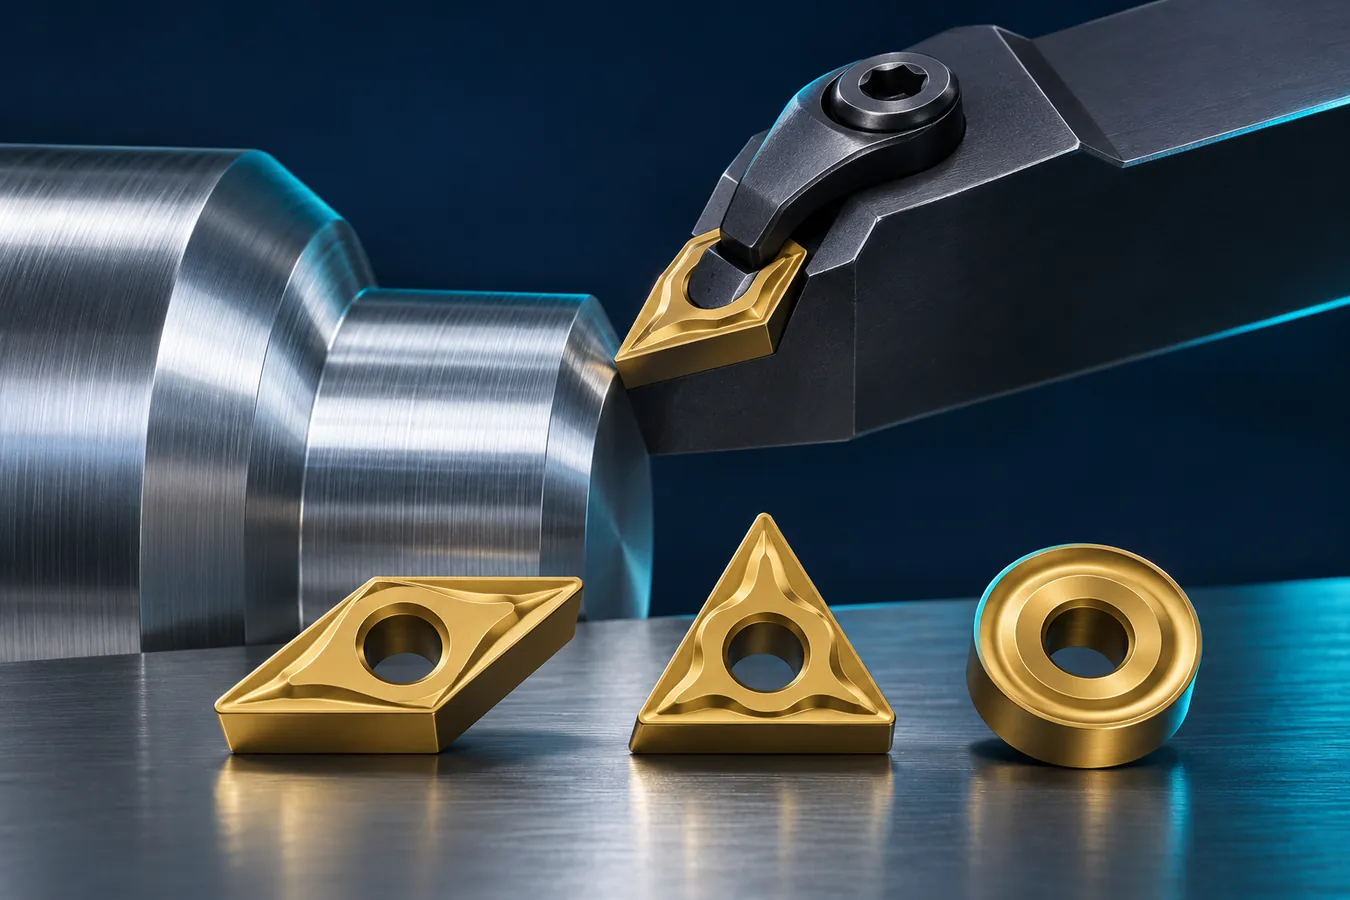
کد را از روی بسته یا دیتاشیت تأیید کنید
بخش کد مربوط به شعاع نوک را از کاتالوگ همان سازنده بخوانید. ترتیب کد در خانوادههای مختلف یکسان فرض نمیشود؛ کد ناقص یا شکل ظاهری، مبنای سفارش مطمئن نیست.
اگر نوشته روی اینسرت پاک شده، عکس بسته و دو سمت ابزار را تهیه کنید و از فروشنده تایید بگیرید. شکل، ضخامت، نشیمن و زاویه نیز باید با هولدر موجود سازگار باشند.
مسیر سطح و بار را کنار هم بسنجید
شعاع نوک در نحوه درگیری لبه با قطعه اثر میگذارد و باید در رابطه با پیشروی و زاویه ورود از منبع سازنده بررسی شود. جدول سطح نظری یک مدل، نتیجه عملی همه ماشینها را تضمین نمیکند.
شعاع بزرگتر میتواند لبه مقاومتری داشته باشد اما در مجموعه کمصلب ممکن است حساسیت به نیرو را بالا ببرد؛ شعاع کوچکتر گاهی دسترسی بیشتری میدهد ولی مقاومت لبه هم باید سنجیده شود. این گزارهها جهت بررسیاند نه نسخه ثابت.
شانه و گوشه را با مسیر ابزار مقایسه کنید
قطعه دارای شانه، شیار، شعاع داخلی یا کانتور ممکن است فضای کافی برای نوک بزرگ نداشته باشد. تداخل احتمالی هولدر و لبه را در نقشه و شبیهسازی تاییدشده بررسی کنید. شعاع نوک محدودیت فیزیکی دسترسی را حذف نمیکند.
زاویه ورود، راستبر یا چپبر بودن و نوع عملیات را ثبت کنید. ابزاری که برای طولتراشی بیرونی مناسب است ممکن است برای داخلتراشی یا پروفیل قابل استفاده نباشد.
پایداری ماشین و قطعه را پیش از تغییر بسنجید
اگر سطح موجدار یا لرزش میبینید، اول بست، بیرونزدگی، لنگی و نشیمن را بررسی کنید. تغییر شعاع بدون بررسی عوامل پایه ممکن است مشکل را جابهجا کند.
طول آزاد قطعه، ضخامت دیواره و تکیهگاه را کنار پارامترهای تاییدشده بنویسید. در صورت نیاز، مسئول فرایند گزینه ابزار یا فیکسچر را بررسی کند.
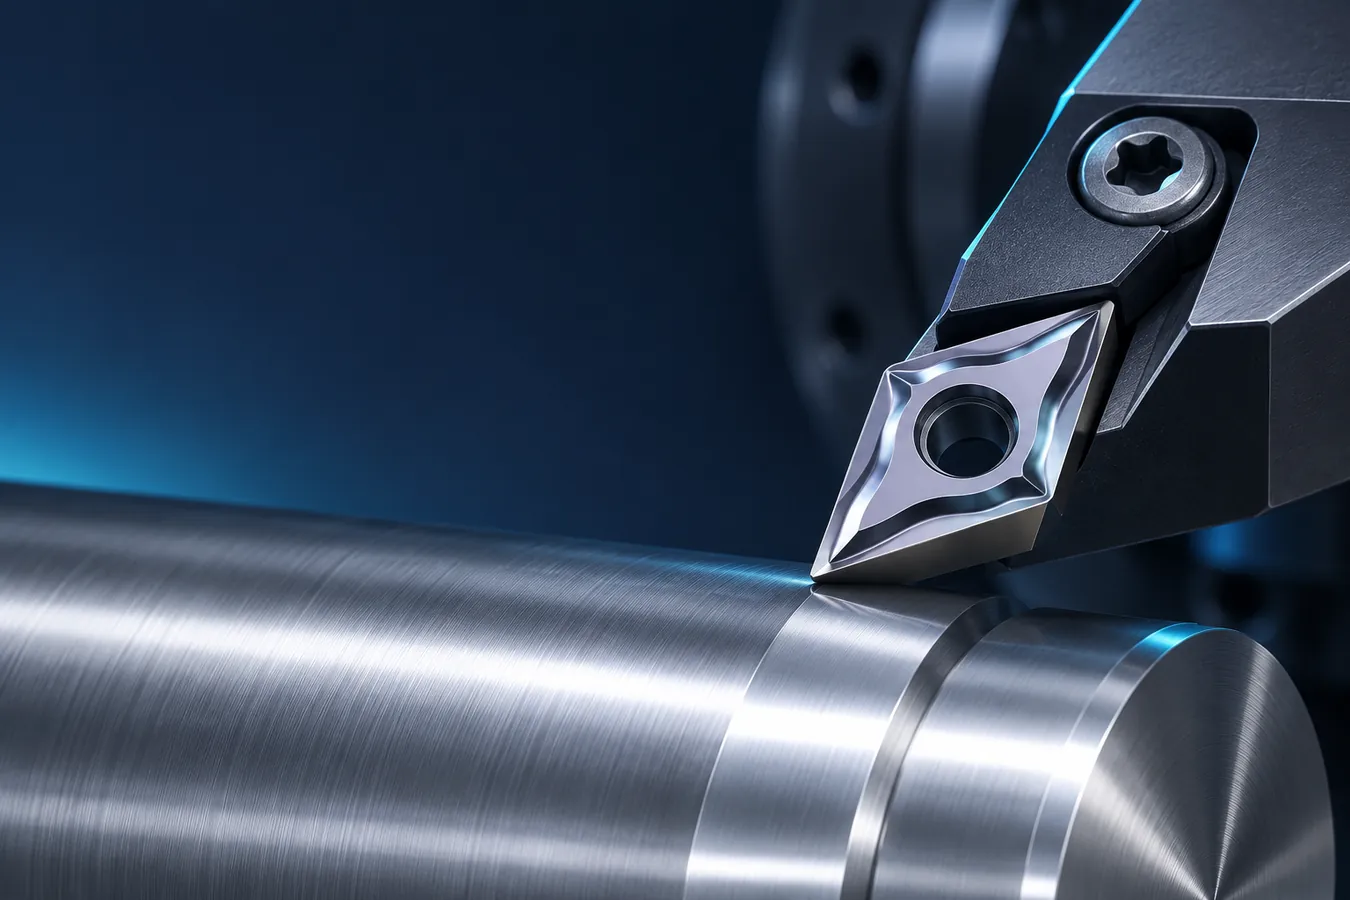
سطح نهایی را با معیار معتبر اندازه بگیرید
تلرانس، روش سنجش و محل اندازهگیری را از نقشه یا برنامه کیفیت بردارید. عبارت «سطح خوب» معیار قابل تکرار نیست. ابزار سنجش و جهت اندازهگیری نیز باید با روش کارگاه هماهنگ باشد.
یک قطعه نماینده بسازید و کد اینسرت، شعاع، گرید، هولدر و شرایط برنامه را ثبت کنید. اگر نتیجه بهتر است، چند قطعه را طبق طرح کنترل کیفیت بسنجید؛ یک نمونه نتیجه کل تیراژ را تضمین نمیکند.
در استعلام چه اطلاعاتی بفرستید؟
کد فعلی، نقشه گوشه، ماده، عملیات، هولدر و معیار سطح را ارسال کنید. اگر شعاع در نقشه آمده، همان را نقل کنید و جایگزینی را بدون تأیید طراحی یا کیفیت فرض نکنید.
سازگاری سایز، ضخامت، شکل، گرید و برادهشکن را برای مدل دقیق بررسی کنید. راهنمای هندسه و زاویه اینسرت و سایش لبه تراشکاری را بخوانید و مشخصات را در فرم استعلام بفرستید.
شعاع را با تلرانس و گوشه قطعه تطبیق دهید
شعاع نوک اینسرت تراشکاری باید با شکل نقشه، گوشهها، شانهها و محدودیت ورود ابزار سازگار باشد. شعاع انتخابی بزرگتر ممکن است تماس و نیرو را افزایش دهد و در دیواره نازک یا مجموعه کمصلب مسئله ایجاد کند؛ شعاع کوچکتر هم برای همه پرداختها یا بارها مناسب نیست. شعاع درجشده در نقشه قطعه را عیناً ثبت کنید و میان شعاع اینسرت و شعاع نهایی موردنیاز قطعه تفاوت بگذارید. ابعاد و شکل محصول را از جدول سازنده برای کد دقیق بخوانید؛ نام یا تصویر کالا برای تأیید اندازه کافی نیست.
اثر شعاع را از هندسه کامل جدا نکنید
نتیجه سطح و نیرو فقط به شعاع وابسته نیست. شکل اینسرت، زاویه ورود، برادهشکن، ماده، مسیر ابزار، بیرونزدگی و شرایط برش نیز نقش دارند. برای مقایسه دو گزینه، همان قطعه نماینده و معیار اندازهگیری را به کار ببرید و سایر عوامل را ثابت نگه دارید. اگر تغییر شعاع به برخورد با شانه، دسترسی یا پروفیل منجر میشود، ابتدا مسیر ابزار و نقشه را با مسئول برنامهنویسی بازبینی کنید. از جایگزینی کد صرفاً به این دلیل که عدد شعاع مشابه است پرهیز کنید؛ ضخامت و نشیمن نیز باید سازگار باشند.
روش سنجش پرداخت را از ابتدا تعیین کنید
عبارت «سطح خوب» قابل تکرار نیست. عدد زبری، روش اندازهگیری، محل نمونهبرداری و جهت سنجش را از نقشه یا برنامه کنترل کیفیت بخوانید. پیش از آزمون مشخص کنید کدام سطح و چند قطعه نماینده بررسی میشوند و ابزار اندازهگیری در چه شرایطی استفاده میشود. نتیجه را همراه کد اینسرت، شعاع، گرید و عملیات ثبت کنید. یک نمونه ظاهراً براق تضمین نمیکند که مقدار زبری یا تلرانس موردنظر حاصل شده باشد. اگر نقشه معیار مشخصی ندارد، معیار را از مسئول طراحی یا کیفیت بگیرید؛ معیار را خودسرانه ایجاد نکنید.
علت رد سطح را تنها به شعاع نسبت ندهید
ردهای سطح میتوانند از ارتعاش، لبپریدگی، براده روی سطح، بست قطعه، runout، لقی ابزارگیر یا مسیر برنامه نیز بیایند. بازرسی را پس از توقف ایمن و در چارچوب رویه کارگاه انجام دهید. زمان پدیدارشدن اثر، محل آن و وضعیت لبه را ثبت کنید. اگر مسئله فقط در بخشی از پروفیل دیده میشود، مسیر و جهت ورود ابزار را هم بررسی کنید. تغییر شعاع بدون تشخیص این عوامل ممکن است نشانه را جابهجا کند و علت اصلی را پنهان نگه دارد. ابزار جایگزین را از روی کد کامل و داده سازنده تطبیق دهید.
برای سفارش جایگزین اندازههای کامل را بدهید
در استعلام، کد اینسرت فعلی، شکل، اندازه، ضخامت، شعاع، گرید، برادهشکن، کد هولدر و ماده قطعه را ارسال کنید. اگر دنبال شعاع متفاوت هستید، گوشه نقشه و معیار کیفیت را مشخص کنید و بگویید تغییر برای چه مشکلی بررسی میشود. مشخصات برندها را معادل فرض نکنید و درخواست تطبیق دقیق داشته باشید. قیمت، موجودی، اصالت، کشور سازنده و زمان تأمین باید برای محصول مشخص تأیید شوند. اگر تغییر ابعاد یا گرید ممکن است بر قطعه اثر بگذارد، تأیید مسئول فنی و کنترل کیفیت پیش از سفارش لازم است.
چکلیست پیش از تأیید شعاع نوک
نقشه و تلرانس گوشه بررسی شده است؟ کد کامل اینسرت و هولدر ثبت شده؟ شعاع محصول با شعاع موردنیاز قطعه اشتباه نشده؟ دسترسی ابزار و صلبیت قطعه در نظر گرفته شده؟ معیار سنجش سطح تعریف شده؟ داده کاربردی از کاتالوگ همان سازنده برداشت شده؟ طرح آزمون نماینده و روش بازگشت به شرایط قبلی وجود دارد؟ اگر پاسخ هر مورد منفی است، شعاع را قطعی سفارش ندهید؛ اطلاعات ناقص را در استعلام بنویسید تا پیشنهاد اولیه به عنوان تضمین نتیجه برداشت نشود.
شعاع گوشه اینسرت و قطعه را قاطی نکنید
شعاع گوشه روی اینسرت مشخصه خود ابزار است؛ شعاع نهایی قطعه ممکن است از مسیر حرکت، شکل ابزار و روش پرداخت تأثیر بگیرد. این دو مقدار را از کد محصول و نقشه قطعه در ستونهای جدا ثبت کنید. اگر نقشه مقدار یا تلرانس گوشه را مشخص کرده، همان مرجع تصمیم است. از روی تصویر فروشگاه یا نام «پرداخت» مقدار دقیق شعاع را حدس نزنید. هنگام انتخاب شعاع نوک اینسرت، ابعاد کامل و محدودیت شانه را هم بررسی کنید و تأیید نهایی را پیش از سفارش بگیرید.
اثر شعاع را با هدف عملیات مقایسه کنید
در خشنکاری، نیمهپرداخت و پرداخت معیارها و تماس ابزار متفاوت است. گزینه مناسب برای یکی ممکن است برای دیگری دسترسی یا بار نامناسب داشته باشد. مقدار باربرداری، مسیر ابزار و سطح نهایی را جدا بنویسید. کاتالوگ سازنده را برای کد و محدوده کاربرد بررسی کنید و از تعمیم توصیه یک عملیات به عملیات دیگر بپرهیزید. اگر شعاع جدید مدنظر است، دلیل را مشخص کنید: گوشه نقشه، کیفیت سطح، عمر لبه یا محدودیت موجودی. هر دلیل معیار آزمون جدا میخواهد. تغییر شعاع بدون تعریف معیار، نتیجه قابل سنجش تولید نمیکند.
محدودیت داخلتراشی و پروفیل را بسنجید
داخلتراشی و مسیرهای پروفیل ممکن است فضای چرخش یا دسترسی محدود داشته باشند. شعاع نوک، جهت ابزار، زاویه آزاد و اندازه هولدر باید با نقشه و فضای ماشین تطبیق داده شود. برخورد احتمالی را با شبیهسازی یا روش تأییدشده برنامهنویسی بررسی کنید؛ از آزمایش حدسی روی قطعه تولیدی پرهیز شود. در سوراخ عمیق، دفع براده و طول ابزار نیز اهمیت دارد. عکس مشابه محصول نمیتواند clearance واقعی را نشان دهد. اگر شانه یا دیواره نازک محدودیت دارد، آن را در استعلام مشخص کنید تا کارشناس درخواست را با کاربرد واقعی بسنجد.
معیار سطح را به ابزار اندازهگیری وصل کنید
برای بررسی اثر شعاع، زبری سطح را با ابزار و روش مصوب اندازه بگیرید. جهت حرکت دستگاه و جهت قرارگیری حسگر باید طبق استاندارد داخلی یا نقشه باشد. محل و تعداد اندازهگیری را ثابت نگه دارید و قطعه قبل و بعد را در شرایط مشابه بسنجید. اگر اندازهگیری امکانپذیر نیست، از بیان ادعای دقیق درباره کیفیت خودداری کنید. سطح بازتابنده یا ظاهر صیقلی به تنهایی نتیجه عددی نیست. ثبت نام دستگاه، کالیبراسیون یا روش معتبر به کیفیت گزارش کمک میکند و انتخاب اینسرت را قابل دفاعتر میسازد.
لبه آسیبدیده را از آثار ماشین جدا کنید
پیش از نتیجهگیری، لبه را بعد از توقف و طبق دستورالعمل بررسی کنید؛ لبپریدگی، چسبندگی ماده و سایش یکنواخت شواهد متفاوتی هستند. سطح نشیمن و بست را نیز با روش ایمن بازبینی کنید. اگر ابزار بر اثر برخورد آسیب دیده، آن رخداد را از آزمون پرداخت جدا کنید. عیب روی قطعه میتواند از براده گیرکرده، لرزش یا runout هم باشد. اینسرت را بیدلیل تعویض نکنید و به لبه دست نزنید. کد و موقعیت گوشه فعال را ثبت کنید تا شعاع موردنظر با گوشهای که واقعاً کار کرده اشتباه نشود.
معادل برندها را از جدول رسمی تأیید کنید
کدهای حروفی و اندازهها بین سازندگان الزاماً مستقیم قابل تبدیل نیستند. برای جایگزینی، جدول cross-reference رسمی، ابعاد کامل و محدودیت کاربرد را بررسی کنید. اندازه پایه، ضخامت، سوراخ، زاویه، شعاع و کلمپ ممکن است تفاوت داشته باشند. اگر جدول معادل در دسترس نیست، از فروشنده تأیید کتبی سازگاری برای هولدر مشخص بخواهید. مشابهت ظاهری یا ادعای «معادل استاندارد» را تأیید ابعادی ندانید. در سفارش، برند، کشور سازنده و کد کامل را صریح درج کنید و محصول رسیده را با سفارش مقایسه کنید.
برگه آزمون شعاع را برای یک قطعه نماینده بسازید
در برگه آزمون، ماده، نسخه نقشه، کد هولدر و اینسرت، شعاع، مسیر و معیار سطح را ثبت کنید. شرایط قبلی را به عنوان خط پایه نگه دارید. اگر گزینه تازه تأیید شد، مقدار نمونه و روش اندازهگیری را مسئول کیفیت مشخص کند. تنها یک متغیر مجاز تغییر کند تا اثر شعاع قابل مقایسه باشد. تفاوتهای بچ ماده، ابزار اندازهگیری و شیفت را یادداشت کنید. یک قطعه خوب را به عنوان تضمین تیراژ معرفی نکنید. این روند نشان میدهد آیا تغییر پیشنهادی واقعاً به معیار کمک کرده یا نتیجه ظاهری بوده است.
خرید را پس از تأیید فنی انجام دهید
پس از انتخاب، مشخص کنید قیمت برای چه کد و تعدادی است، مالیات و هزینه ارسال چطور محاسبه میشود و موجودی چه زمانی تأیید شده است. زمان تحویل در پیشفاکتور تاریخدار بررسی شود. اگر فروشنده پیشنهاد مدل متفاوت داد، تغییر را پیش از پرداخت به مسئول فنی و خرید ارائه کنید. مدارک برند و اصالت باید متناسب با قرارداد و محصول درخواست شوند؛ ادعای اثباتنشده در صفحه محصول یا مکاتبه تکرار نشود. مسیر خرید روشن، احتمال رسیدن اینسرت با شعاع یا نشیمن اشتباه را کمتر میکند.
جمعبندی اجرایی
در پرونده شعاع نوک اینسرت، شماره کد را کنار مقدار روی نقشه بنویسید و مشخص کنید هر مقدار به قطعه یا ابزار مربوط است. این دو مفهوم نباید یکی تلقی شوند. اگر تلرانس گوشه به عملیات ثانویه وابسته است، مرحله نهایی را هم ثبت کنید. مدل اینسرت باید از نظر ضخامت و نشیمن با هولدر سازگار باشد؛ تغییر فقط در عدد شعاع کافی نیست. در صورت نیاز، جدول ابعاد همان سازنده را همراه پیشنهاد نگه دارید تا خرید بعدی بر پایه مشخصات واقعی باشد.
برای نتیجهگیری درباره شعاع نوک اینسرت، نمونه را با محل و ابزار اندازهگیری یکسان بررسی کنید. تغییر ظاهری روی یک قطعه ممکن است ناشی از جهت نور یا براده چسبیده باشد. سطح را طبق روش مصوب تمیز و سپس اندازهگیری کنید؛ روش ایمن کارگاه را رعایت کنید. اگر معیار زبری وجود ندارد، از اعلام عدد یا ادعای بهترشدن خودداری کنید و ابتدا معیار را از نقشه یا کیفیت دریافت کنید. مقایسه باید شرایط ماشینکاری را نیز ثبت کند تا نتیجه به شعاع تنها نسبت داده نشود.
در استعلام، هدف را همراه با شعاع نوک اینسرت و کد فعلی شرح دهید. اگر به دنبال حل سطح نامناسب هستید، زمان وقوع، نوع اثر و معیار سنجش را اضافه کنید. اگر هدف عبور از گوشه هندسی است، بخش نقشه و مسیر ابزار را مشخص کنید. فروشنده میتواند گزینه و مشخصات را پیشنهاد دهد، اما مسئول فرایند باید سازگاری را تأیید کند. هر وعده بهبود باید در آزمون نماینده سنجیده شود؛ هیچ شعاعی برای همه دستگاهها و قطعات بهترین نیست.
برگه تطبیق شعاع نوک با نقشه
برای بررسی شعاع نوک اینسرت، مقدار ابزار را از کد و جدول سازنده بخوانید و مقدار گوشه قطعه را از نقشه جداگانه ثبت کنید. این دو عدد همیشه یکی نیستند. انتخاب شعاع نوک باید با فضای دسترسی، هولدر، ماده و معیار اندازهگیری همخوان باشد. اگر سطح پرداخت هدف است، روش سنجش را از نقشه یا برنامه کیفیت بگیرید؛ ظاهر براق معیار عددی نیست. در گزارش شعاع نوک اینسرت، کد کامل محصول و مرحله ماشینکاری را درج کنید تا پیشنهاد جایگزین روی مشخصات دقیق بررسی شود. هر آزمون را با شرایط کنترلشده و تأیید مسئول فرایند انجام دهید و نتیجه یک قطعه را تضمین تیراژ تلقی نکنید.
برگه تطبیق شعاع نوک با نقشه
برای بررسی شعاع نوک اینسرت، مقدار ابزار را از کد و جدول سازنده بخوانید و مقدار گوشه قطعه را از نقشه جداگانه ثبت کنید. این دو عدد همیشه یکی نیستند. انتخاب شعاع نوک باید با فضای دسترسی، هولدر، ماده و معیار اندازهگیری همخوان باشد. اگر سطح پرداخت هدف است، روش سنجش را از نقشه یا برنامه کیفیت بگیرید؛ ظاهر براق معیار عددی نیست. در گزارش شعاع نوک اینسرت، کد کامل محصول و مرحله ماشینکاری را درج کنید تا پیشنهاد جایگزین روی مشخصات دقیق بررسی شود. هر آزمون را با شرایط کنترلشده و تأیید مسئول فرایند انجام دهید و نتیجه یک قطعه را تضمین تیراژ تلقی نکنید.
تطبیق سفارش شعاع نوک
در فرم خرید، شعاع نوک اینسرت را با کد دقیق کالا و نشیمن ابزارگیر درج کنید. اگر مقدار روی نقشه متفاوت به نظر میرسد، هر دو را جداگانه ثبت کنید تا کارشناس بتواند شعاع نوک را از شکل نهایی قطعه تفکیک کند. پیش از تأیید سفارش، سازگاری شعاع نوک با عملیات و معیار سطح را بررسی کنید. این تطبیق مانع آن میشود که شعاع نوک مشابه در محصول دیگری به اشتباه معادل تلقی شود.
پرسشهای رایج
شعاع بزرگتر همیشه سطح بهتر میدهد؟
خیر. پیشروی، زاویه ورود، صلبیت و مسیر هم مؤثرند. توصیه سازنده و آزمون قطعه نماینده را ملاک بگیرید.
آیا شعاع نوک را میتوان با چشم انتخاب کرد؟
برای سفارش، کد کامل یا دیتاشیت قابل اعتمادتر است؛ از روی ظاهر به تنهایی مدل را تعیین نکنید.
برای گوشه داخلی چه مشخصاتی لازم است؟
شعاع نقشه، دسترسی، نوع عملیات، هولدر، عمق و جهت مسیر را مشخص کنید و تداخل را بسنجید.
منابع فنی
این راهنما عمومی است و جایگزین نقشه، داده سازنده، دستور ایمنی یا تأیید مسئول فرایند نیست. مدل، گرید و پارامتر را برای قطعه و ماشین واقعی بررسی کنید.
این راهنما برای شناخت و مقایسهٔ اولیه است. برای حدود مجاز، ایمنی و تنظیمات دقیق، دفترچه و دیتاشیت همان مدل ابزار و دستورالعمل محل کار را ملاک قرار دهید.