تخلیه براده فرزکاری CNC بخشی از انتخاب ابزار و مسیر است، نه یک اصلاح آخر کار. برادهای که در شیار یا پاکت میماند ممکن است دوباره زیر لبه برش برود، سطح را خراش دهد یا بار اسپیندل را ناپایدار کند. مسیر خروج براده را همزمان با ابعاد ویژگی و نوع فرز بررسی کنید.
تخلیه براده؛ نکات تطبیق فنی و انتخاب مدل
شیار، پاکت و ابعاد ابزار
عرض و عمق شیار، طول مسیر و بسته یا باز بودن پاکت را از نقشه استخراج کنید. قطر فرز، طول برش و بیرونزدگی را با هندسه ویژگی و دسترسی هولدر بسنجید. در شیار بسته، فضای کافی برای گردش و خروج براده اهمیت بیشتری دارد. همچنین توان و گشتاور ماشین، اندازه اسپیندل، خنککاری در دسترس و روش گیرش قطعه را بررسی کنید.
اگر عرض نهایی از قطر ابزار بیشتر است یا تلرانس گوشه مهم است، تعداد پاسها و جهت ورود را در برنامه و شبیهسازی کنترل کنید. نیروهای برش میتوانند ابزار یا قطعه را منحرف کنند؛ راهبرد یکمرحلهای را بدون بررسی سازنده و ماشین مفروض نگیرید.
درگیری شعاعی، محوری و مسیر ورود
میزان درگیری شعاعی و عمق محوری بر ضخامت براده و بار لبه اثر دارد. ورود ناگهانی، گوشههای تیز مسیر و تغییرهای تند در جهت برش میتوانند بار را بالا ببرند. مسیر ورود تدریجی یا چندمرحلهای را فقط در محدوده مجاز ابزار و دستگاه انتخاب کنید. از اصطلاحهایی مثل فرزکاری شیار، پاکتزنی CNC و فرزکاری کناری برای توصیف عملیات دقیق استفاده کنید؛ برچسب عام «فرزکاری» اطلاعات کافی نمیدهد.
براده و خنککاری
برادههای جمعشده را پیش از بازگشت ابزار از مسیر خارج کنید. جهت تخلیه، کانال داخلی خنککاری، نازل، هوا یا مکش باید با دستورالعمل سازنده و ارزیابی ایمنی کارگاه هماهنگ شود. هوای پرفشار را به سمت اپراتور یا بخش باز دستگاه هدایت نکنید. انتخاب خشک یا تر نیز به جنس ماده، ابزار، ماشین و توصیه سازنده بستگی دارد؛ یک نسخه برای همه مواد و ابزارها وجود ندارد.
در هر آزمون صدای برش، بار ماشین، رنگ و شکل براده، نشانههای جوش براده و سطح را ثبت کنید. مشاهده براده به تنهایی علت را ثابت نمیکند؛ جنس قطعه، پارامتر و مسیر را نیز بررسی کنید.
صلبیت و ابزار
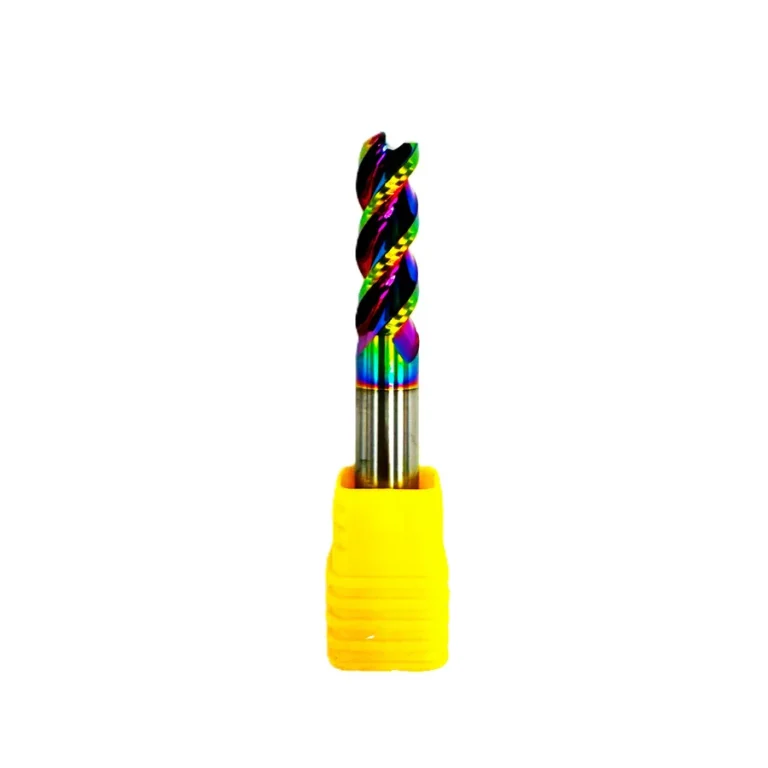
برای تخلیه بهتر، گاهی قطر یا طول ابزار، تعداد پاس و نوع مسیر باید بازنگری شود. اما تغییر ابزار بدون کنترل هولدر و گیرش میتواند لرزش را بیشتر کند. کد کامل، قطر، طول برش، تعداد لبه و هندسه را از روی محصول تطبیق دهید. به عنوان نمونه، فرز انگشتی AZ درجشده برای آلومینیوم یا سایر فرزهای کاتالوگ فقط پس از بررسی دیتاشیت برای عملیات شما انتخاب میشوند.
چکلیست ثبت آزمون
- ماده و وضعیت قطعه، نقشه و ابعاد شیار یا پاکت را ثبت کنید.
- کد ابزار و هولدر، طول بیرونزدگی و وضعیت خنککاری را بنویسید.
- منبع پارامتر برش و نسخه برنامه را حفظ کنید.
- یک تغییر انجام دهید؛ سطح، براده و بار را بسنجید.
- نتیجه و معیار پذیرش را با مسئول فرایند تأیید کنید.
انوش زم بر پایه ۴۰ سال تجربهٔ اعلامشدهٔ ماشینکاری و مشاوره فنی و ۲٫۵ سال فعالیت بازرگانی، اطلاعات فنی لازم را برای تطبیق محصول و استعلام جمعآوری میکند. برای بررسی ابزار، نقشه، جنس قطعه و کد مدل را در استعلام بفرستید.
نمونههای مرتبط از کاتالوگ ابزار
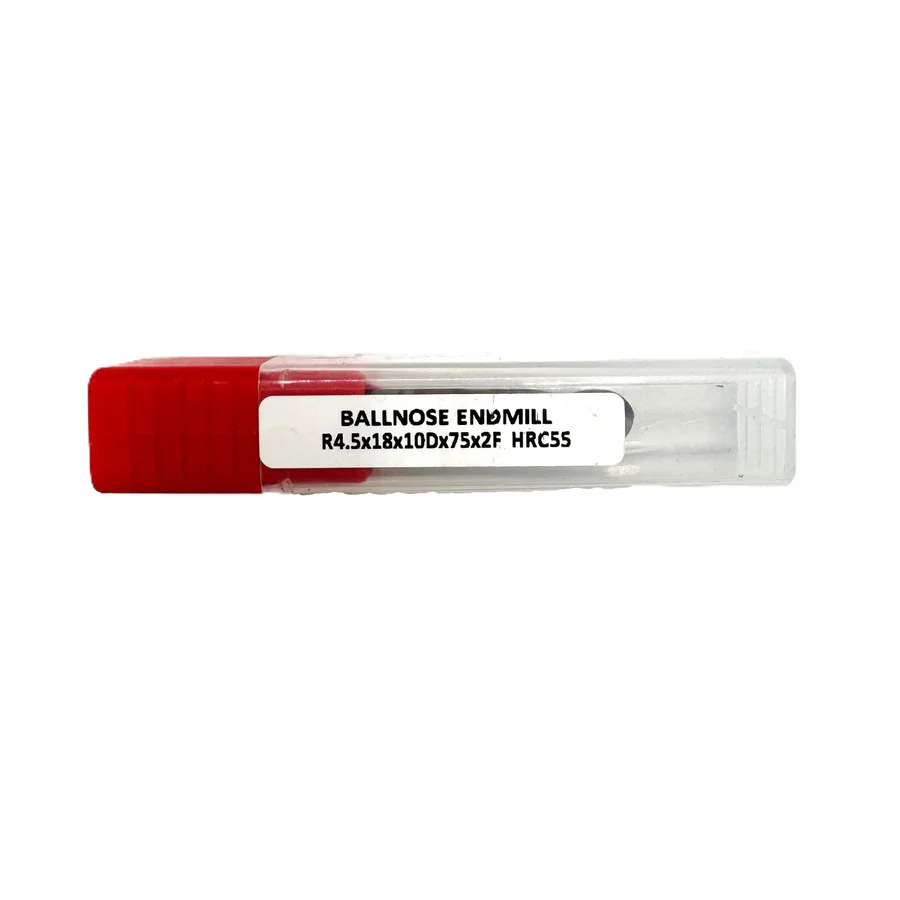
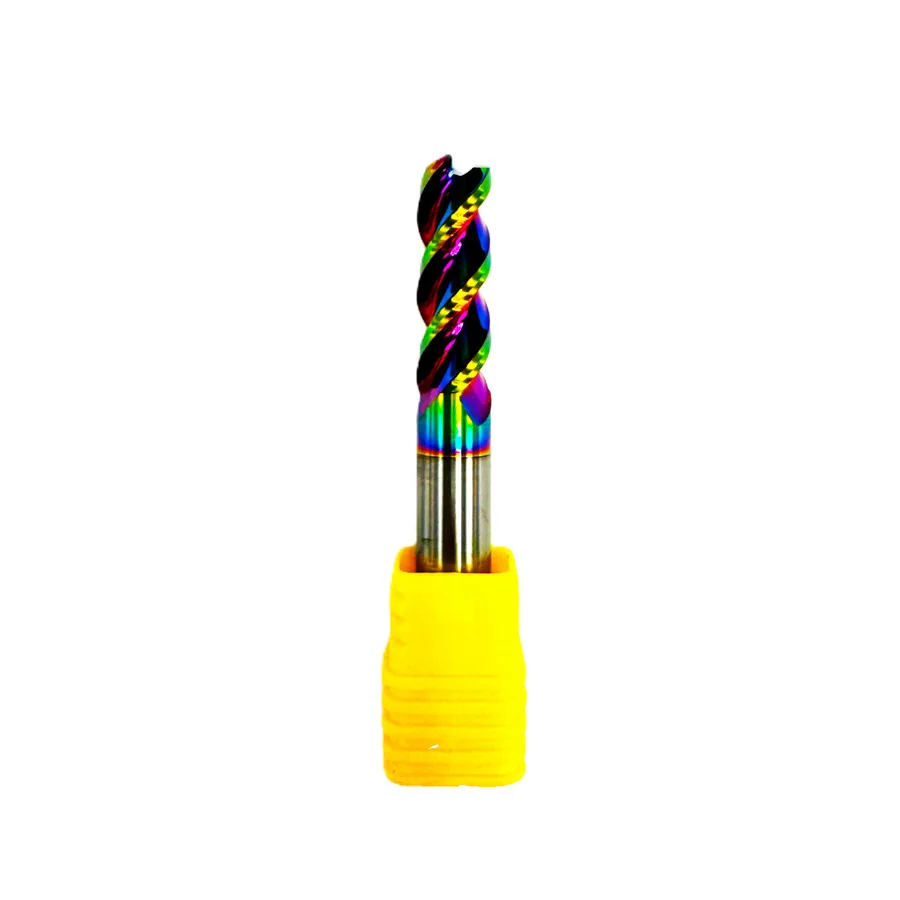
تصاویر به فهرست کاتالوگ مربوطاند؛ کد، سازگاری و موجودی سفارش را جداگانه تأیید کنید.
پرسشهای متداول
اگر براده داخل شیار بماند چه کنم؟
ایمنی را رعایت کنید، دستگاه را طبق رویه متوقف کنید و مسیر تخلیه، هندسه شیار، خنککاری و توصیه سازنده را بررسی کنید.
آیا با افزایش دور مشکل حل میشود؟
نه لزوماً. ابتدا پارامتر تأییدشده، درگیری، خروج براده، جنس قطعه و محدودیت ماشین را بررسی کنید.
منابع
این راهنما آموزشی است و جایگزین دستورالعمل ایمنی، دیتاشیت، برنامه تأییدشده یا اپراتور مسئول نیست.
تخلیه براده فرزکاری CNC را در برنامه و بازرسی کنترل کنید
در یک پاکت عمیق، براده ممکن است گوشهها را پر کند، دوباره زیر ابزار برود یا روی سطح قطعه خط بیندازد. پیش از اجرا، عمق و عرض شیار، فاصله ورود و خروج، دسترسی نازل، گردش سیال و امکان مکش را روی مدل یا مسیر بررسی کنید. هر مسیر باید با محدودیت حفاظ، دریچه و دستورالعمل ایمنی دستگاه سازگار باشد.
اگر براده پیوسته در کف جمع میشود، وضعیت را با توقف ایمن و بازبینی اپراتور بررسی کنید. جهت خروج براده را با ابزار و عملیات هماهنگ کنید؛ فشار هوا یا سیال را بدون ارزیابی پراکندگی براده و ایمنی به کار نگیرید. در ماشینهای دارای خنککاری از داخل ابزار، فشار و اتصال مجاز همان سامانه را از سازنده کنترل کنید.
چکلیست عیبیابی ساده:
- براده در کدام نقطه مسیر باقی میماند و چه زمانی دوباره بریده میشود؟
- آیا طول لبه و عمق شیار با هندسه ابزار سازگار است؟
- آیا نازل یا کانال خنککاری به محل درگیری میرسد؟
- آیا صدای برش، بار اسپیندل، پلیسه یا خراش سطح تغییر کرده است؟
- آیا توقف و جمعآوری براده طبق روش ایمن کارگاه انجام شده است؟
برای مقایسه، یک مسیر پایه و معیار ثابت مانند کیفیت سطح، زمان سیکل یا دفعات توقف انتخاب کنید. هر بار فقط یک عامل را تغییر دهید و نتیجه را ثبت کنید. اگر تغییر مسیر، ابزار یا پارامتر لازم است، آن را با دیتاشیت و مسئول فنی تأیید کنید؛ نسخه عمومی برای تمام مواد و ماشینها وجود ندارد.
معیارهای پایش تخلیه براده فرزکاری CNC
پیش از تولید پیوسته، دورهای برای بازبینی تعیین کنید که با ریسک عملیات و دستورالعمل ماشین هماهنگ باشد. توقف ناخواسته، باقیماندن براده روی سطح، تغییر بار یا صدای جدید میتواند علامتی برای بررسی باشد؛ هر نشانه را در متن فرایند ثبت کنید و پیش از نزدیکشدن به قطعه، دستگاه را در وضعیت ایمن و متوقف قرار دهید. از دست و ابزار دستی در ناحیه متحرک استفاده نکنید.
اگر چند پاکت مشابه در برنامه وجود دارد، خروجی هرکدام را جدا بررسی کنید؛ شکل هندسی، زاویه ورود و عمق ممکن است یکسان به نظر برسند اما رفتار براده را تغییر دهند. بهجای افزایش بیبرنامه فشار هوا یا سیال، اول مسیر، جهت نازل، دسترسی و سازگاری تجهیزات را بازبینی کنید. برای تکرارپذیری، عکس نمونه براده و وضعیت سطح را کنار کد ابزار و نسخه برنامه نگه دارید. این مستندات در تصمیم درباره تغییر ابزار یا مسیر کمک میکند.
ثبت و ارزیابی تخلیه براده در کارگاه
برای ارزیابی تخلیه براده، محل تجمع را نسبت به عمق شیار، جهت ورود ابزار و فضای پاکت روی برنامه مشخص کنید. تخلیه براده را با مشاهده براده، خراش سطح، صدای برش و بار اسپیندل بررسی کنید؛ پیش از نزدیکشدن به ناحیه برش، ماشین را طبق دستور کارگاه متوقف و ایمن کنید. در گزارش تخلیه براده، کد ابزار، مسیر و ماده قطعه را ثبت کنید.
اگر تخلیه براده ناپایدار است، ابتدا مسیر خروج، دسترسی نازل و سازگاری خنککاری را بازبینی کنید. برای بهبود تخلیه براده، در هر آزمون فقط یک متغیر را تغییر دهید و سطح و براده را با معیار یکسان مقایسه کنید. تغییر فشار هوا یا سیال را بدون بررسی دستور دستگاه و ایمنی انجام ندهید. ثبت تخلیه براده در اولین قطعه کمک میکند نتیجه با سری بعدی قابل مقایسه باشد.
در فرم استعلام، شرایط تخلیه براده، عمق سوراخ یا پاکت و کد بدنه یا فرز را بنویسید. پس از تغییر مسیر نیز تخلیه براده را در قطعه نخست دوباره ارزیابی کنید تا ابزار مناسبتری بررسی شود.
این راهنما برای شناخت و مقایسهٔ اولیه است. برای حدود مجاز، ایمنی و تنظیمات دقیق، دفترچه و دیتاشیت همان مدل ابزار و دستورالعمل محل کار را ملاک قرار دهید.