
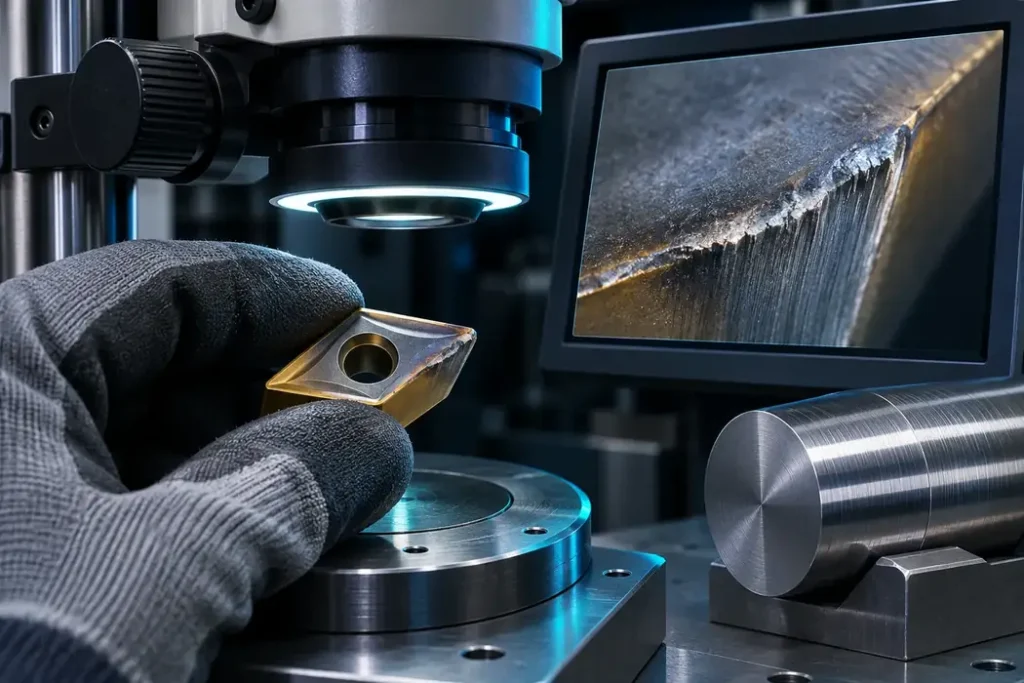
وقتی عمر ابزار کم میشود، تعویض فوری گرید همیشه مسئله را حل نمیکند. سایش اینسرت تراشکاری باید از روی محل آسیب، شکل براده، سطح قطعه و وضعیت ماشین بررسی شود. یک نشانه میتواند چند علت داشته باشد؛ بنابراین این راهنما روش ثبت و آزمون را پیشنهاد میکند، نه تشخیص قطعی از روی یک عکس.
ثبت الگو برای عیبیابی سایش اینسرت تراشکاری
در بررسی سایش اینسرت تراشکاری، هر لبهٔ مصرفشده را همراه با زمان برش و تعداد قطعه نگه دارید تا تفاوت بین نمونهها روشن شود. عکس را از زاویهٔ ثابت بگیرید و محل تماس و خط عمق برش را مشخص کنید. اگر در کنار سایش، لرزش یا تغییر سطح دیده میشود، وضعیت بست، بیرونزدگی و لنگی را نیز در گزارش بیاورید. نشانهها را بهعنوان مشاهده ثبت کنید؛ علت را تا وقتی آزمون آن را تأیید نکرده، قطعی ننویسید.
برای مقایسهٔ نتیجه، قطعهٔ مشابه و معیار کیفیت یکسان انتخاب کنید. اگر سایش اینسرت تراشکاری پس از تغییر ابزار کمتر شد، شرایط آزمون، مقدار برادهبرداری و معیار توقف را هم نگه دارید. گزارش مرتب به تیم کمک میکند تجربهٔ یک ماشین یا ماده با موردی متفاوت اشتباه نشود.
۱. سایش اینسرت تراشکاری را با شواهد ثبت کنید
کد کامل اینسرت و گرید، جنس قطعه، عملیات، مدت زمان یا تعداد قطعات، پارامترهای معتبر برنامه، وضعیت خنککاری و نحوهٔ گیرش را یادداشت کنید. از لبهٔ برش، سطح آزاد، سطح براده و سطح ماشینکاریشده عکس بگیرید. جای سایش را مشخص کنید: نزدیک نوک، در امتداد لبه، در خط عمق برش یا روی سطح براده. جهت و مقیاس عکس مهم است؛ اگر امکان دارد قطعهٔ سالم و مصرفشده را کنار هم ثبت کنید.
زمان تعویض را با معیار کیفیت یا حد مجاز تعریفشده برای آن قطعه بسنجید. مقایسهٔ عمر ابزار بین دو کار تنها وقتی معنیدار است که ماده، حجم برادهبرداری، تلرانس و شرایط ماشین مشابه باشند.
۲. سایش پهلو، شیار یا حفره را از هم تفکیک کنید
سایش پهلو روی سطح آزاد اینسرت دیده میشود و ممکن است با افزایش زمان یا شرایط حرارتی مرتبط باشد؛ اما بهتنهایی علت را مشخص نمیکند. شیار در خط عمق برش میتواند با پوسته یا سختی سطح و شرایط قطعه ارتباط داشته باشد. حفرهٔ سطح براده نیز باید همراه با گرید، سرعت و نوع ماده ارزیابی شود. تغییر سرعت یا گرید فقط پس از بررسی جدول سازنده و ثبت وضعیت اولیه انجام شود.
به شکل سطح قطعه هم توجه کنید. افت کیفیت سطح، تغییر ابعاد یا خط افتاده روی قطعه ممکن است به سایش، لنگی، لرزش یا برادهٔ گیرکرده مرتبط باشد. برای اندازهگیری از روش مصوب استفاده کنید و قطعهٔ مشکوک را مطابق رویهٔ کیفیت جدا نگه دارید.
۳. لبپریدگی و شکست لبه را بررسی کنید
لبپریدگیهای ریز یا شکست ناگهانی میتوانند با ضربهٔ ورود و خروج، گیرش نامناسب، لبهٔ بیش از حد شکننده برای عملیات، ارتعاش یا برخورد ابزار ارتباط داشته باشند. در برش منقطع، وجود سوراخ و شیار را از روی نقشه تأیید کنید. تمیزی نشیمن، پیچ، شیم و گشتاور بستن طبق دفترچه را بررسی کنید؛ لقبودن مجموعه میتواند مسئله را تکرار کند.
پیش از انتخاب لبهٔ قویتر، مطمئن شوید هندسهٔ فعلی، هولدر و مسیر برنامه درستاند. گرید مقاومتر نیز جای رفع برخورد، ابزار بیرونزده یا قطعهٔ ناپایدار را نمیگیرد. هر تغییر را با مسئول ماشین و فرایند هماهنگ کنید.
۴. برادهٔ چسبیده و کیفیت سطح را با احتیاط تفسیر کنید
مادهٔ چسبیده به لبه یا سطح پرداخت ضعیف میتواند نشانهای از برهمکنش ماده، هندسه، شرایط حرارتی و برادهشکن باشد؛ اما علت یگانهای را اثبات نمیکند. سطح براده و قطعه را پس از توقف و ایمنسازی بررسی کنید. مقدار خنککاری، پیوستگی آن، نوع برادهشکن و بازهٔ پیشروی را از دستور سازنده کنترل کنید. در مواد کارسختشونده، تغییر مسیر یا عمق برش نیز باید با مسئول فرایند ارزیابی شود.
برادهٔ بلند را با دست از دستگاه خارج نکنید. از روش توقف و ابزار مجاز کارگاه استفاده کنید و هرگونه پاکسازی را مطابق رویهٔ ایمنی انجام دهید.
۵. یک آزمون کنترلشده طراحی کنید
ابتدا مسئله را تعریف کنید: شکست زودرس، سطح نامناسب، انحراف اندازه یا برادهٔ نامنظم. فرضیهای قابلآزمون بسازید و تنها یک عامل را در محدودهٔ مجاز تغییر دهید؛ مثلاً نشیمن و گیرش را اصلاح کنید یا گریدی را آزمایش کنید که سازنده برای ماده و عملیات پیشنهاد میدهد. قطعه، ابزار و زمان ماشین را بهعنوان نمونه ثبت کنید. کیفیت و میزان سایش را در نقطهٔ زمانی ثابت مقایسه کنید.
اگر ابزار جدید بهتر بهنظر میرسد، چند قطعهٔ نماینده را طبق برنامهٔ کنترل کیفیت بررسی کنید. یک نمونهٔ موفق، عمر تضمینی یا نتیجهٔ همهٔ تیراژ را ثابت نمیکند. معیار پذیرش و شرایط آزمون را در گزارش داخلی ثبت کنید.
چکلیست عیبیابی
- عکس لبه با جهت و مقیاس مشخص.
- کد کامل اینسرت، هولدر و گرید.
- مادهٔ قطعه، نقشه و پیوسته یا منقطعبودن برش.
- پارامترهای برنامه و وضعیت خنککاری.
- مدت برش یا شمار قطعه و علت توقف قبلی.
- اندازه، سطح و معیار رد/قبول قطعه.
- تغییرات اخیر در ماشین، فیکسچر یا مواد اولیه.
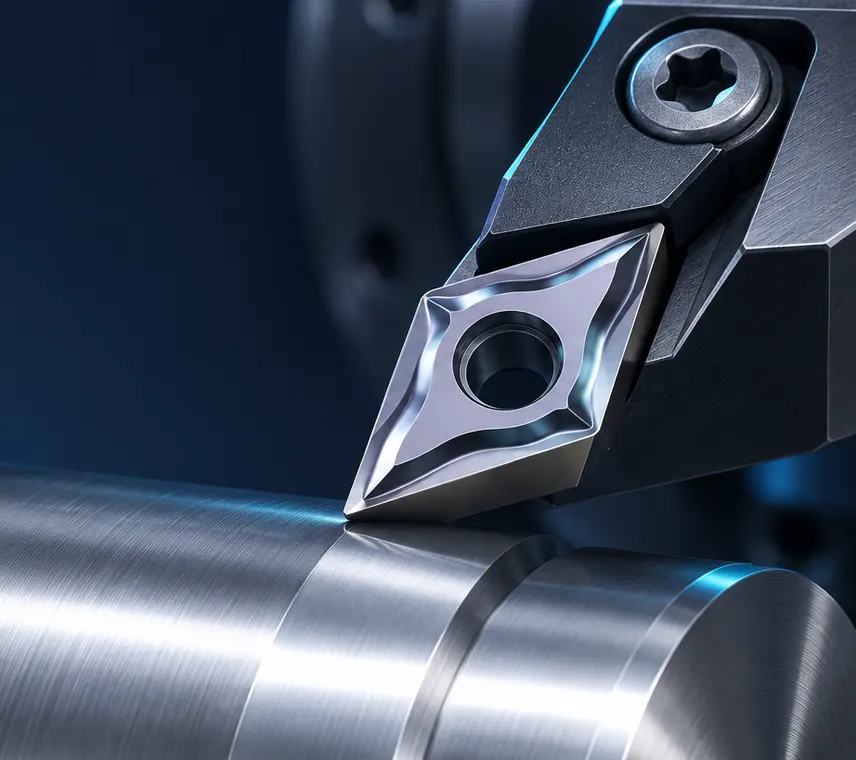
محل سایش را پیش از تعویض ثبت کنید
لبه را تمیز کنید و از روبهرو و پهلو عکس بگیرید. مشخص کنید سایش روی پهلو، سطح براده یا گوشه دیده میشود و آیا لبپریدگی یا تغییر شکل وجود دارد. این توصیف از نسبتدادن فوری یک علت مفیدتر است؛ ماده، ضربه، خنککاری و نصب را کنار تصویر یادداشت کنید.
براده و قطعه را هم بررسی کنید
تغییر صدا، کیفیت سطح، اندازه و شکل براده سرنخاند اما تشخیص قطعی نیستند. کد گرید و هولدر، مدت برش، عملیات و تنظیمات را از سوابق تولید بردارید و با تصویر مرجع سازنده مقایسه کنید. اگر خطر شکست ابزار یا پرتاب براده هست، ماشین را طبق رویهٔ ایمنی متوقف کنید.
آزمون اصلاحی قابلردیابی
یک فرضیه را انتخاب کنید؛ گیرهبندی، شرایط کنترلشده یا تطبیق گرید را بررسی کنید. معیار موفقیت و توقف را پیشاپیش بنویسید و تنها یک متغیر را تغییر دهید. نتیجه را فقط به همان ماشین و ماده تعمیم دهید و کد دقیق و نسخهٔ دیتاشیت را در سوابق نگه دارید.
برای بررسی مدلهای موجود، جستوجو در کاتالوگ ابزار صنعتی کنید یا برای تطبیق کد و مشخصات، درخواست استعلام فنی بفرستید.
پرسشهای رایج
آیا تغییر گرید همیشه عمر اینسرت را بالا میبرد؟
خیر. در صورت وجود لرزش، بست نامطمئن یا برادهٔ گیرکرده، تغییر گرید ممکن است علت اصلی را رفع نکند. ابتدا شرایط پایه را بررسی و نتیجه را کنترلشده مقایسه کنید.
چند عامل را همزمان تغییر بدهم؟
برای عیبیابی، بهتر است هر بار یک عامل مشخص را تغییر دهید تا اثر آن از عوامل دیگر جدا بماند؛ همهٔ تغییرها باید در محدودهٔ مجاز سازنده باشند.
کد ابزار، جنس قطعه و عکس لبهٔ مصرفشده را در فرم استعلام فنی بفرستید تا سایش اینسرت تراشکاری بر اساس شواهد بررسی شود. راهنمای Sandvik دربارهٔ سایش، لبهٔ انباشته و شرایط رزوهتراشی نمونههایی از اثر شرایط برش را توضیح میدهد؛ راهنمای عمومی تراشکاری و سایش ابزار نیز نکات بیشتری دارد.
تشخیص نهایی به بررسی واقعی ابزار، قطعه و ماشین وابسته است. این مطلب جایگزین دستورالعمل سازنده، رویهٔ ایمنی یا تأیید مسئول فرایند نیست.
برای تطبیق سایش اینسرت تراشکاری با کاربرد خود، کد کامل ابزار و نقشه را همراه استعلام بفرستید.
چکلیست استعلام سایش اینسرت تراشکاری
برای بررسی سایش اینسرت تراشکاری، کد کامل و منبع مشخصات را ثبت کنید. نوع عملیات، ماده یا قطعه، شرایط ماشین، ابعاد موردنیاز و معیار پذیرش را جداگانه بنویسید؛ اگر دادهای در دسترس نیست، آن را نامشخص علامت بزنید تا پیش از پیشنهاد مدل روشن شود.
در استعلام سایش اینسرت تراشکاری، عکس برچسب یا نقشه را در کنار شرح کاربرد بفرستید. تشابه نام یا ظاهر بهتنهایی سازگاری را اثبات نمیکند. قیمت، موجودی، مبدأ و مدارک برای همان کد باید پیش از سفارش تأیید شوند.
لبپریدگی همیشه از گرید نامناسب است؟
خیر. ضربه، گیرهبندی، ناپایداری، انتخاب هندسه و شرایط ورود ابزار نیز باید بررسی شوند. عکس و کد کامل را ثبت و با مستند سازنده مقایسه کنید.
چه زمانی ماشین را متوقف کنم؟
اگر خطر شکست ابزار، پرتاب براده یا وضعیت ناایمن وجود دارد، طبق رویهٔ محل کار توقف کنید. مشاهده یا اندازهگیری را هنگام حرکت انجام ندهید.
آیا یک علامت سایش علت قطعی را مشخص میکند؟
معمولاً نه. محل، شکل، ماده، عملیات، مدت کار و وضعیت نصب را کنار هم ثبت کنید و یک فرضیه را در آزمون محدود بررسی کنید.
برای مشاهدهٔ کالاهای مرتبط به کاتالوگ ابزار صنعتی بروید؛ برای تطبیق کد و کاربرد درخواست استعلام فنی ثبت کنید.
این راهنما برای شناخت و مقایسهٔ اولیه است. برای حدود مجاز، ایمنی و تنظیمات دقیق، دفترچه و دیتاشیت همان مدل ابزار و دستورالعمل محل کار را ملاک قرار دهید.