
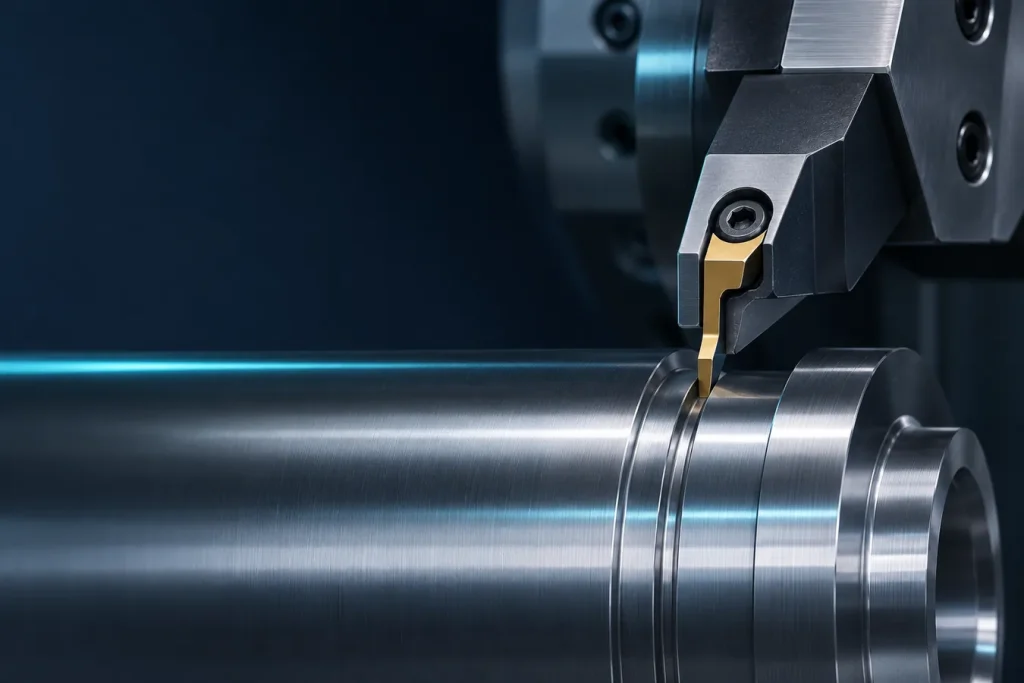
اینسرت شیارزنی باید با شکل شیار، مسیر دسترسی ابزار و راه خروج براده جور باشد. شیار باریک اما عمیق، شیار پیشانی و شیار داخلی نیازهای یکسانی ندارند. پیش از سفارش، نقشه را به چند اندازه و پرسش کاربردی تبدیل کنید؛ انتخاب صرفاً بر اساس عرض اسمی اینسرت ممکن است با هولدر یا مسیر برنامه سازگار نباشد.
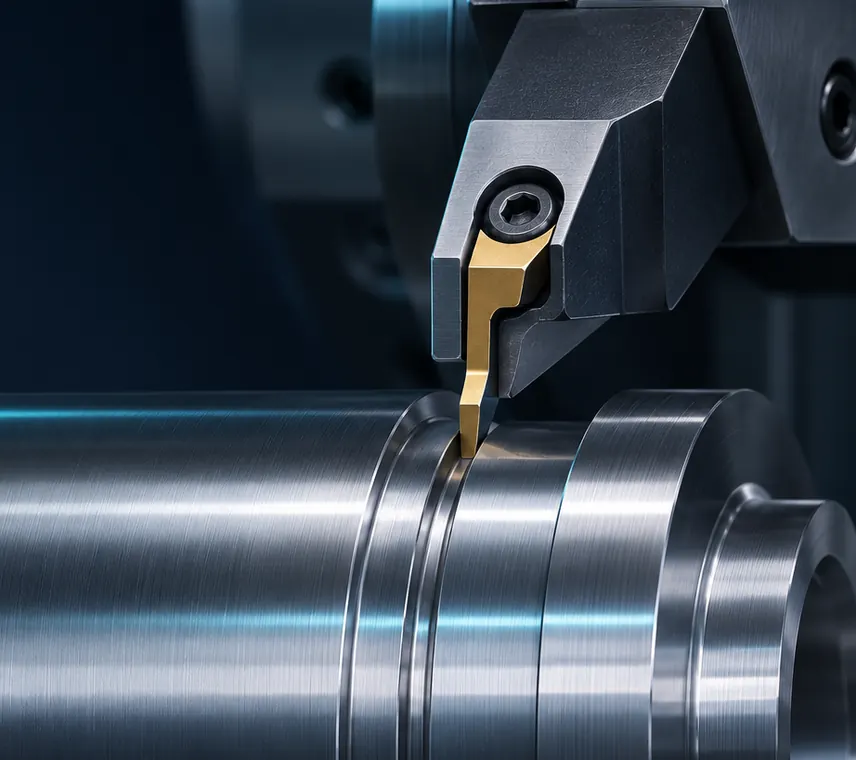
آزمون اینسرت شیارزنی روی قطعهٔ نماینده
برای اینسرت شیارزنی، یک قطعهٔ نمونه را با اندازهگیری عرض، عمق و موقعیت شیار کنترل کنید. وضعیت خروج براده و اثر احتمالی آن بر کف و دیواره را ثبت کنید. اگر عرض خارج از تلرانس است، بررسی کنید اینسرت در تمام عمق آزاد حرکت میکند یا هولدر به شانه برخورد دارد. تغییر عرض برادهبرداری را بدون تأیید مسیر و کد ابزار انجام ندهید.
در فرم تأمین اینسرت شیارزنی، نقشهٔ مقطع، قطر محل شیار و جهت عملیات را اضافه کنید. برای شیار داخلی یا پیشانی، تصویر یا نمای جانبی مسیر ابزار به تشخیص دسترسی کمک میکند. این اطلاعات انتخاب ابزار را دقیقتر میکند و از تکیه بر عدد عرض اسمی بهتنهایی میکاهد.
۱. پیش از انتخاب اینسرت شیارزنی، هندسه را ثبت کنید
عرض، عمق، قطر شروع، قطر پایان، شعاع گوشه و محل شانهٔ مجاور را ثبت کنید. برای شیار روی پیشانی قطعه، شعاع مسیر و محدودهٔ قطر اهمیت دارد؛ برای شیار داخلی، حداقل قطر سوراخ و فاصله تا کف شیار مسیر ورود و خروج را محدود میکند. اگر عرض تلرانس دارد، روشن کنید که اینسرت بهتنهایی تمام عرض را میسازد یا حرکت جانبی و پاس تکمیلی هم در برنامه هست.
کد هندسهٔ لبه و شعاع نوک را از کاتالوگ همان سیستم کنترل کنید. ابزار باریکتر ممکن است فضای بیشتری بدهد ولی صلبیت کمتری داشته باشد؛ ابزار پهنتر هم ممکن است از شانه عبور نکند. مقدار دقیق را از ابعاد واقعی قطعه و هولدر انتخاب کنید، نه عکس محصول.
۲. نوع شیار و مسیر برش را مشخص کنید
عملیات میتواند شیار خارجی، شیار پیشانی، شیار داخلی یا جداکردن قطعه باشد. در پیشانیتراشی شیار، هولدر باید انحنای مسیر را پشتیبانی کند و جهت قوس، راستبر/چپبر بودن و محدودهٔ قطر با دوران قطعه هماهنگ باشد. برای جداکردن، کنترل قطعهٔ آزادشده، مسیر خروج و حمایت قطعه نیز بخشی از ایمنی فرایند است؛ این کار فقط انتخاب یک تیغه نیست.
شکل کف، شعاع و گوشههای شیار را با پروفیل اینسرت تطبیق دهید. اگر پروفیل ویژه یا شیار چندمرحلهای است، نقشه و ترتیب پاسها را برای تأمینکننده بفرستید. برای شیار حلقوی ساده میتوان از برش مستقیم شروع کرد؛ در شیار پیشانی یا پروفیلدار، مسیر ابزار ممکن است نیاز به حرکت ترکیبی داشته باشد.
۳. صلبیت و دسترسی هولدر را بسنجید
بیرونزدگی را تا حد مجاز کوتاه نگه دارید، ابعاد ساق و اتصال برجک را با ماشین تطبیق دهید و وضعیت بست را بررسی کنید. در شیار عمیق، نیرو و احتمال ارتعاش میتواند افزایش یابد. در شیار پیشانی، مسیر منحنی نیازمند هولدری است که برای قطر و جهت مسیر مناسب باشد. در سوراختراشی، لقی اطراف ابزار و نسبت طول به قطر را هم در نظر بگیرید.
شرایط ماشین، گیرش قطعه و دسترسی به خنککاری را پیش از انتخاب نهایی به مسئول فرایند نشان دهید. اگر هولدر یا اینسرت موجود است، کد آن را عیناً ثبت کنید؛ ابعاد مشابه الزاماً نشیمن و گیرهٔ یکسان ندارند.
۴. براده را در مسیر باریک مدیریت کنید
برادهٔ گیرکرده در شیار میتواند سطح را خراش دهد یا لبه را بشکند. شکل برادهشکن، پیشروی و عمق برش باید با محدودهٔ سازنده سازگار باشد. مسیر خروج براده و دسترسی مایع خنککار را بررسی کنید. در شیار پیشانی، براده ممکن است داخل مسیر خمیده گیر کند؛ مرجع سازنده برای روش پیشروی، توقف کوتاه یا تقسیم عملیات را برای همان ابزار ببینید.
هنگام ایجاد لرزش یا صدای غیرعادی، با توقف ایمن، بست قطعه، بیرونزدگی ابزار، نشیمن و براده را بررسی کنید. تغییر پارامتر بدون بررسی علت میتواند وضعیت را بدتر کند. از مقادیر سرعت و پیشروی یک محصول یا جنس دیگر استفاده نکنید.
۵. اندازهگیری و آزمون را تعریف کنید
پیش از سفارش مشخص کنید عرض و عمق با چه وسیلهای اندازهگیری میشود و کدام سطح مبنای اندازهگذاری است. شعاع گوشه و موقعیت شیار را با نقشه مقایسه کنید. اگر اولین نمونه مهم است، یک قطعهٔ آزمایشی و معیار پذیرش سطح را در برنامهٔ کار ثبت کنید. وضعیت لبهٔ مصرفشده را از دو نما عکس بگیرید و زمان تعویض یا تعداد قطعات را یادداشت کنید.
راهنمای کد اینسرت و برادهشکن برای شناخت کدهای پایه مفید است. مدلهای موجود در فهرست ابزارهای CNC و اینسرت را ببینید و تطبیق سایز را پیش از سفارش استعلام کنید.
چکلیست استعلام
- نقشهٔ شیار با عرض، عمق، شعاع و قطرهای شروع و پایان.
- خارجی، پیشانی، داخلی یا جداکردن قطعه.
- کد هولدر، اتصال ماشین، بیرونزدگی و نوع گیرش.
- جنس قطعه و شرایط پیوسته یا منقطع.
- روش اندازهگیری و تلرانس مورد نیاز.
- عکس براده و لبهٔ اینسرت مصرفشده، اگر موجود است.
عرض و عمق را با دسترسی ابزار بسنجید
عرض و عمق شیار، قطر قطعه و فاصله تا شانه را از نقشه ثبت کنید. ابزار باید به عمق برسد و مسیر تخلیهٔ براده داشته باشد؛ عرض اسمی بهتنهایی دسترسی را تضمین نمیکند. هولدر، جهت ابزار و فضای نزدیکشدن را در ماشین بررسی کنید.
نوع عملیات و صلبیت
برش داخلی و خارجی محدودیتهای متفاوت دارند. طول بیرونزدگی، صلبیت ابزار و پشتیبانی قطعه را با قطر و عمق بسنجید. برادهٔ گیرکرده، لرزش یا تغییر سطح فقط نشانهٔ بررسیاند و علت قطعی را تعیین نمیکنند. دادهٔ برش و خنککاری را از سند سازنده بگیرید.
اندازهگیری و معیار توقف
عرض و عمق نهایی را با روش مناسب کنترل کنید. لبهٔ نو، شرایط ماشین و سایش جانبی یا شکست را ثبت کنید. اگر قطعه نازک است، تغییر شکل گیرهبندی را از خطای ابزار جدا کنید. معیار توقف را پیش از تولید بنویسید و کد ابزار، نقشه و تعداد را برای استعلام ارسال کنید.
برای بررسی مدلهای موجود، جستوجو در کاتالوگ ابزار صنعتی کنید یا برای تطبیق کد و مشخصات، درخواست استعلام فنی بفرستید.
پرسشهای رایج
آیا عرض اینسرت باید دقیقاً با عرض شیار برابر باشد؟
بستگی به تلرانس، شعاع گوشه، مسیر و راهبرد ماشینکاری دارد. عرض اسمی بهتنهایی کافی نیست و باید با کاتالوگ هولدر و نقشه تطبیق داده شود.
چرا براده در شیار پیشانی گیر میکند؟
انحنای مسیر و فضای محدود خروج میتواند تخلیه را دشوار کند. مسیر، برادهشکن، ابزار و خنککاری را با راهنمای همان سیستم بررسی کنید.
برای تطبیق اینسرت شیارزنی، نقشه و کد هولدر را از فرم استعلام ارسال کنید. راهنمای رسمی Sandvik Coromant دربارهٔ شیارزنی پیشانی و تخلیهٔ براده نکات مربوط به شعاع، عمق و صلبیت ابزار را توضیح میدهد.
راهنمای عمومی؛ پیش از اجرا نقشه، دستور سازندهٔ ابزار، ماشین و الزامات ایمنی کارگاه را تأیید کنید.
برای تطبیق اینسرت شیارزنی با کاربرد خود، کد کامل ابزار و نقشه را همراه استعلام بفرستید.
چکلیست استعلام اینسرت شیارزنی
برای بررسی اینسرت شیارزنی، کد کامل و منبع مشخصات را ثبت کنید. نوع عملیات، ماده یا قطعه، شرایط ماشین، ابعاد موردنیاز و معیار پذیرش را جداگانه بنویسید؛ اگر دادهای در دسترس نیست، آن را نامشخص علامت بزنید تا پیش از پیشنهاد مدل روشن شود.
در استعلام اینسرت شیارزنی، عکس برچسب یا نقشه را در کنار شرح کاربرد بفرستید. تشابه نام یا ظاهر بهتنهایی سازگاری را اثبات نمیکند. قیمت، موجودی، مبدأ و مدارک برای همان کد باید پیش از سفارش تأیید شوند.
عرض اینسرت برابر عرض شیار نهایی است؟
نه همیشه. روش ورود، انحراف ابزار، سایش و پرداخت میتوانند بر عرض نهایی اثر بگذارند. اندازه را از نقشه و روش فرایند بگیرید و بعد با ابزار مناسب کنترل کنید.
چه عاملی باعث گیرکردن براده میشود؟
عمق، هندسه، مسیر تخلیه، دسترسی و روش خنککاری همگی قابل بررسیاند. ابتدا براده و لبه را ایمن مشاهده کنید و از نسبتدادن علت قطعی به یک نشانه خودداری کنید.
چه اطلاعاتی برای تطبیق شیارزنی لازم است؟
عرض و عمق، قطر قطعه، فاصله از شانه، نوع عملیات، فضای هولدر و شرایط ماشین. نقشه یا عکس اندازهگذاریشده را همراه کد ابزار بفرستید.
برای مشاهدهٔ کالاهای مرتبط به کاتالوگ ابزار صنعتی بروید؛ برای تطبیق کد و کاربرد درخواست استعلام فنی ثبت کنید.
این راهنما برای شناخت و مقایسهٔ اولیه است. برای حدود مجاز، ایمنی و تنظیمات دقیق، دفترچه و دیتاشیت همان مدل ابزار و دستورالعمل محل کار را ملاک قرار دهید.