
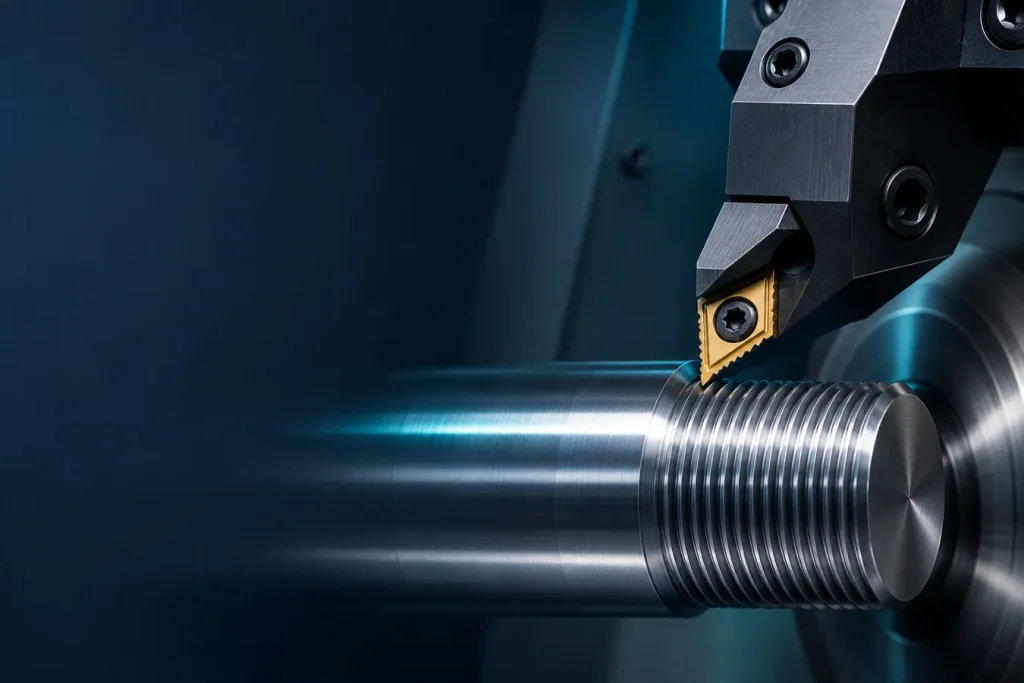
برای خرید اینسرت رزوهزنی، شکل نوک بهتنهایی کافی نیست. استاندارد رزوه، گام یا تعداد دندانه در اینچ، قطر، راستگرد یا چپگرد بودن، داخل یا خارج بودن و محدودیت ماشین باید با اینسرت و هولدر منطبق شوند. این راهنما اطلاعاتی را که باید پیش از استعلام ثبت کنید توضیح میدهد؛ ابعاد رزوه یا مقدار برش را از روی ظاهر قطعه حدس نزنید.
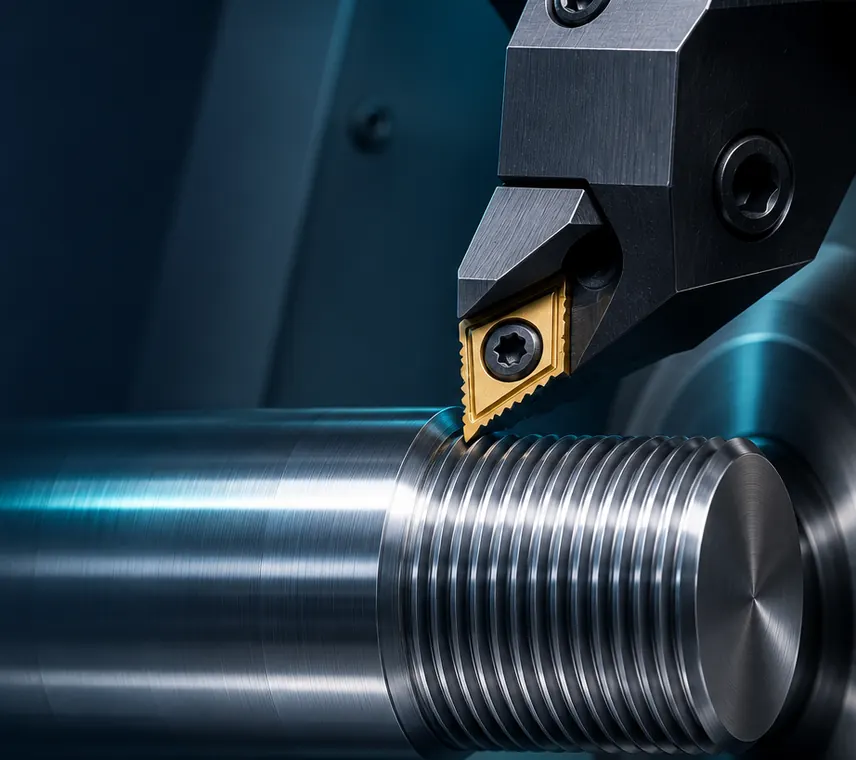
تأیید اولین قطعه با اینسرت رزوهزنی
پس از نصب اینسرت رزوهزنی، یک قطعهٔ نمونه را با چرخهٔ تأییدشده بسازید و رزوه را با گیج و روش کنترل مندرج در نقشه بسنجید. نتیجهٔ اندازهگیری را همراه با گام، قطر و جهت ثبت کنید؛ در رزوهٔ داخلی دسترسی گیج و عمق مفید را هم در نظر بگیرید. اینسرت رزوهزنی تمامپروفیل و V شکل را فقط زمانی جایگزین کنید که فرم، گام و شعاع نوک از نظر سازنده با هم سازگار باشند.
اگر برادهٔ پیوسته از محل کار خارج نمیشود، برنامه، جهت نفوذ و مسیر خروج را با مسئول فرایند بازبینی کنید. انتخاب اینسرت رزوهزنی بدون تعیین استاندارد و گام، حتی با ابعاد ظاهراً نزدیک، میتواند به رزوهٔ نامنطبق منجر شود. نقشه و کد ابزار را پیش از ثبت سفارش کنار هم تطبیق دهید.
۱. اینسرت رزوه؛ استاندارد و گام را از روی نقشه بخوانید
نماد استاندارد رزوه، قطر اسمی، گام یا TPI، کلاس تلرانس، طول درگیری و جهت را ثبت کنید. رزوهٔ متریک، اینچی، لولهای، ذوزنقهای یا فرم اختصاصی الزامهای یکسانی ندارند. اگر نقشه فقط قطر را نشان میدهد، از طراح یا واحد تعمیرات دربارهٔ فرم و گام تأیید بگیرید. برای رزوهٔ داخلی، قطر سوراخ اولیه و عمق مفید نیز بر دسترسی اینسرت و خروج براده اثر میگذارد.
راستگرد و چپگرد را با جهت دوران، جهت ورود ابزار و امکان خروج آن از رزوه بررسی کنید. بخشهای پخ، شانه و فضای فرار ابزار میتوانند نوع هولدر یا چرخهٔ ماشین را محدود کنند. نمونهٔ پیچ یا مهره برای اندازهگیری اولیه مفید است، اما جای نقشه و تعیین استاندارد را نمیگیرد.
۲. نوع اینسرت رزوهزنی را با دامنهٔ کار هماهنگ کنید
اینسرت تمامپروفیل پروفیل مشخص رزوه را شکل میدهد و معمولاً برای هر گام/استاندارد به نوع متناسب نیاز دارد؛ آمادهسازی قطر نهایی و راهنمای سازنده را همچنان باید رعایت کرد. اینسرت V شکل میتواند در بازهای از گامها به کار رود، مشروط به سازگاری زاویهٔ پروفیل و شعاع نوک، ولی ممکن است تاج رزوه را کامل نکند و عملیات تکمیلی بخواهد. نوع چنددندانه برای شرایطی است که طول تماس، فضای خروج و پایداری ماشین اجازه دهد؛ افزایش تعداد دندانه را بدون بررسی بار برش انتخاب نکنید.
برای فرمهای ۵۵ یا ۶۰ درجه، ذوزنقهای و لولهای، کد و پروفیل دقیق را از روی نقشه و کاتالوگ تطبیق دهید. اشتباه در زاویهٔ پروفیل حتی با قطر درست میتواند رزوهٔ نامنطبق بسازد. قبل از خرید، کد کامل اینسرت و گام درجشده روی بسته را با استاندارد قطعه مقایسه کنید.
۳. لقی پهلو، زاویه و شیم را فراموش نکنید
برای حرکت اینسرت در امتداد مارپیچ رزوه، لقی لازم است. زاویهٔ تمایل و نوع شیم به قطر قطعه، گام/lead، نوع رزوه و هولدر وابسته است. برخی هولدرها شیم پیشفرض دارند؛ وجود شیم استاندارد به معنی تناسب آن با هر رزوه نیست. دستور سازنده را برای انتخاب شیم و نحوهٔ نصب ببینید، بهویژه برای رزوهٔ چپگرد، گام درشت یا فرمهای غیرمتریک. عدد نمونه در کاتالوگ را به قطر و گام متفاوت تعمیم ندهید.
پس از نصب، نشستن کامل اینسرت، جهت لبه و بیرونزدگی را کنترل کنید. جابهجایی نامطمئن یا شیم آسیبدیده میتواند کیفیت پهلو و عمر لبه را تغییر دهد. تنظیم و اندازهگیری را فقط با توقف ایمن اسپیندل و ابزار مناسب انجام دهید.
۴. داخلتراشی و خارجتراشی را جدا انتخاب کنید
فضای سوراخ، نسبت طول به قطر میله، قطر حداقل سوراخ و دسترسی به انتهای رزوه برای داخلتراشی تعیینکنندهاند. ابزار داخلی باید به انتهای رزوه برسد و براده راه خروج داشته باشد. در خارجتراشی، شانه و فضای خروج میتوانند زاویهٔ هولدر و جهت ابزار را محدود کنند. ابزارگیر را با اندازهٔ ساق، اتصال برجک، نوع گیرش و کد اینسرت تطبیق دهید؛ از روی برند بهتنهایی سازگاری استنتاج نکنید.
۵. براده و چرخهٔ رزوهتراشی را پایش کنید
تراشهٔ بلندِ گیرکرده میتواند سطح را خراش دهد یا فرایند را متوقف کند. مسیر خروج براده، خنککاری و روش نفوذ را با ماده و چرخهٔ ماشین بررسی کنید. راهنمای سازنده ممکن است نفوذ مایلِ اصلاحشده یا مسیر دیگری را توصیه کند؛ انتخاب به رزوه و شرایط ماشین بستگی دارد. تعداد پاس، سرعت و پیشروی را از جدول همان گرید و کنترلر بردارید و اولین قطعه را با روش اندازهگیری مناسب تأیید کنید.
گیج رزوه، اندازهگیری قطر و کنترل گام را طبق نقشه و برنامهٔ کیفیت انجام دهید. اگر پروفیل ناقص است، پیش از تغییر آفست بررسی کنید که اینسرت و استاندارد، گام، شعاع و جهت درست باشند. همهٔ پاسها و اصلاحها را ثبت کنید تا بتوان نتیجه را بازتولید کرد.
چکلیست سفارش
- استاندارد و نماد کامل رزوه، قطر و گام/TPI.
- داخل یا خارج، راستگرد یا چپگرد، طول و فرم رزوه.
- کد هولدر و اینسرت فعلی، سایز نشیمن و نوع شیم.
- قطر سوراخ اولیه و محدودیت دسترسی برای رزوهٔ داخلی.
- جنس قطعه و سختی مستند، اگر در دسترس است.
- کنترلر یا چرخهٔ رزوهتراشی و روش کنترل قطعه.
پروفیل رزوه را از نقشه استخراج کنید
استاندارد، پروفیل، گام، قطر، جهت، تعداد شروع و داخلی یا خارجی بودن رزوه را ثبت کنید. شکل ظاهری قطعه همیشه استاندارد را روشن نمیکند. کد هولدر و جهت کار را با مسیر ورود و خروج ابزار تطبیق دهید و فضای آزاد ماشین را بسنجید.
پاسبندی و کنترل ابعادی
روش پاسبندی و جهت برش بر بار هر پاس و کیفیت اثر میگذارد؛ دستورالعمل سازنده و کنترلر دستگاه را دنبال کنید. اینسرت پروفیل کامل و جزئی وظیفهٔ یکسان ندارند. نتیجه را با گیج یا روش اندازهگیری مصوب همان استاندارد کنترل کنید و کالیبراسیون گیج را بررسی کنید.
عیبیابی مستند
اگر رزوه مونتاژ نمیشود، کد پروفیل، گام، آفست، ماده و وضعیت ابزارگیر را بررسی کنید؛ فقط با تغییر ابزار علت را فرض نکنید. کد قطعه، استاندارد، نقشه، نوع عملیات و عکس را برای استعلام بفرستید تا گزینه با مشخصات واقعی سنجیده شود.
برای بررسی مدلهای موجود، جستوجو در کاتالوگ ابزار صنعتی کنید یا برای تطبیق کد و مشخصات، درخواست استعلام فنی بفرستید.
پرسشهای رایج
آیا اینسرت V شکل برای همهٔ گامها مناسب است؟
خیر. بازهٔ قابل استفاده به زاویهٔ پروفیل و شعاع نوک تعریفشده از سوی سازنده بستگی دارد و ممکن است تاج رزوه نیاز به تکمیل داشته باشد.
آیا شیم پیشفرض هولدر را میتوان همیشه استفاده کرد؟
نه لزوماً. تمایل اینسرت و لقی پهلو را با نوع رزوه، قطر، گام و دستورالعمل همان هولدر تأیید کنید.
برای تطبیق اینسرت رزوهزنی، تصویر نقشه و کد هولدر را در فرم استعلام ارسال کنید. کاتالوگ رسمی Sandvik Coromant دربارهٔ انتخاب اینسرت رزوه و شیم و راهنمای کاربرد رزوهتراشی را برای بررسی بیشتر ببینید.
این مطلب راهنمای عمومی است؛ ابعاد، نوع رزوه و تنظیم چرخه باید با نقشه، کاتالوگ سازنده و روش کنترل کیفیت قطعه تأیید شود.
برای تطبیق اینسرت رزوه با کاربرد خود، کد کامل ابزار و نقشه را همراه استعلام بفرستید.
چکلیست استعلام اینسرت رزوه
برای بررسی اینسرت رزوه، کد کامل و منبع مشخصات را ثبت کنید. نوع عملیات، ماده یا قطعه، شرایط ماشین، ابعاد موردنیاز و معیار پذیرش را جداگانه بنویسید؛ اگر دادهای در دسترس نیست، آن را نامشخص علامت بزنید تا پیش از پیشنهاد مدل روشن شود.
در استعلام اینسرت رزوه، عکس برچسب یا نقشه را در کنار شرح کاربرد بفرستید. تشابه نام یا ظاهر بهتنهایی سازگاری را اثبات نمیکند. قیمت، موجودی، مبدأ و مدارک برای همان کد باید پیش از سفارش تأیید شوند.
برای رزوه چه دادههایی لازم است؟
استاندارد، پروفیل، گام، قطر، جهت و داخلی یا خارجی بودن از نقشه. کد هولدر، مسیر ورود و خروج و فضای آزاد را نیز بررسی کنید.
گیج نامناسب چه اثری دارد؟
میتواند نتیجهٔ کنترل را گمراه کند. روش و گیج مصوب همان استاندارد را به کار ببرید و کالیبراسیون و تمیزی قطعه را بررسی کنید.
اگر رزوه مونتاژ نمیشود چه کنم؟
کد پروفیل و گام، آفست، جهت، ابزارگیر و ماده را مرحلهای بررسی کنید. همهٔ تغییرها را یکجا اعمال نکنید تا علت قابل تشخیص بماند.
برای مشاهدهٔ کالاهای مرتبط به کاتالوگ ابزار صنعتی بروید؛ برای تطبیق کد و کاربرد درخواست استعلام فنی ثبت کنید.
این راهنما برای شناخت و مقایسهٔ اولیه است. برای حدود مجاز، ایمنی و تنظیمات دقیق، دفترچه و دیتاشیت همان مدل ابزار و دستورالعمل محل کار را ملاک قرار دهید.