
تراشکاری CNC: برای انتخاب ابزار تراشکاری CNC، جنس و نقشه قطعه، عملیات، هولدر، اینسرت و شرایط ماشین را کنار هم بررسی کنید؛ سپس نتیجه را کنترلشده بسنجید.
نقشه و ماده قطعه را دقیق کنید
شماره ماده یا استاندارد را از نقشه یا برگه تأمین بخوانید. واژههای کلی مثل فولاد و استیل برای انتخاب گرید کافی نیستند؛ زیرگروه، سختی مستند و وضعیت سطح خام را هم یادداشت کنید. اگر مشخصهای ندارید، آن را حدس نزنید و در درخواست بررسی فنی ذکر کنید.
قطر خام و نهایی، طول برش، شانه، شیار و تلرانس را مشخص کنید. نوع عملیات و کیفیت موردنیاز را جدا بنویسید؛ خشنتراشی، نیمهپرداخت و پرداخت بار و هندسههای متفاوت دارند. در تراشکاری CNC مسیر پیوسته یا منقطع را نیز مشخص کنید.
هولدر و نصب را با ماشین تطبیق دهید
نوع برجک، ابعاد محل نصب، جهت ابزار و کد هولدر را از دفترچه یا پلاک ماشین بررسی کنید. شبیه بودن دو ابزارگیر، سازگاری را ثابت نمیکند. کد ساق، مقطع، راستبر یا چپبر بودن و فاصله تا شانه را کنار نقشه بگذارید.
بیرونزدگی را تا حد دسترسی لازم نگه دارید و صلبیت مجموعه را بسنجید. در داخلتراشی قطر میلبار، نسبت طول به قطر، فضای خروج براده و رسیدن خنککار نیز مهم است. نشیمن و بست باید تمیز و سالم باشند و طبق راهنمای سازنده بسته شوند.
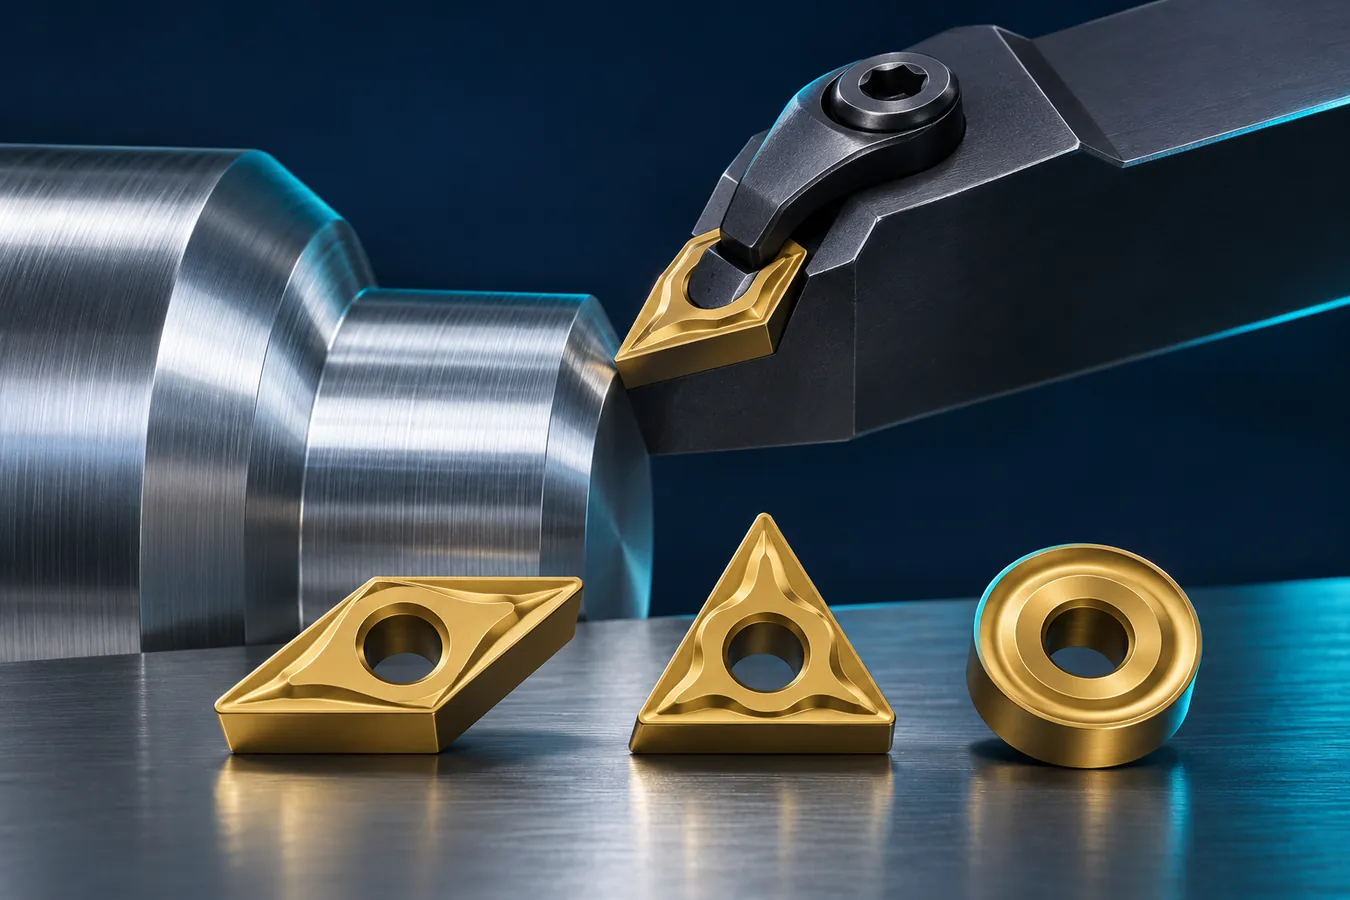
هندسه و گرید را یک مجموعه ببینید
شکل نوک، زاویه لبه، شعاع نوک، برادهشکن و گرید را برای همان ماده و عملیات بررسی کنید. لبه تیز میتواند نیروی برش کمتری ایجاد کند؛ لبه مقاومتر ممکن است برای ضربه مناسبتر باشد. هیچکدام بدون توجه به صلبیت ماشین و ماده انتخاب قطعی نیست.
گروههای ISO مانند P، M، K، N، S و H برای شروع جستوجو مفیدند، اما زیرگروه قطعه و توصیه سازنده را جایگزین نمیکنند. برای خواندن کد، راهنمای CNMG و گرید اینسرت را ببینید؛ اندازه و کد نشیمن باید با هولدر هم سازگار باشد.
برادهشکن و داده برش را از منبع درست بگیرید
نمودار سازنده را برای کد دقیق اینسرت، عمق و پیشروی واقعی بخوانید. عنوان «پرداخت» یا «خشن» محدوده کاربرد را کامل نمیکند. داده شروع را از کاتالوگ همان گرید و ماده بردارید و در برنامه تأییدشده ماشین به کار ببرید.
براده بلند، لرزش یا سطح نامناسب را فقط با تعویض گرید پاسخ ندهید. مسیر خروج، خنککاری، گیرش قطعه، نشیمن و بیرونزدگی را نیز بررسی کنید. براده را از ماشین در حال کار با دست خارج نکنید و روش ایمن کارگاه را رعایت کنید.
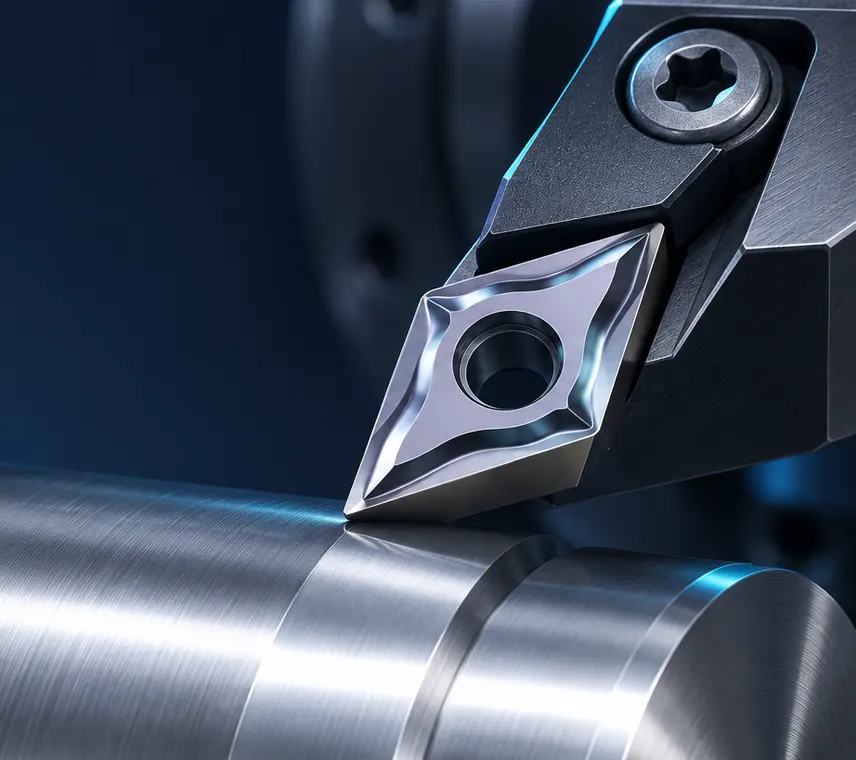
اولین قطعه را کنترلشده تأیید کنید
یک قطعه نماینده و معیار قبول را پیش از آزمون تعیین کنید. کد ابزار، شمار قطعه، زمان برش، ابعاد و کیفیت سطح را ثبت کنید. هر بار تنها یک متغیر را در محدوده سازنده تغییر دهید تا اثر آن قابل مقایسه باشد.
اگر نتیجه بهتر شد، چند قطعه را طبق برنامه کیفیت بسنجید؛ یک نمونه موفق عمر ابزار یا نتیجه همه تیراژ را تضمین نمیکند. تغییر برنامه، گرید یا ابزارگیر باید با تأیید مسئول فرایند و روش ایمن انجام شود.
استعلام ابزار تراش CNC را کامل بفرستید
کد هولدر و اینسرت، شماره ماده، نوع عملیات، نقشه یا ابعاد کلیدی، تعداد و معیار سطح را آماده کنید. دور و پیشروی فعلی را تنها در صورتی بنویسید که از برنامه معتبر برداشت شدهاند. عکس کد بسته و ابزار پس از توقف ایمن به تطبیق کمک میکند.
برند، کشور سازنده، مدارک، موجودی، قیمت و زمان تأمین باید برای کد دقیق در پاسخ بازرگانی تأیید شود. برای بررسی مدلها کاتالوگ CNC و برای ارسال مشخصات فرم استعلام ابزار را ببینید. راهنمای سایش اینسرت هم به ثبت وضعیت لبه کمک میکند.
برگه انتخاب ابزار را پیش از سفارش تکمیل کنید
برای اینکه انتخاب ابزار تراشکاری CNC قابل بازبینی باشد، یک برگه کوتاه برای هر قطعه بسازید. شناسه نقشه و بازنگری آن، ماده و وضعیت عملیات حرارتی، قطر خام، قطر نهایی، طول ماشینکاری، نوع سطح و تلرانس را در آن ثبت کنید. سپس عملیات را به ترتیب واقعی بنویسید: پیشانیتراشی، خشنتراشی، شانه، شیار یا پرداخت. این ترتیب کمک میکند ابزار برای یک مرحله به اشتباه برای مرحلهای دیگر سفارش داده نشود. اگر ماده یا سختی معلوم نیست، خانه را «نامشخص» بگذارید؛ حدسزدن این داده ممکن است مقایسه گریدها را بیاعتبار کند.
کد ابزار را از سه نقطه کنترل کنید
کد روی بسته، کد درجشده در کاتالوگ سازنده و کد ابزارگیر نصبشده باید با هم تطبیق داشته باشند. از کد کامل عکس واضح بگیرید و شکل، اندازه، ضخامت، شعاع نوک، زاویه و گرید را جداگانه در برگه ثبت کنید. ترتیب نویسهها بین برندها یکسان فرض نمیشود و یک حرف مشابه میتواند به هندسه دیگری اشاره کند. اگر ابزار فعلی کد خوانا ندارد، ابعاد نشیمن و بست را از روی نقشه هولدر یا دفترچه ماشین پیدا کنید و تطبیق نهایی را به کارشناس بسپارید. این مرحله برای خرید جایگزین یا سفارش مجدد هم جلوی خطای مدل را میگیرد.
آزمون را با خط مبنا مقایسهپذیر کنید
قبل از تعویض ابزار، وضعیت فعلی را ثبت کنید: تعداد قطعات تا تعویض، علت توقف، کیفیت سطح، ابعاد کنترلشده و شرایط تأییدشده برنامه. یک ابزار جدید را با همان قطعه نماینده و معیارهای پذیرش مقایسه کنید. اگر همزمان هولدر، گرید، خنککاری و برنامه را تغییر دهید، نمیتوان فهمید کدام عامل نتیجه را بهتر یا بدتر کرده است. هر تغییر پارامتر باید داخل محدوده مستند سازنده و با تأیید مسئول فرایند انجام شود. آزمون کوتاه و ثبتشده از تجربه شفاهی قابل اتکاتر است، ولی نتیجه یک قطعه نیز عمر ابزار در تمام تیراژ را تضمین نمیکند.
پایداری قطعه و ماشین را از قلم نیندازید
پیش از نسبتدادن کیفیت ضعیف به اینسرت، گیرش قطعه، بیرونزدگی، لقی ابزارگیر، وضعیت برجک و نشیمن را بررسی کنید. قطعه باریک یا بلند ممکن است به تکیهگاه مناسب نیاز داشته باشد و داخلتراشی به محدودیت فضای برادهروبی حساس است. لرزش و رد سطح میتواند از مجموعه بست یا مسیر برش هم ناشی شود. وضعیت ابزارگیر را تنها پس از توقف و طبق روش ایمن بررسی کنید؛ برای بیرون آوردن براده از دست استفاده نکنید. توصیههای نصب و قفلکردن قطعه باید از دفترچه همان ماشین پیروی کند، زیرا روش و محدودیت هر مدل متفاوت است.
نتیجه را با مشخصات سفارش پیوند دهید
در درخواست تأمین، فقط نام عمومی «ابزار CNC» ننویسید. کد کامل هولدر و اینسرت، تعداد، ماده قطعه، نوع عملیات، نشانی نقشه یا اندازههای ضروری و معیار کیفیت را درج کنید. برند و کشور سازنده، مدارک، موجودی، قیمت و زمان تحویل را برای همان کد از فروشنده تأیید بگیرید؛ تشابه ظاهری یا نام تجاری به تنهایی اصالت و سازگاری را ثابت نمیکند. برای استعلام عمومی نیز اطلاعات بانکی، رمز یا داده شخصی غیرضروری ارسال نکنید. هر جایگزین پیشنهادی باید پیش از خرید از نظر ابعاد و کاربرد با مسئول فنی تأیید شود.
چکلیست تصمیم نهایی تراشکاری CNC
پیش از نهاییکردن انتخاب، پاسخ این موارد را ثبت کنید: ماده و بازنگری نقشه مشخص است؟ عملیات و پیوسته یا منقطع بودن برش روشن است؟ هولدر و نشیمن با کد اینسرت سازگارند؟ شکل و گرید از جدول سازنده برای همان ماده انتخاب شدهاند؟ محدوده برادهشکن، عمق و پیشروی با نقطه کار واقعی همخوان است؟ روش بستن قطعه و تخلیه براده امن است؟ معیار پذیرش و تعداد قطعات آزمون تعریف شده است؟ اگر یکی از پاسخها نامعلوم است، آن را در استعلام بنویسید تا پیشنهاد اولیه به عنوان تأیید نهایی برداشت نشود.
نمونه پرونده قطعه را قبل از خرید آماده کنید
برای نمونه، فرض کنید قطعهای از فولاد با یک شانه و سطح پرداخت در یک طرف نقشه شده است. این مثال جایگزین تعیین گرید ماده یا پارامتر برش نیست؛ فقط نشان میدهد در پرونده انتخاب ابزار چه دادههایی کم است. نسخه نقشه، شماره ماده، قطر خام، قطر تمامشده، طول هر مرحله و زبری خواستهشده را از مدارک واقعی بردارید. عملیات خشن و پرداخت را جدا ثبت کنید و کد هولدر هرکدام را بنویسید. سپس کد اینسرت فعلی، تعداد قطعات تا تعویض و نوع خرابی ثبتشده را اضافه کنید. در این روش، تراشکاری CNC بر اساس فرض عمومی جلو نمیرود و هر پیشنهاد را میتوان به دادهای مشخص ربط داد.
بین پیشنهاد اولیه و تأیید نهایی فرق بگذارید
فروشنده یا کارشناس ممکن است با اطلاعات ناقص یک گزینه برای بررسی پیشنهاد کند. چنین پیشنهادی تا زمانی که اندازه، نشیمن، گرید، ماده و شرایط ماشین کنترل نشده، تأیید قطعی سازگاری نیست. روی فرم استعلام، دادههای قطعی را از موارد نامعلوم جدا کنید و از کارشناس بخواهید مبنای انتخاب را ذکر کند. اگر برند یا کد جایگزین است، تطبیق را از کاتالوگ رسمی همان برند بخواهید. برای تراشکاری CNC، عکس کالا بهتنهایی کد داخل بسته، اصالت یا تناسب با نگهدارنده را ثابت نمیکند. پیش از استفاده، مسئول فنی باید محصول واقعی و برنامه مجاز را تأیید کند.
نسخه نقشه و وضعیت موجودی را ثبت کنید
گاهی ابزار برای قطعهای سفارش داده میشود که نقشه یا برنامه آن بعداً بازنگری شده است. شماره بازنگری را در برگه ابزار و درخواست خرید ثبت کنید تا مدل مناسب با مرحله فعلی اشتباه نشود. اگر محصول جایگزین میگیرید، تاریخ تأیید، کد قدیم و کد جدید را نگه دارید. موجودی و زمان تحویل نیز در زمان استعلام تأیید شوند؛ اطلاعات قدیمی فروشگاه تضمین موجودی امروز نیست. در خرید برای خط تولید، مقدار مصرف، حداقل موجودی و زمان تأمین را با مسئول برنامهریزی مرور کنید، اما فقط میزان لازم برای کار را ثبت کنید. این نظم کمک میکند سفارش مجدد ابزار تراشکاری CNC قابل ردیابی باشد.
برای مقایسه عمر ابزار معیار واحد داشته باشید
عمر ابزار را با شمار قطعه سالم، دقیقه برش یا معیار مصوب کارگاه بسنجید و روش را برای مقایسه گزینهها ثابت نگه دارید. قطعه معیوب را در شمار قطعات سالم منظور نکنید و علت تعویض را بنویسید: سایش، لبپریدگی، افت سطح یا توقف برنامهریزیشده. شرایط ماده و ماشین هم باید ثبت شود، چون یک بچ متفاوت میتواند آزمون را تغییر دهد. مقایسه دو اینسرت در روزها یا شرایط متفاوت ممکن است گمراهکننده باشد. داده حاصل از یک شیفت را به همه تیراژها تعمیم ندهید. برای تراشکاری CNC، نتیجه قابل تکرار از چند نمونه و روش بازرسی یکسان ارزش بیشتری از ادعای عمر کلی دارد.
درخواست جایگزین را با اولویت روشن بنویسید
وقتی هدف درخواست معلوم باشد، پیشنهاد فنی قابل ارزیابیتر میشود. مشخص کنید مسئله اصلی چیست: موجودی نامطمئن، لبپریدگی، براده بلند، سطح خارج از معیار، یا نیاز به تحویل سریع. اگر چند نیاز دارید، ترتیب اولویت را بنویسید و محدودیت را توضیح دهید. کاهش قیمت نباید به شکل درخواست جایگزین نامشخص مطرح شود؛ کد، ابعاد، برند مورد قبول و مدارک لازم را روشن کنید. فروشنده میتواند درباره گزینههای موجود پاسخ دهد، اما تغییر ماده، گرید یا هندسه باید با تأیید فنی باشد. این قالب از سفارش ابزار ناسازگار به نام گزینه ارزانتر جلوگیری میکند.
مشخصات پنهان در کاتالوگ را بررسی کنید
در کاتالوگ رسمی، فقط تصویر یا عنوان محصول را نبینید. اندازه پایه، ضخامت، زاویه، شعاع، شکل نشیمن، هندسه لبه، گرید، محدوده ماده و کاربرد معرفیشده را پیدا کنید. اگر جدول برای یک مدل چند گزینه دارد، شماره سفارش را تا انتها بررسی کنید. نسخه منطقهای یا کاتالوگ بهروز ممکن است مشخصات متفاوتی داشته باشد؛ لینک یا شناسه سندی را نگه دارید که انتخاب بر اساس آن انجام شده است. مشخصات فروشگاه میتواند خلاصه باشد و جای جدول سازنده را نمیگیرد. هنگام استعلام، اگر بخش مهمی از کد قابل خواندن نیست، پیش از سفارش از روی ظاهر حدس نزنید.
محدودیت محرمانگی نقشه را رعایت کنید
برای دریافت پیشنهاد ممکن است بخشی از ابعاد لازم باشد، اما همه نقشههای مشتری مجاز به ارسال بیرونی نیستند. پیش از پیوست، سیاست محرمانگی شرکت را بررسی کنید. اگر ارسال کامل مجاز نیست، فقط اندازههای ضروری و تلرانس مربوط را با حذف نام مشتری تهیه کنید، یا از کانال تأییدشده استفاده کنید. پروندههای استعلام را دسترسیپذیر برای افراد نیازمند نگه دارید و داده شخصی غیرمرتبط نخواهید. این روال بازرگانی را حرفهایتر میکند و جلوی انتشار ناخواسته اطلاعات محصول مشتری را میگیرد. برای بررسی ابزار، مشخصات فنی لازم را ارسال کنید، نه رمزها یا دادههای بانکی.
فرایند خرید را تا دریافت کالا ببندید
پس از تأیید کد، درخواست خرید باید همان شناسه و مقدار را منتقل کند. هنگام دریافت، کد روی جعبه، تعداد، وضعیت بستهبندی و مدارک توافقشده را با سفارش مقایسه کنید. اگر کد یا برند متفاوت است، کالا را تا تأیید مسئول مربوط استفاده نکنید. ثبت شماره بچ در صورت موجودبودن، پیگیری کیفیت را آسان میکند. اطلاعات قیمت، مالیات و هزینه ارسال در پیشفاکتور تاریخدار بررسی شود. در این چرخه، ابزار انتخابشده برای تراشکاری CNC از تصمیم اولیه تا تحویل قابل ردیابی میماند و اختلاف بین پیشنهاد، سفارش و کالای رسیده کمتر میشود.
جمعبندی اجرایی
در پایان انتخاب تراشکاری CNC، یک ردیف برای هر مرحله داشته باشید: عملیات، ماده، کد هولدر، کد اینسرت، محدوده سازنده، معیار قبولی و مسئول تأیید. چنین ردیفی کار خشن و پرداخت را از هم جدا میکند و جلوی جابهجایی ناخواسته ابزارها را میگیرد. اگر برای یک سطح چند مرحله دارید، بنویسید کدام ابزار بار اصلی را برمیدارد و کدام ابزار اندازه نهایی را میسازد. این تفکیک از نام عمومی ابزار مفیدتر است و در سفارش مجدد نیز به تیم خرید کمک میکند.
وقتی مشخصات ناقص باشد، پاسخ دقیق هم محدود میشود. اگر شماره ماده، هولدر یا بازنگری نقشه هنوز تأیید نشده، آن را علامت بزنید و از دریافتکننده استعلام سؤال مشخص بپرسید. پیشنهاد اولیه را در پرونده از تأیید سازگاری نهایی جدا نگه دارید. سپس مدل، موجودی، قیمت و موعد تحویل را برای همان کد بررسی کنید. انتخاب تراشکاری CNC باید پیش از اجرا با نقشه، دستور سازنده و مسئول فرایند تطبیق داشته باشد؛ مقاله عمومی نمیتواند داده ماشین یا مجوز تغییر برنامه را جایگزین کند.
پس از چند اجرای نماینده، اطلاعات واقعی همان ماشین را به برگه مرجع داخلی اضافه کنید: کد ابزار، ماده، برنامه تأییدشده، معیار سطح و نتیجه قطعه. هر نسخه با تاریخ و مسئول بازبینی ثبت شود تا کاربر بعدی نداند تجربه مربوط به کدام تنظیم بوده است. اگر ماده یا مسیر تغییر کرد، برگه باید دوباره بررسی شود. در استعلام تراشکاری CNC، همین سابقه کمک میکند پرسشهای لازم زودتر مطرح شوند، اما نتیجه یک ماشین را بدون بررسی به دستگاه یا ماده دیگری تعمیم ندهید.
برگه نهایی انتخاب تراشکاری CNC
برای انتخاب تراشکاری CNC، کد هولدر و اینسرت، ماده، مرحله عملیات و معیار قطعه را در یک برگه ثبت کنید. این برگه انتخاب تراشکاری CNC را از حدس شفاهی به تصمیم قابل بازبینی تبدیل میکند. اگر دادهای درباره ماده یا نشیمن ندارید، آن را نامعلوم علامت بزنید؛ در انتخاب تراشکاری CNC این صداقت از ثبت مشخصات ساختگی بهتر است. پیش از سفارش، کد و ابعاد را با کاتالوگ سازنده تطبیق دهید و مسئول فرایند تأیید کند. نتیجه آزمون نیز باید نشان دهد که آیا انتخاب تراشکاری CNC با معیارهای نقشه سازگار بوده است. یک نمونه موفق تضمین همه تیراژ نیست و اطلاعات یک ماشین را به ماشین دیگر تعمیم ندهید.
برگه نهایی انتخاب تراشکاری CNC
برای انتخاب تراشکاری CNC، کد هولدر و اینسرت، ماده، مرحله عملیات و معیار قطعه را در یک برگه ثبت کنید. این برگه انتخاب تراشکاری CNC را از حدس شفاهی به تصمیم قابل بازبینی تبدیل میکند. اگر دادهای درباره ماده یا نشیمن ندارید، آن را نامعلوم علامت بزنید؛ در انتخاب تراشکاری CNC این صداقت از ثبت مشخصات ساختگی بهتر است. پیش از سفارش، کد و ابعاد را با کاتالوگ سازنده تطبیق دهید و مسئول فرایند تأیید کند. نتیجه آزمون نیز باید نشان دهد که آیا انتخاب تراشکاری CNC با معیارهای نقشه سازگار بوده است. یک نمونه موفق تضمین همه تیراژ نیست و اطلاعات یک ماشین را به ماشین دیگر تعمیم ندهید.
ثبت نتیجه ابزار تراشکاری CNC
در پایان آزمون، نتیجه تراشکاری CNC را همراه نسخه نقشه، کد ابزار و معیار اندازهگیری ثبت کنید. این ثبت به بازبینی انتخاب تراشکاری CNC برای سفارش بعدی کمک میکند و شرایطی را که واقعاً آزموده شده از توصیه عمومی جدا نگه میدارد. برای مقایسه، ماده و عملیات یکسان باشند؛ نتیجه تراشکاری CNC را به قطعه یا ماشین دیگری تعمیم ندهید. اگر اطلاعات کافی نیست، پیش از خرید از مسئول فنی سؤال کنید.
پرسشهای رایج
برای انتخاب ابزار تراشکاری CNC از کجا شروع کنم؟
از شماره ماده، عملیات، نقشه، هولدر و معیار پذیرش شروع کنید؛ سپس کد و محدوده توصیهشده اینسرت را در کاتالوگ سازنده تطبیق دهید.
آیا دور و پیشروی یکسانی برای همه ماشینها وجود دارد؟
خیر. پارامترها به ماده، کد ابزار، بست و ماشین وابستهاند و باید از داده سازنده و برنامه تأییدشده گرفته شوند.
چه چیزی در استعلام لازم است؟
کد کامل ابزار، شماره ماده، نوع عملیات، نقشه یا اندازه، تعداد و معیار کیفیت؛ اطلاعات محرمانه یا بانکی لازم نیست.
منابع فنی
این راهنما عمومی است و جایگزین نقشه، داده سازنده، دستور ایمنی یا تأیید مسئول فرایند نیست. مدل، گرید و پارامتر را برای قطعه و ماشین واقعی بررسی کنید.
این راهنما برای شناخت و مقایسهٔ اولیه است. برای حدود مجاز، ایمنی و تنظیمات دقیق، دفترچه و دیتاشیت همان مدل ابزار و دستورالعمل محل کار را ملاک قرار دهید.